四轴坐标转换宏程序怎么用后处理实现
粉丝2298获赞5672
相关视频
 01:53查看AI文稿AI文稿
哈喽,鄙人又来了。首先红程序输进机床九零幺幺,就把它当做一个子程序调用就好了,你想换成别的名字也可以,比如六六六六九五二七都行。我再看一下坐标记,这里 机床 g 五四坐标不用去动它,清零不清零都可以,那个坐标调用红之后,它会自动计算覆盖。然后你编程的产品的坐标就放在机床 g 五八,其他坐标都不用管它。 当然每个人的红不一样,占用的坐标切勿对号入座。前面九零幺幺,输进机床的时候,先将回转中心外合自 书记,很多人回转中心的字不对,回转中心的字是你的固定对刀点到回转中心的叉回转中心,我主页里面有好几个视频,都可以看一看。 然后 g 五八就是产品的机床坐标 z 就是固定对刀点到产品顶部的落差,那么回转中心和红兜输进机床后,后面分钟跟三轴一样,然后这个是后处理出来的程序。 我们先看上面坐标系,这里强制性默认 g 五四,这里就是在四种每次转角度前单独添加了一些 g 六五 p 九零幺幺 a 角度,下面转多少度哦,上面就添加看一下下一个角度,他这里是两百七十度,那么他上面就单独 添加了。意思很多人在纠结阿 max pm 编程软件,我这里有三菱法兰克通用红,也有单独新单,欢迎交流。更屌的方法记得点赞关注评论哦!
476靖节哥哥 01:32查看AI文稿AI文稿
哈喽,鄙人又来了,很多人问这个四轴坐标转换红怎么用的,比如这个产品现在放上去就直接四面分钟顶部为零,这个弓箭坐标就直接超载机床 g 五八, 这里 xyza 正常分重就好了。然后我们看一下程序,这个是定位忽略掉, 每次四轴转角度前上面都有调用一次红,还要再看一下另外一个角度,这里转九十度上面也添加了调用一次,就是四轴每转一次 上面就添加调用一次,那么刚才产品分钟之后就可以直接启动了,是不是很 nice? 当然第一次做的话需要先把回转中心找出来, 刚才 g 六五调用的是 p 九零幺幺,就是四轴坐标转,然后我们的四轴后处理转角度前直接调用他 g 五八就是我们的弓箭坐标,其他坐标都不用管,再也不用软件偏差值了,去他差值。欢迎交流更屌的方法,记得点赞关注评论哦!
596靖节哥哥 01:37查看AI文稿AI文稿
master cam 四轴刀尖跟随坐标跟随攻略在 master cam 里要完成刀尖跟随的动作,需要完成以下步骤,一、在 g 五五坐标系里面测出外轴和基轴的旋转中心。 二,在 g 五六坐标系里面找到 xyga 弓箭坐标系。三,在机床里面手动添加哦九零一二红程序或者通过电脑传输到机台。四,上机加工 弓箭任意位置摆放,无需放在旋转中心,自动坐标跟随支持桥板或者四轴,唯一的弊端就是不能联动弓箭坐标系。正常分钟处理出来的程序,开头就有 g 六五 p 九零幺二呼叫红程序自动运算, 一键式操作,方便省事,在工作中能大大提升加工效率。 有感兴趣的朋友可以试一试,目前三菱发耐克吸耐系统的都可以支持,如果有需要这方面的后处理都可以直接私信我,我这里有很多的高级后处理供大家参考学习, nice!
643小吴哥哥 01:10查看AI文稿AI文稿
轴横后处理,弓箭任意放置一个坐标,加工所有面进行后处理,选择四轴后处理,后处理之后显示第四轴的配置, 然后还有红程序把这复制下来,新建计时本粘贴重命名传入机床, 然后注意装甲片字为 g 为一,输出 g。 五四后处理之后程序里面不会输出以上内容,他不会在程序里面显示 输出日期,编程人员信息图到呃编程时加工时间, 还有道具信息, 程序旋转角度时输出松加轴调用红程序啊,输出 u v w 微调。
 02:54查看AI文稿AI文稿
四轴巧版坐标转换红 vt 仿真演示,很多粉丝对这个巧版坐标转换红怎么编程还是有所不懂,其实编程还是和你之前一样的,编程都是地面加工,但不支持联动加工,就像这个图形一样,都是地面加工, 没办法,为了让大家理解透彻,我今天只能用 vt 模拟仿真演示一遍,供大家学习参考。这个零件我是随意移动的,并不在巧板中心,先看看他加工的动作吧。 程序是从负九十度开始加工的, 换加工面时 g 轴自动回 到最高点,防止刀具干涉到桥板或者弓箭。现在是 a 负四十五度加工, a 零度, a 四十五度, a 九十度, 加工完毕归零。 他的精髓之处就是这个零件装加位置随便放,比如我移动一下这个零件模型, 数值随意输了,没有要求,只要在你的机床形成范围内都可以。 现在零件模型已经移动过来了,我们刷新一下,我们再次执行刚才的程序,他会自动计算过来,你们看到了吗?懂了吗? 弓箭任意放图形成 程序也没动哦。如果有需要这样的四轴桥板坐标转换红,可以直接微我红,支持三零、发纳科、新代、沃家都可以,另外配送一个 vt 桥板仿真机床和红使用方法, 有需要的可以直接滴我。
324小吴哥哥 03:03查看AI文稿AI文稿
大家好,我是施工,我们来看一下如何使用沃嘉坐标红跟随后处理啊,加工这种零件,这边呢我们通过 v t 进行了一个仿真, 我们先看一下零件的编程啊,我们在这个 ug 里面,我们把这个坐标系啊就放在这个位置啊,这是我们的一个编程坐标系, 然后我们开始对着弓箭进行飞面啊,形象洗开出啊,挖槽、钻孔以及金盘面,然后我们通过这个后处理, 用这个沃加的呃四周后处理啊,它自动的给我们调这个 g 六五 p 九零幺二啊,然后我们现在回到 v t 里面,这边呢有几个坐标系, 我们来看一下。 g 五四是我们一个自动生成的坐标系, g 五五呢是我们的一个回转中心, g 五六是我们的一个编程坐标系啊, 这边就是我们的 g 五五回转中心啊,然后这个是 g 五六初始坐标系, 在我这,我们这个对刀的时候,我们采用基准刀的方式啊,比如说我们一号刀是一把基准刀,十毫米的无钢刀,我们首先给他摇到用到回转中心, 然后在 g 五五里面直接 z 零测量,然后我们给他摇动到我们编程的这个零点的位置啊,然后是我们的一个 g 五六坐标器,然后 z 零 测量,同时我们把我们的相对坐标给它清零啊,这个时候我们基准到 h 零一里面的值是零啊,然后我们用二二号刀,比如说是一把中心钻啊,我们同时对到这个位置啊, 我们看一下这把中心钻的长度,和我们的基准刀做一个对比,比如说我们中心钻 比基准刀长十毫米,我们在 h 零二里面就输入十啊,这样就可以了,好比如三号刀, 谁把钻头比我们的基准刀短五个毫米好,我们直接就输入负五啊,这样就可以了,这采用我们一个基准刀的刀长方式啊,进行对刀好,他当我 启动这个程序以后啊,这个程序我们来看一下,它自动的给我们调 g 六五 p 九零幺二啊, 这是我们的一个红尘寺下面的,他也是一样的,在这个位置 g 六五 p 九零幺二 b 一百三,他会自动的调我们 g 五五的里面的坐标值和 g 五六里面的坐标值啊,自动的进行转换,转换到我们的一个 g 五四坐标系里面啊,实现我们 一个坐标系,实现多个面的定轴加工。好了,这节课呢就给大家分享到这里。
 02:26查看AI文稿AI文稿
大家好,今天咱们看看这个四周坐标偏置红后处理。首先可以实现 x、 y、 z 三轴的坐标偏置,这样咱们就不用每次把零件一定要装加在四周回转中心了,只要把坐标偏心的坐标输入就可以了。 还可以四周插补刀轴,这样就实现跟刀尖跟随一样效果哦。大家一定把视频看完, 绝对有收获。咱们用定制后处理处理十一和二十二程序,再用自带的四周后处理处理三十三和四十四程序。咱们一起上班看仿真加工,看看结果对比,相信大家能看出来不一样的地方。
 00:41查看AI文稿AI文稿
是走定轴红程序,弓箭可任意放置,无需放在旋转中心,无需频繁修改程序,红程序自动跟随一个坐标,一次加工完成多个面。
471McamNX 02:28查看AI文稿AI文稿
对于桥板的四轴,我们前面讲了两种方法,第一种的话是多坐标的形式,就是我们在加工不同的面,比如说加工这个面,我们需要在这个面上去建立一个坐标系, 然后我们加工这个面,我们需要在这个面去建立个坐标系,我们在基础上面分钟取数也是一样的,每一个面做一个坐标,这是第一种读坐标,当然比较的一个麻烦。第二种是旋转,把坐标系放到旋转中心上面,旋转轴上面就是我们把坐标需要偏移到旋转轴上面, 前面有讲到,当然这种做法的话也比较麻烦,需要我们先去呃超级师傅把这个数据给出来,然后我们在编程的时候去编啊,也比较的麻烦。第三种就是我们今天要讲的就是红任意坐标,就是我们只要一个坐标系,比如说我们现在这个地方 跟三轴一样放在这个工具的中心,然后我们编程的话也只是这一个坐标系,然后的话我们把这个坐标系进行后处理,把这个程序进行后处理,这个地方用我们的红任意坐标后处理,比如说我们放到桌面幺八, 然后把它关掉,我们打开机床,或者打开把程序放到机床上面,这个地方我们显示幺八, 再用幺八的程序,然后我们直接进行一个加工,他的话我们这个地方也是只要一个坐标,只要一个五四坐标,然后进行一个运动,他的话就可以把我们所有的面进行一个加工,这就是我们的红任意坐标他的一个优势,也就不要搞得我们这么麻烦。 呃,这个坐标系的话,我们等下来讲下它一个基本的原理,这样就 ok 了。好,他的话是完全没有问题的。 好,那我们把它停掉,他是什么原理呢?他的话也是我们需要先去求出这一个旋转轴旋转中心来,比如说我们的五六,就是我们也是一样的,他是通过五四跟五九,我们这里用的是五九坐标。 呃,他的一个旋转一个角度,比如说我们选了一个角度,他的这个差值是多少?这两个坐标系的差值主要的话是这个 y 跟 z 的差值是多少,他会补到我们的这一个坐标系里面来,然后从而实现我们的一个加工,这是他一个最基本的原理。 当然的话他这个地方有一个红的,呃,红的一个计算,我们的话后面的也会讲这个红的一些基本的东西,欢迎大家持续的关注,这个就是我们对于这个的一个介绍。
136UG编程易学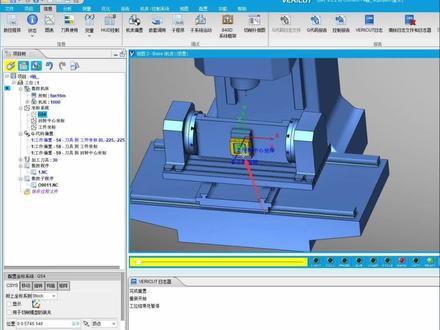 01:46查看AI文稿AI文稿
怎么通过四轴坐标转换红来实现和三轴一样工件随意摆放,只需要分钟对刀一次,来实现四轴旋转方向上多个面的定轴加工, 这里我在 vt 里面实际进行操作一下。首先坐标系,创建新的坐标系,第五是 也就是我们的加工零点,我们这个工件是四面分钟的,然后指定一下这个工件的零点九五八,同样加工零点九五九,也就是四轴回转中心的坐标,我们给他指定一下, 这里选择逐渐圆点,点击一下四轴回转轴,这里我们可以给他重命名一下。然后设置及代码偏执,这里选择添加, 我们添加三个坐标片子,第一个坐标片子计存计设定及五四,从足件选择道具到足件到坐标原点选择 g 五四,再添加一个新的片子计存器设定 g 五八,从逐渐选择刀具到坐标原点选择弓箭坐标。再次增加新的片子计存器设定 g 五九,从逐渐选择刀具到坐标原点选择 回转中心,这样坐标系和基代码片子就设定好了。我们看一下这个程序主程序 g 六五, 也就是调入我们的子程序后面给一个旋转角度,每做一个加工面都要调一次这个子程序。我们看一下子程序,这个也就是开头进行的一个模拟仿真。
421惠州CNC加工-刘工


