x1cc拓竹打印什么材料散热要
粉丝1.0万获赞23.1万
相关视频
 15:42查看AI文稿AI文稿
今天来开箱,拓竹科技叉一顶配三级打印机,据说这一台三级打印机啊,也是目前消费级市场的天花板,他到底有多强呢?我们先来开箱,拓竹科技在出厂的时候已经将机器完成了主张和调试,新手朋友买回来啊,只需十五分钟即可上手使用。包装里面有一台打印机,还有三个测试的耗材, 这上面是一个玻璃盖板,可以先拿走,然后取下里面的工具盒,拆下工具盒,工具盒里面有屏幕, 一些小配件以及各种线呢,而且这些配件上面都有标签纸,细心的贴了,用于热端,用于盘架,这里还有一个固体胶。然后咱们需要将里面的 ams 换色系统啊给取下来,在这里有两个标记点,我们用六角扳手将这两个六角螺丝拆下来, 噔噔噔噔取下来了,这个就是拓竹科技的一大杀器啊,自动换尿系统,最多支持十六次啊,目前我手里这 这是四色换尿系统,在这个支架上啊,还有几个红色小箭头一样的,需要将这个固定螺丝拆下来,随后取下这个固定键,然后拿走这个 pc 打印板替换膜。在热床这里还有三颗螺丝需要拆卸啊,也有红色小箭头, 这样热床就可以活动了。然后将这块屏幕安装一下,将屏幕的排线接一下,将屏幕卡入到位,将整个机器啊翻过来,将 ams 换色系统啊放在顶盖上方,将这个管子啊接在这个位置,再找出配件里的两根线呢,给他接一下,这里是六拼的, 然后这里是四拼的。好,这样这台机器的组装过程就完成了,随后接入电源线开机,开机之后屏幕亮起,选择中文,选择一个 wifi 连接一下,连接成功后点击下一步,这里可以扫描一下二维码。后续咱们还可以使用手机啊来控制这台打印机,然后点击 跳过,点击同意,点击参与。好,这里提示,需要校准,点击下一步点击校准点击校准之后啊,打印机已经开始动了,这个热床上升了,咱们可以将下面的泡沫拿出来。好,喷头也在移动了, 整个喷头啊都在震动。完成校准,点击下一步初始化完成,请确保在打印前移除热传固定泡沫和干燥剂啊,点击开始打印。 我个人觉得这个上手专一程度啊,真的是太简单了,新手到手之后啊,简单操作一下就能使用了。其实一直有粉丝朋友啊,想让我开箱透竹科技的三 g 打印机,可奈何本人囊中羞涩啊, 始终没有下手。近日,厦门年报科技有限公司联系到我,愿意赞助这一台叉一顶配三级打印机,所以大家才有机会看到这期视频,非常感谢厦门年报科技有限公司对本频道的大力支持啊,同时本视频也将保持中立客观,滴水不漏的为大家展示这台三级打印机的优缺点。然后咱们再 来看一下拓竹叉一,它与传统的打印机有哪些不同之处。首先映入眼帘的是 ams 自动换料系统啊,顾名思义啊,它可以放四种颜色的材料啊,进行多色打印,而且还可以放多种不同材质的材料在里面,使 像可溶性支撑打印以及高强度和低强度结合材料的打印,这个 ams 是选配的,大家可以按需购入,而且它还可以进行至多十六色的扩展呢,可以再买几个扩充到十六色。 机器的顶盖和侧门都是使用的玻璃材质,整机直接进行了封箱,可以很方便的打印 abs 等高强度的工程材料,而且它内置了全金属 xy 框架,整个机器特别的结实。再来看看内部, 这里使用了极致轻盈的纯碳纤 x 轴,在下方还有十二瓦的强力散热风扇呢,这样在高速打印的时候也能保证散热效果。由于是顶配啊,这里还有一颗摄像头,可以实时监看打印过程。这里还有 led 灯,热端方面 只用了四十瓦的陶瓷散热片,并且它还内置了激光雷达,支持双龙鱼全自动调频呢,实现双重保障。可以说这台打印机它的自动调频呢也是相当强悍的。在机器右上角,这里啊还有空气净化系统, 整个机器使用了 cxy 架构啊,可以实现超高速的打印效果。然后就是这套系统啊,他有 ai 手层检测,还有炒面检测,还有 xy 轴主动震动抑制,也叫震动补偿啊,还有 g 轴精准层高和高带宽流量控制啊,可以说拓竹科技这套系统啊,也是他的超强竞争力,我们赶紧来体验。在开始打印之前呢, 先给赞助商标记一下他的名牌,再次感谢厦门年报科技有限公司对本频道的大力支持。我们来正式看一下拓足科技的系统,在首页这里可以查看喷嘴的温度,热传温度,机舱内的温度,而且还可以控制 led 灯开关,点击第二个选项,这里可以控制温度和轴移动。 ams, 这里可以进行材料选择。校准,这里就是刚开 开始的校准打印选项,里面有草面检测,还有首层扫描。第三个选项,这里啊内置了很多丰富的模型,我们初始啊就可以用这些模型进行打印,并且这些模型啊全都有预览图,而且还可以查看需要多少耗材。 sd 卡选项,目前还没有安装 sd 卡, sd 卡是一张 tf 卡,安装到屏幕的右下角这里 第四个选项,这里可以设置账号,还有通用设置以及录像,还有网络设置。最后这一个选项是消息,可以查看各个部件生成的一些消息,拓诸各界。这套系统啊是非常非常容易上手的。 先咱们先来安装材料,官方赠送的这些材料比较的少,只有二百五十克,然后这里还有对应不同类型的材料,然后我今天就来使用一下第三方的材料,这个是 kacl 的材料,也叫 k 家的材料, 那是 k 三,活动价也就五十多元一公斤,特别的具有性价比啊。我们现在来装入一下,将材料放在这个位置,然后咱们将材料塞入这个孔里面,哎,塞入一点呢,他会自动的进去,非常的方便,这样 这个材料就安装好了。这里面还有两个干燥剂的仓位啊,这个盒子啊也可以用来做我们耗材的防尘。然后选择一个模型,选择机内存储,这里有非常多的模型啊,先来挑战一下这个小船吧,选择小船,点击打印好,机器将会自动进行加热,然后打印, 哎,他自动的将喷嘴的脏材料啊给他清理了,他开始对热床进行自动调频,由于他喷嘴是内置的激光雷达啊,所以他的调频效果是相当可靠的。 好,自动调频完成了,他现在正在扫描 x y 轴机械模态。 哇塞,来看一下这个速度,但是这个噪音也不小啊,都已经有八十 d b 左右了,这有点夸张了,我把门关上感受一下,关上门之后声音小多了,关上门之后只有六十 d b 左右,打开门 之后有接近八十 db, 然后现在时间只用了一分四十四秒,这个速度啊,我是没有任何加速的,大家可以感受一下现实。打了五分钟,六分钟左右啊, 这个进料速度也是非常的快的,不停在进料,然后整个机器啊都在抖,可以看一下这个一直在抖,整个罩子。 十七分二十秒钟了,小船打印完成了,这个速度真的是太快了,来拆下来看一下这个小船的质量,不知道看的清楚吗?可以看到他整个臂啊还是非常光滑的,并没有出现散热不足的情况啊,这是因为打印机他有一个辅助散热, 一个超大的风扇啊,在给他往前面吹,所以前方这个地方啊并没有出现塌陷,而且整体也没有出现拉丝,这个质量我觉得已经相当相当给力了,如果我们把速度适当降低一点,那是不是可以打印出更完美的效果?大家来看一下这个质量,然后咱 咱们再来打印其他的模型,在他机内存储里面有一个多色模型了,我们来尝试一下打这个多色模型,在 ams 里面装入第二卷材料给他塞进去,这样第二卷材料就安装好了,然后咱们点击打印 开始进行换料了,他会将左边的吊槽拔出来,再放右边的材料,然后他就开始进行第二种颜色的打印了,非常非常的方便打印完成了,这个是我们第一个打印的双色模型,可以看到有两种颜色,而且在他左上角还有一个插料卡, 这就是一个最最最最简单的多色打印了,可以看一下整体打印效果也是很不错啊,像打印这个模型呢,只要二十分钟左右就能打完。 然后咱们来连接一下手机 app, 下载和安装手机 app 之后啊,可以添加查找设备,在这里可以看到打印机内的摄像头啊,直接可以实时看到的,然后点击打印机,可以直接用手机来操控打印架,和打印机的屏幕是一样的, ams 也是可以设置耗材的,然后点击右上角的设置,在这 这里也有校准,还有打印选项,还有 ams 的设置以及录像设置,并且他还可以自动拍摄延时摄影。然后咱们再来尝试啊打印一些其他的模型,我个人觉得他机内存储的这个花瓶挺好看的,来打印这个花瓶吧,将流量校准和调频热传关掉,点击打印, 接下来就开始打印了,在手机上啊,也可以很方便的观察舱内的一个进度,而且我们可以随时对打印进行停止和暂停或者设置温度。这个手机 app 啊,也是相当好用的 托足的机器啊,打印速度是真的快啊,只需要不到一天的时间啊,我就打印了这么些物品,有打印的这个花瓶,这个花瓶呢是花了九个小时打印的,但是它表面的细节纹理啊,相当的到位啊,可以看到这个花瓶是非 非常非常好看的。然后还有这个工具盒,还有这个小铲子,小铲子打印一个只需要十五分钟,工具盒也只需要三四个小时,可以看一下这个工具盒表面的纹理细节也是相当可以的。还有带 塑形支撑的 tf 卡收纳器,这是一个斯巴达战士啊,他有塑形支撑,我们将这个支撑啊拆一下,这个塑形支撑啊是相当好拆的, 肃静之声拆完就是这样子啊,斯巴达战士还是挺好玩的。随后咱们可以装上 tf 卡, sd 卡,还有 u 盘或者读卡器,像这么个小工具啊,又美观又实用,也能展示三级打印的魅力啊。而我拆完这个之声之后啊,我们这个模型也打完了,来看一下这个模型, 这一个模型是一个零件收纳盒,放一些小零件,比如螺丝钉这种。拓竹的打印速度真的太快了,不到一天的时间来看一下这个耗材,刚开封了一卷耗材已经消耗了这么多啊。 然后咱们再去电脑上操作,看一下拓竹的切片软件有多厉害。来到电脑上,在某度搜索拓竹,点击官网链接,然后点击软件,在这里来下载拓竹的官方切片软件,他支持麦克版和 windows 版。下载完之后点击下一步安装,点击我 接受修改一个目录,点击安装,安装完成之后点击下一步,点击关闭,这个就是拓竹的切面软件了,首先需要初始化点击开始选择对应的国家,点击下一步,点击下一步,在这里来选择机型。这款切面软件除了支持拓竹,还支持其他的一些三级打印架,比如卧龙 n 的三 v 二,我们就选择叉一 c 零点四毫米的喷嘴,点击下 下一步,在这里可以选择一些材料,我们就保持默认点击下一步,点击结束,然后他会自动下载拓足的网络插件,然后需要登录咱们的账号,登录成功之后点击新建项目,然后就进入到准备页面了,这就是我们切片软件的主界面了,将模型文件呢拖入这里就可以进行切片了,这里也有对应的一些参数设置。这 切片软件的界面呢,和 plus 啊非常非常相似啊,包括这些图标啊,只要熟悉 plus 的朋友啊一下就能上手。然后预览这里也可以查看切片的效果,点击设备,然后来连接一下咱们的局域网的设备, 点击这个播放按钮,可以查看打印机上面的摄像头,点击视频文件可以查看拍摄的延时,这里还有固件更新,然后在设备的右边还可以对打印机进行设置,这个和打印机上面的屏幕啊是完全一致的项目,这里可以设置对应的一些切片文件。现在我们来尝试自己打印一些模型, 下载模型我会在著名的 t 站下载,这里有无数的模型可以下载,我们来尝试下载打印一下,点击这里选择全部时间,然后找到这个小船的模型,这个小船模型就是刚刚打印测试的小船,用它来测试打印机很不错啊,在这里就可以下载它。 我之前也分享了自己的模型库,里面有非常多丰富的模型啊,这些模型我也会分享到评论区,大家可以用来测试。我们现在先来打印一个简单的模型,比如这个右边拉桥模型,将模型拖入到切片软件里面,这里就可以查看模型的状态了,然后咱们来设置对应的一些参数,我建议新手朋友就保持默认参数即可。在材料师这里可以 可以设置对应的材料,比如我们如果要用第二个颜色打印呢,就选择 a 二,他也对应的变成了这个颜色。如果我们想要双色打印呢,可以点击这个加号,然后在这里就会多了一个涂色功能,我们就可以涂多种颜色了。关于双色打印呢,我会在后面再进行演示,咱们先只用一个颜色来打印测试一下,其他没有问题之后点击切片, 切片完成,这里提示需要二十一分钟就可以打印完成了。直接点击这个打印单盘,然后是否开启热床调频功能,流量校准功能、延时摄影以及 ams 没有问题之后直接点击发送,他会自动的将这个文件啊传输到拓竹的 器里面,打印机会下载到这个切片文件,然后直接进行打印了,我们都不用去打印机那里观察,在设备这里就可以通过摄像头来观察打印的过程,可以看到已经开始打印了,这个打印速度还是挺快的。这是一个测试风嘴散热效果的模型,主要测试是拉桥的效果,拉桥效果是 不影响啊,这个打印速度是非常非常快的,这打印速度啊,真的挺快的,视频是没有经过加速的,大家看到的速度就是他真实的打印速度,而且这还有拉桥步骤啊,只需要二十一分钟啊,这个拉桥模型就打印完成了,全都是悬空打印的, 底面没有粘住平台,但是悬空测试这个环节他是完全成功的,然后来测试一下多色打印,右键删除这个模型,拖入要多色打印的模型,具体是这个样子啊, 点击耗材师这里的加号,选择一下对应的颜色,主要用到的是黑色,蓝色还有白色,然后这里有个油漆桶可以涂色,可以选择高度涂色,填充涂色,缝隙涂色,然后选择黑色,将这些地方啊涂成黑色, 涂完黑色之后啊,再选择蓝色,然后将这个位置涂成蓝色,好距离就是这样的一个多色效果。打印参数啊,我还是保持默认,直接点击切片,切片之后他会在右上角这里啊生成一个擦料糖。 像这么一个模型啊,需要打印三十分钟,直接点击打印单盘,然后点击发送打印,开始打印了,他现在先将白色的打出来,然后再打蓝色的,这里会进行擦料的操作,只需要三十分钟啊,这个多色模型就打印完成了, 我们可以看到一次打印多种颜色啊,可以让模型更加的丰富,我之前还打了这个梅西,效果也是挺不错的。拓竹的这个 ams 自动换掉系统真的是我见过最方便的,而且我们随时可以拔出材料啊,来换其他的材料在上面,真的超级方便,新换的材料啊,只需要接入一点点,他就会自动进入。 接下来我们再用这台拓竹叉一 c 来多打印一些模型,看一下实际打印效果。 这里就是这阵子我使用叉 e c 打 的一些模型,模型种类有一点多啊,我们一边总结优缺点,一边来看模型的打印效果。首先第一个优点,拓竹这台机器他开箱即用,非常适合新手啊。第二个优点,他打印质量高啊,可以看到打印的这个模型表面非常的光滑,来看一下这个旋转的笔筒,靠近看一下,可以看一下这个细节啊,是 非常非常可以的,几乎都看不到明显的沉纹。再来看一下打印的这两个玩偶,来看一下这个效果,还有这一个黑色的比较容易观察, 甚至觉得他可以打印一些简单的手办模型。他的第三个优点,就是打印速度快,我手上这个模型啊,只需要两三个小时啊,就能打印完成,用其他的打印机啊,有可能要多一到两倍的时间啊。他的第四个优点,他的系统非常的给力,有手层扫描,有 ai 检测,而且还有震动补偿功能,我们来对比一下震动补偿功能有哪一点优势。 周边这个模型是使用的另外的打印机打印的,也是使用的高速打印了。我们仔细观察一下这个模型的表面,他会出现明显的竖痕, 而且每一个转折的位置啊,都有一些明显的凸起。但是来看一下拓竹科技打印的这一个垃圾桶,可以看到他的这个凸起的位置啊,是非常光滑的,也没有震动草质的痕迹啊,没有正纹。这点来说,拓竹科技的软件算法是要强于其他打印机的。他的第五个优点, ams 自动换料系统。这个自动换料系统啊,真的是太方便了,不仅能作为材料的干燥箱使用,而且还可以扩充十六式换材料也是特别简单的。 说完优点啊,再来说一下他的几个小缺点,首先,这台机器打印速度是非常快的,但是打印速度快啊,如果是打印丝绸材料,表面将会失去光泽,这是因为速度太快了, 所以在打印某种特殊材料时候还是需要降速打印。另外,这台打印机啊,他也不是绝对完美,一样也会出现翻车的情况,但是遇到翻车情况啊,绝大多数我们都可以通过降速或者换材料来解决问题。而让我最不能接受的一点是,他的噪音还是挺大的,我们在打印 pra 材料的时候是不建议关闭舱门打印的, pra 需要更良好的散热环境,所以打开舱门啊,它的噪音还是挺大的,哪怕隔了一个房间也会听到它打印时的轰鸣声,虽然它里面是有静音模式,可以通过降速来减少噪音,但是也要比传统的一些三六打印架噪音要大一点点。 最后就是价格问题了,这台打印机的价格可不便宜啊,叉一 c 加 ams 自动换掉系统,价格在九四九九元,接近一个 w 啊。当然价格问题也不是他的缺点,是咱们的缺点是不是。好了,到此,这是本视频的全部内容了, 特别感谢厦门联报科技有限公司对本频道的大力支持,本视频所有用到的模型图纸啊,我也会一并传到评论区,有需要的朋友啊,也可以自行下载打印,我们下个视频,再见。拜拜。
1.1万阿文菌 01:08查看AI文稿AI文稿
今天给大家对比一下叉一 cc 和 ps 的区别。首先呢,我们先看外观,是屏幕这一块,叉一 cc 呢是一个触屏, 而这一个 ps 呢则是一个物理按键。其次呢,就是它的一个外观, 这一款呢,叉一 c 他是铝材的,这个是塑料的。接下来呢,给大家讲解一下这个叉一与 ps 材料的区别。首先呢,叉一是支持一些高性能材料的, 比如钛玻璃纤维和一些增强材料,然后这个 ps 呢则是不支持。然后呢,接下来一点给大家介绍最重要的一点,大家请看一下,叉一呢是支持这个雷达 的,而这一个 ps 是不支持雷达的,这个雷达的作用呢,主要是首层检测,包括场面预警。接下来呢,我会把视频的具体参数放在这个视频的末尾,请大家注意观看。
 02:53查看AI文稿AI文稿
大家好,深夜了,我又进行更新了,这次的主角还是这一个托主的辅助散热风扇,我手上拿的这是一个早了的原厂住宿版本,但是我今天 要要说的并不是这一款,而是他的平替款。早前第一批拿到资料的时候,当时这个文件我是这样打印的,这个支撑就有点导致我一直到今天都没有拆过,我个人是很不能 忍受这样的支撑,甚至觉得他没有办法完全拆下来,拆下来以后就是这样子的,我是没办法忍受的啊,这个这个部分应该是没有办法拆干净的 丢到垃圾桶里面去。后来,嗯,我做了这样一个版本,应该有不少网友打印过这个版本,我对他进行了一个书型的支撑,这样打出来确实成功了很多, 但是他有一个问题,在装配以后的话有很多,因为 abs 的收缩,在这个位置,他会有一个有个缝隙比较大的缝隙,这是原厂的啊,不会有缝隙。后面我又对他进行了不是,我 这是朋友,朋友对他进行的一个切割印优化,把它做了一个分体式的,打印完以后用螺丝给他固定上,我觉得这样也不错,风扇往上面一装就好了,这样打印的 也比较光滑,比较圆润,而下面还是有点难看,可能是我个人打印技术的问题,这样组装一下就 ok 了。但是我今天要讲的重点是, 这应该是我网上发的最后一款支撑了,这一款我先看一下,我是直接软件把它 焊接到一起去了,做成一个整体化的,这样这个位置就不会存在缝隙。我前几天已经发到我们群里面的小伙伴已经测试过了,打印出来是没有问题的,但是前两天比较忙,今天我自己就把它打印出来的,这个效果我个人觉得应该是最终版本的, 非常的完美,没有任何的缝隙,直接做成一体化,连顶上这两颗螺丝都省掉了, 不需要螺丝了,直接一体化。接下来我们把它支撑拆下来,看看什么样的效果,支撑也是非常好拆,没有借助任何的工具徒手撕面包,这样一个 近乎完美的封道就打印完成了,大家看一下这个效果你还满意吗?
30趣玩3D 01:11查看AI文稿AI文稿
这台叉一一现在在打 a、 b s 的一个大壳体,这个壳体之前客户用叉一 c c 一直打印不成功,打到五公分以上就会失败,所以今天用叉一一来看看他能不能完成这个重任。 这个的 abs 的大颗体已经打印好了,他用时一天八小时,用了九百五十一克的材料,我们看一下这个四这么高, 你要把这个高度打完的话,需要把它的一个刮道模块给拆除,现在我们取把这个零件取下来看他一边。
1743d打印成就未来 00:31
 00:54查看AI文稿AI文稿
这应该是我打的最大的一个三 d 打印件了,一个小米秦川的空气净化器,所有的塑料件一共打印了两天半,使用了一个轴流风扇,只要三十多块钱, 控制是一个九块钱的可控规。这个模型直接用的小米的滤芯,商用的滤芯价格是真的挺便宜,只要五十多块钱,还带除甲醛的功能,最大的风量也非常给力,就是少了自动调速。因为我的需求很简单,只是想持续的给房间过滤空气,所以也无所谓。 我拍了一些照片,方便大家观察他的打印质量,如果大家感兴趣的话可以看一下,模型是全由小 z 提供的, 如果你也有兴趣的话,可以单独的私信我。至于第一作者是谁,他也没和我讲,我觉得是一个非常不错的模型,基本没有什么要调整的地方,就是一些螺丝孔,可能需要你注意一下,需要使用热熔螺母之类的,是成型没有翻车。
1743惜枫醉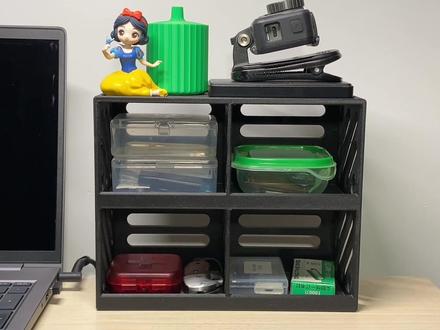 02:41查看AI文稿AI文稿
同志们大家好,今天挑战打印一个大件,险些翻车,打印了六七个小时之后,发现打印板竟然翘边了,心中顿时生疼,出一万个问号,要不要继续打印下去成了一个问题, 但是目前来看,打印的还算顺利,并没有场面,于是将错就错,就这么继续下去吧。 经历了十四个小时之后,打印完成了,最终打印效果还算不错。难道错轴还有自我纠错功能吗? 赶紧检查一下打印板, 看来打一把没事,还是平整的。 再看一下打印件,打印件的确变形了,也就是说材料的变形导致了打印板翘边。我猜变形的原因可能是因为这次用的材料是批尼龙材料,加上温度过高,而且打印体积比较大才导致的变形吧。 话不多说,把多余的材料拆掉, 说实话,这种尼龙材料是真的结实,拆个支撑居然把我拆饿了,一顿操作之后终于拆干净了,看这效果还是不错的嘛! 哦对了,还没介绍一下此物件,这是我设计的一个桌面储物格,准备给桌上的小东西安排个洋房来看一下成品效果吧。 快走 亲爱的 all of bonita migusta smoocheo de point of his son kira said de la moran 最后 问大家个问题,你们的打印机热端也会把这里刮花吗?
31热血扣肉 01:13查看AI文稿AI文稿
有小伙伴问我平时都用什么材料,像 polay mac 的这款材料我是经常使用的, 虽然价格有点高,但是它颜色种类丰富,并且拓竹里面也有预设参数,用起来就十分的方便。缺点就是它是纸盘包装的,你看这边就有点损坏了。纸盘不是说不能在 amsd 使用,只是它的稳定性会比塑料卡盘更差一点, 大家有没有发现他进料的时候就非常的卡顿,所以一般都会准备这个塑料卡盘,这个塑料卡盘完全是按照破裂 mac 的尺寸设计的,你们看装上去严丝合缝,强迫症患者都非常舒服, 这样就基本解决了纸盘卡料的问题,所以实际上纸料盘也是可以在 ams 里使用的。 对了,如果你更换了新的材料,请不要忘记把耗蚕丝型号改一下,这也是叉一 c 对比 pes 的优势, 可以比较方便的控制 ams 系统。今天就讲到这,我们下期见,拜拜!
293跳跳葱 00:31
 00:54
 00:23查看AI文稿AI文稿
拓竹 xec 轻松搞定悬空拉丝质量,设置层高零点三强生成器,选 a 强,关闭辅助风扇,不然给你拉丝吹弯了搞定!根根分明 放个格鲁特看看本次后才使用原阳家的 plae 光蓝。
66施巴拉古大师💫 00:49查看AI文稿AI文稿
今天呢我在网上学了一个非常好的玩法,给大家分享一下。首先呢我们准备一个烫金纸来,把它放在这一个打印平台的中间,把烫金纸放在打印平台之后呢,我们用这个胶带来把它的四周给它封死, 现在演示呢我就给大家封两条。然后呢我们去把自己想打印的模型的尺寸缩放到这个比例中间,用把这个模型放在这里,这个呢就是烫金之后的成品啊,他呢主要是利用这个喷头的高温去把这个金给他烫在上面。 然后呢烫金纸呢不光是一种蓝色的,还有很多颜色供大家去挑选,这些呢都是我们从网上去选购的,大家呢也可以从网上去买一些,然后自己去试试看。
 00:46
 05:33
 02:19查看AI文稿AI文稿
拓竹叉 e c 多色三 d 打印机开箱主机拆开包装后,乍一看像个洗碗机,里面送了三卷料,一卷绿色的 p l c, 另外两卷是做支撑用的料,这卷 p l c 绿色的料就给了二百五十克。 掀开上盖板去除泡沫,这个纸盒里包装的是一个电子屏幕,一支固体胶,还有就是备用喷头。 接下来拧开下面这两个螺丝,就可以取出 ams 多色切换盒,这个盒子单买可得两千多, 这下面的拖板根据红色的标签一共需要拧掉四颗螺丝。拆下这块托盘后,我们就可以看到下面的加热片 平台了,加热平台周边呢也有三颗螺丝,这个螺丝一定要拆掉,如果不拆掉直接开机可能会造成皮带磨损。这个屏幕是这台主机的灵魂,全彩全中文的屏幕 是他上一代 pep 机器黑白屏无法比拟的,开机首次操作屏幕会有一定的延时,这个属于正常,这个环节是首次开机机器的自动调屏和震动补偿。 全部教程完成后就可以安上料盘开始打印了。我们 现在看到的是两个颜色正在互相切换的过程,我现在正在打印的是一个彩色的 kt 猫储蓄罐,现在打印彩色唯一的问题就是冲洗喷头的废料有时会远远多于这个模型的本身重量,还有就是黑色和白色的串色比较严重。 好了,这次叉一 c 的开箱评测就说到这里,希望能够帮助到即将入手这款机器的小伙伴大家。白那个白。
26常州王 03:56查看AI文稿AI文稿
拆一跟拆西工程耗材打印质量对比的视频,今天他来了,专门花了巨资买了这卷 pps 耗材,这个一公斤是六百块钱,所以我只买了五百克,三百块钱。 好,那废话不多说,直接测试第一个,我们就先来测试拆机能不能打印自卷 pps 耗材。这里使用的是外置的方式进料打印的是一个工程键的连接工件, 现在是把叉 ac 的各种温度参数几乎都是调到最高的,然后打印也是可以正常打印的,但是打印质量得等一下打印完了之后再看。 现在拆 c 这边的模型已经打印完毕了,然后已经把这个 p p s 工程耗材移到 到拆一这边,然后等一下看这个打印出来两个,再拿出来一起对比。现在拆一的也已经打印完毕了,现在把它们都取下来对比一下 外观的质量看起来是差不多的。叉 e 跟叉 a c, 那么为了等一下对比它的质量不混淆,我在叉 c 打印的这个画上的红色的标记,现在听一下他们的声音 是不是有点像那种金属的敲击声?好,然后现在来对比一下他们的质量组合。我们先从他最薄的地方用手用力去捏, 然后看一下会有什么样的反应。现在拿的这个是拆 c 打印的,然后用手去捏它, 明显感觉他的层间是不是那么紧,然后很容易就分开了。 这个是叉一打印的,然后现在也一样,这个真的是捏不破, 这个是我刚才用钳子这样硬掰才把它掰出来的,你看这个都掰变形了才能把它掰出来, 所以叉一打印的质量明显是要比叉一 c 提升了很多的,现在你们可以看一下左边的是叉一的断了, 他断的洁面都不是在一个层上,是用钳子暴力去破解的,然后叉一吸打印的,他是沉尖结合强度的问题,一捏就碎了。 那么按最后的个人总结呢,就是叉 e c 它的打印温度还有 枪温温度都达不到,所以导致他打印这些工程耗材的时候,他的沉奸结合强度是远远不如差一打印的,所以他会变得沉奸,变得很脆弱,你看用手 轻轻一捏他就碎了,那么像叉一打印的,他沉肩减的程度又很强,就算你用钳子去硬拉,他也是在不同的层面去断开的。 所以要打印工程耗材的话,那肯定是选择差异是没有错的。另外下期我会单独对 pps 的耗材来做一期单独的特性测试。 好,那么本期视频就先到这里,有感兴趣的可以点一下关注,我们下期再见!


