拓竹内置模型是哪些物品
粉丝9获赞42
相关视频
 00:29
 02:22查看AI文稿AI文稿
用单头四色三 d 打印机能一体打印六色公仔和十色小船。这是拓竹的切片软件最新版本更新的功能。混色耗材只需要两种颜色的耗材,你就能任意混合不同颜色,甚至做成可控制的渐变耗材。用一台支持两种颜色以上的打印 机,就能实现三 d 打印颜色自由,那它真的能实现吗?我们也做了些实测,来分享一下它超实用和需要避坑的点 色耗材的逻辑也非常巧妙,它还做不到真正的混料,而是利用分层切片,把不同颜色交替堆叠模型成品就能在视觉上达到混色效果。 比如想要紫色, bamboo studio 就 能自动打一层红色,紧挨着打一层蓝色,在极薄的层高反复叠加下,你的眼睛就会自动把它们合成紫色了,还能混入白色或者黑色,获得更浅或更深的某种颜色。这功能直接把咱们有限的料盘变成了一个无限的调色盘。单个打印文件里最多支持三种颜色混合, 添加耗材的总数量最高支持到三十二种。基于这个功能,我们测试了不同层高的打印机,还真不是层高越低越好。层高低了,表面混合更细致,但也对打印精度要求更高。 尤其是双头打印,两个头挤出和对准有误差的话,更低的层高会放大这个误差,而零点二毫米以上层高的混色更加稳定。另外,更低的层高打印时间和耗材消耗量可能翻倍, 根据效率和效果的优先级来选择。在双色混打的加持下,还有一个更有意思的功能,就是获得渐变耗材,通过控制两种耗材层数的变化,在模型这周方向就能直接打印出这种渐变的效果。 这功能的局限性也会比较明显,就是它的预知角度。这里拿球面做了一个实验,角度越大,层与层之间错位也越大,斑马纹就会超级明显。如果是直上直下,例如正方体 顶部不会有斑马纹,但是颜色的混合也不会那么明显了,尤其是黑色,能完全遮盖住底下的颜色。想实现针对顶面的混色,那就要尽量降低层高,我们使用零点零八毫米,用红蓝黄白四色实现顶面的混色,就能完成这样的效果。有了这个混色,就可以让一体打印模型在有限耗材颜色内实现更丰富的色彩呈 现。这是我们用四卷耗材打印的十种颜色的小船,你可以猜一下它的耗时和耗材消耗量,感觉多少是你能接受的。 公布答案怎么样,在你预期内吗?可以把能或者不能接受打在弹幕上。还有我们这个原创 ip 小 馋猫,全身有六种颜色,之前必须拆件或者手涂其中一部分,而现在可以直接用四色一体打印出这个六色模型了。这个功能还有什么神奇的用法?欢迎留在评论区,记得关注我,咱们一块发现更多好玩的设计创意,那咱们下期见!
746工科博士焦爱玩 00:37查看AI文稿AI文稿
哈喽,宝宝们,这两天我一直在研究这个一次性手镯,然后目前的话呢,是将这个卡扣进行了一个更好的设计,他现在像这样就会更加的好扣,变得更加的结实且不容易脱扣,而且做了一个线位的设计啊,他不会轻易的晃动。 另外呢,根据粉丝宝宝的意见呢,也做了这个盲孔的版本,过盈配合的设计,搭配搓花的削钉,需要使用锤子敲击安装哦。然后目前的话呢,是没有提供上门安装的服务哦,各位宝宝需要自行测量尺寸下单。另外我会在互动区抽取三位幸运的宝藏,免费送出。
1262咕噜大王 04:11查看AI文稿AI文稿
我的拓柱 h r c 终于收到了。 好了,打印机准备就绪,我们来打一个机械蜜蜂看看效果。 ok, 打印完成。 这个擦拭塔上有一些拉丝是正常现象,模型就很干净,没发现什么问题。 这个打印换料次数四百七十次就只产生了这点蛛丝。 现在去掉支撑组装一下 h r c 打印出来直接就是多色的,不需要再手动涂色了。好啦,制作完成,我们下期再见。拜拜。
4538爱编程的涵涵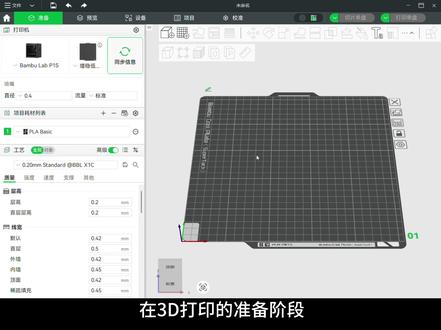 01:43查看AI文稿AI文稿
拓主小知识之模型编辑工具一、在三 d 打印的准备阶段,我们常常需要对模型进行一些基础的调整与修改。 ambo studio 内置了一系列直观且强大的模型编辑工具,使得无需依赖专业的三 d 建模软件即可轻松完成。本章节将详细介绍模型编辑功能的合并部件。一、组合 此功能用于将打印盘上已存在的多个独立对象合并为一个对象。按住 c、 t、 r、 l 键左键依次点击,选中这两个模型,然后鼠标右键点击,在弹出菜单中选择组合,此时这两个模型在对象列表中会合并为一个对象。如果需要组合多个模型, 可以按住 shift 键,然后用鼠标左键拖拽出一个选择框框,选所有目标模型,随后同样通过鼠标右键菜单选择组合。二、添加部件 此功能允许您将一个外部的 s、 t、 l、 三、 m、 f 等模型文件作为新的部件添加到一个已选中的现有对象中。首先在打印盘上选中一个您希望向其添加新部件的对象,然后 鼠标右键点击该对象,在菜单中选择添加部件,接着点击加载,从您的电脑中选择需要导入的模型文件。无论使用哪种方式,合并 完成操作后,强烈建议进行切片预览。通过检查切片后的路径,可以确认部件之间是否按预期正确融合,有无发生干涉、 重叠或不必要的内部结构。正确的合并预览应显示清晰、连续的打印路径。今天的分享就到这里,感谢观看,下期见!
 01:56查看AI文稿AI文稿
拓主小知识之配置与选用耗材在融融沉积成型三 d 打印中,打印模型的稳定性与最终质量在很大程度上取决于耗材参数的精确配置。正确设置耗材参数是释放打印机潜力,获得可靠且高质量打印机的关键环节。 在班布 studio 左侧边栏找到项目耗材列表,此处展示了当前工程可用的耗材配置文件。若所需耗材不在当前列表中,点击列表旁的齿轮图标进入配置可选耗材界面。系统材料, 这些是班布 studio 内置并经过严格验证的申述级,最适用于班布 lab 官方耗材或性能特性的第三方耗材。选择对应的打印机型号、耗材类型和供应商 即可在下方勾选所需的具体耗材预设,勾选后,该耗材将出现在左侧的项目耗材列表中。如果您使用的是第三方耗材,也可以选用 generic 开头的通用参数, 这些参数经过相对保守的调校,只在兼容更广泛的耗材。斑驳 studio 同样支持创建全新的耗材配置文件。点击自建材料新建按钮,在此界面,你需要定义下面列表中的信息。供应商 可选择现有供应商或输入自定义名称。耗材类型选择基础材料种类耗材系列进一步细分,如 sylu、 麦斯等或自定义系列名。基于现有预设创建,选择一个最接近的现有材料预设作为模板,以确保所有基础参数都被正确出示化。适配机型与喷嘴勾选此耗材预设适用的打印机型号及喷嘴直径, 为确保将来更换喷嘴或在不同机器上使用时参数可用,建议勾选当前机型及所有可能使用的喷嘴型号。完成以上步骤并创建后,自定义耗材将出现在左侧的项目耗材列表中。
 07:25查看AI文稿AI文稿
hello, 大家好,我是小黑,今天给大家带来的是如何使用拓竹的切片软件对我们已有的模型进行一个简单的修改。 首先我们先来看看它能干什么,我们在这里右键空白处,然后这里有一个添加模型,然后这里有几个他预设的一些模型方案,比如说我想为它添加一个底座,然后我们这样选择一个圆柱体,然后把这个圆柱体调整到一个我们需要的大小, 用这里的一个缩放工具, ok, 现在调整好了它的一个大小,我们要需要把这个模型和这个圆柱体组合到一起,首先呢我们先来同时选中这两个模,这两个模型,然后右键给它点击一个组合, 然后呢使用我们上面的装配工具,这两个模型一定看一下,使用装配的时候一定要在这个软件里显示的是一个组合体,然后如果不是组合体的话,他是没办法使用这个装配工具的, 然后使用我们这个装配工具,然后这里有两个模式,一个是面被面和面配装,逻辑是差不多的,我们大家可以研究一下,在这里我们使用的是这个面和面配装, 然后首先我们点击第一个面,第一个面点击之后这个呈绿色的这个标志,它是固定的,也就是说它是固定不动的,然后我们点击的第二个面是活动的,也就是说第二个面会向第一个面去靠,所以我们第一个面先点,点击底座这一个面, 然后我们点击这个模型的底面,第二个面, ok, 然后点这个中心重合 好了,这现在这两个模型就重合到一起了,呃,更改位置的话呢,我们就需要在这个对象里面组合体中选择我们这个模型, 然后使用我们的移动工具进行它一个左右的这么一个微调,调到一个我们觉得合适的一个地方。 ok, 现在调整好了,我们切片看一下。好了,现在切片完成了,让我们看一下他的走线有没有什么问题啊? ok, 在 这里看到他的走线没有什么太大的问题啊,这样我们就可以拿去打印了。刚才呢讲完了添加零件,但是如果我想给他打个孔呢?然后比如说打个孔,然后放到我的一个,穿一个绳过去,放到我的一个背包上, 然后我们需要怎么做呢?同样是右键添加一个复零件,也就是一个同样也是一个圆柱体。 复零件的意思呢?就是说在这个模实体模型跟这个复零件重合的地方,它是空洞的,也就是说相当于我们可以用这个复零件给在这个实体模型上 打一个呃,跟副零件一样大的孔。所以呢我们先调整一下这个副零件的尺寸。 ok, 然后我们再调整一下这个副零件的一个角度,在工具栏里这个旋转 好了,接下来我们利用这个零工具栏里的移动工具把它调整到一个合适的位置。 ok, 我 们调整好了,现在我看到这个副零件从这个模型的脑袋这个位置上穿过去了,然后我们给它切片看一下。 ok, 现在也切片好了,我们现在可以明显的看到在模型的这里有一个孔洞,在这边同样也有,这就我们副零件就添加成功了,然后看一下走线呢, 在这里也是形成了一个空洞的地方,我们就可以到时穿上一根绳子,把它当做一个模型挂在哪里。 同样的呢,我们可以利用这种方式来创造一些简单的模型,比如说我们想现在创建一个盒子,右键单机空白处添加一个标准模型,一个立方体,然后我们调整一下这个立方体,到达一个我们所需要的尺寸,用这个缩放软件。 好了,现在我是做了一个十五公分长,十五公分宽,十公分高的这么一个立方体,然后呢我需要在它中间掏空,同样呢给它添加一个负零键, 再添加一个立方体的负零键,然后同样的办法,我们利用缩放工具把它添加到一个我们需要掏空的尺寸。 ok, 副零件的大小我们已经呃设置完了,同样的办法呢,我们可以利用这个位置调整工具,把它调整到重合到呃我们创造的这个立方体实体的零件中。但是呢如果我们需要 更加精确的一点呢,我们可以利用装配工具在这里选择立方体,然后使用我们的这个装配, 选择它要相接的两个面,点击中心重合。 ok, 可以 看到这个掏空的这个副零件,然后现在是贴合到我们的这个零件的正下方,然后呢我们可以利用这个平行距离来调整我们这个盒子的底面厚度。 我们已知呢,我们这个副零件设置的高度是一百五十毫米,所以说呢,我想在这个里面留下一个大概一公分的一个厚度,所以我这里平行距离呢填写呢就是一百六负一百六。 ok, 现在可以看到啊,它因为它是中用装配工具把它中心重合,所以说它的四周留的距离 都是一样的,这个副零件是居中的。然后呢,呃,所谓的平行距离呢,就是两个刚才用装配工具两个贴合的面,他想他所相距的一个距离。 呃,因为我们这个副零件呢的高度是一百五,我想在底面留下一个大概一公分的厚度的这么一个底面,所以我给他设置平行距离,设置一个一百六,他在下面,所以是负一百六。然后我们切面看一下 啊,我们来看一下。 ok, 没有问题,一个下面一公分左右各一公分的这么一个盒子就做好了。 好了,在我本期的内容就到这里,在我们这里呢还有很许许多多的一些一个预设的模型,看看大家用这些模型能够创造出怎样的东西呢?感兴趣的小伙伴们可以试一下。 好了,本期就到这里感谢大家,拜拜。会下棋吗?学学习吧。
268小黑造物庄园 01:19查看AI文稿AI文稿
拓主小知识之模型编辑工具二今天来了解复零件。复零件是扳部 studio 中一种非常实用的减法造型逻辑。您可以通过定义一个附体机来从现有模型上挖除材料, 从而创建出孔洞、凹槽、镂空结构或复杂的内部空腔。选中想要修改的目标模型,鼠标右键点击,在菜单中选择添加复零件。此时 您可以选择加载自己预先设计好的 s、 t、 l 等模型作为副零件的形状,或者直接使用班布斯基 提供的基本几何体作为副零件。假设我们需要在一个立方体模型的中心创建一个直径为五毫米的通孔,首先添加一个圆柱体作为副零件,然后 使用缩放工具确保关闭等比例缩放,将其 x 和 y 方向的尺寸调整为五毫米。最后使用移动工具或通过坐标输入将其精确定位到立方体的中心位置。 副零件的剪法效果在编辑界面通常只是预览,最终的剪裁操作是在点击切片单盘按钮后完成的。切片完成后,您可以在预览中看到 主模型上对应附零件位置的材料已经被移除,形成了预期的恐动。今天的分享就到这里,感谢观看,下期见!
 03:28查看AI文稿AI文稿
兄弟们,今天挑战用这个去换中国汉堡啊, 每期都有很多粉丝问我用的什么打印机,其实我用的最多的就是拓轴的 prs, 对 我这种做模型的主播来说,他真的特别省心,打印基本不翻车,精细度高,完全能满足我对细节的要求,如果你也在找一台靠谱的三级打印机可以参考看看。 你好你好。哎,那个请问你们店长在吗?嗯,店长不在。 哦,那是是这样的,就是我,我能用东西给你们换个套餐吗?换个什么?他说用模具换个套餐。换不了啊换不了,我拿出来给你们看一下行吗?不好意思,电脑不在换不了,他大概什么时候来?电脑今天休息今天休息是吧?对 啊,要不要不我给你看一下,你跟他问问他吧。好,我我把东西给你看一下,然后你问问他可以吗?就是我给你看一下可以吗?就就是我,我做了一个就你们店铺的模型, 然后我我我就想说那个今天换点吃的什么的, 姐,我我做了一个模型给你们店里面,你看就就你们店铺的模型。我我说想你,这样啊,你再给我请示一下我们店啊。好好好, 麻烦你了。哎呀,电脑还在上面上上面请示没关系,我等一会。可以的,这个你坐一下吧,因为这个我们电脑也要请示再向上街向上面汇报啊。可以可以可以,没关系,因为其实平我平时挺喜欢吃这个牌子 的。是吗?还挺对对对,真的,而且你们这个你看我做的他这个是用了你们那个品牌的这个祥云的啊。对对对对对,这个所以我放在 坐在旁边,你觉得我做的可以吗?做的还可以。哈哈哈,谢谢谢谢。是不是先用三 d 画的啊?对对对,建模的,然后然后再打印三 d max。 啊,我用的不是三 d max, 用的是先锋。三 d max 也可以啊,都可以,你你学过这个吗?学过三 d max 哦。厉害厉害厉害。对,三 d max 可以 换对帅哥帅哥。 我妈电脑讲的,公司里报备报不了他们俩真的不好意思啊,不行啊。对,真不好意思啊。 其实我也喜欢你,挺喜欢你这个,但电脑里面也没有电脑,电脑也报备了啊。好吧好吧好吧,公司里面那没事那没事,不好意思啊。行吧,好好好,不好意思啊。没关系没关系。 那那那我就把你拿走啊,不好意思啊,拜拜拜拜拜。没事没关系,拜拜。挑战失败,兄弟们下次想看什么可以在评论区告诉我,下期再见。
3678小虎狗DIY 00:32查看AI文稿AI文稿
三 d 打印大模型塞不下? bamboo studio 自带的切割神器,一分钟教会你!首先选中你的模型或者点工具栏的剪切,直接进入切割界面,默认的平面模式,能沿着 x、 y、 z 轴任意切分,超级省事,切完怕拼不牢点,添加连接键、叉、销 钉、暗扣一键生成,还能任意调整深度、宽度和角度,拼出来的零件严丝合缝,切割完可以自由选择保留哪一部分,还能一键把切割面贴到热床,省得手动调方向,直接减少支撑和翘边。点赞加收藏,下次打印试着用一下吧!
 03:11查看AI文稿AI文稿
如果把它给你,你最想干什么?你现在看到的这些,是不是以为买的?但其实它基本都是我用身后这台拓竹的 h 二 d 一 点点打印出来的。像这个六乘六的越野卡车,光打印就花了两天多的时间,组装前前后后又花了三四天。它不是个摆件,看它有变速箱,然后 有避震,然后还能遥控,说实话,能做到这种程度,已经不是我想象里那种只能打小玩 具的这个三 d 打印机了。以前呢,很多人觉得这个三 d 打印的门槛高,这主要是因为以前的三 d 打印机你要学会建模,还要会调参数,这个门槛是很 高的,哪怕就算你入了门,这个稍微复杂一点的模型还是很容易翻车的。但现在的这套东西,真的比很多人想象的都要简单。就拿这个车来说,我直接在拓图的 macword 模型社区里找的模型 里面给你分好了,四乘四、六乘六、八乘八,想打哪个哎,就打哪个,我选的是六乘六的,选好配置,准备好对应的耗材,剩下的事情就交给机器慢慢打,零件打完以后,组装教程在界面里也能直接看, 跟着一步步的拼就 ok 了。而且这台 h 二 d 还有一个很实在的点,就是它的尺寸会更大很多,以前小机器要分两盘打的内容,而且后来我发现三 d 打印机好玩的不只是做这种大 大模型,我还顺手把自己的这个电竞桌面也改造了一遍,像增高架下面这个可堆叠的抽屉, ps 五的手柄支架,张一哥的耳机支架、手机支架,甚至这种小摆件都能直接打,你会发现它已经不只是一个爱好工具了,它真的能和你的这些日常以及喜好融合在一起。 还有像章鱼哥的这个耳机支架,这个收纳盒,或者这个卡车的零件,这种多色的模型,这台 h r d 双喷头的这个优势就很明显了,以前这个单喷嘴做双色,要不你就分盘打,这个过程慢步骤耗材也会浪费很多。 现在两个喷头可以各管一个颜色,比如现在左喷头再打黑色,右喷头再打绿色,换颜色的时候呢,这样切换一下喷头就搞定了,做这种双色模型或者说多色模型会省事很多。我这台还配了 ams 二 pro, 对 于我来说不只是换料更方便了,还有一个很实际的点就是带 烘干,因为有些耗材呢,放久了会吸潮,出料的时候就会很容易出现这种拉丝的情况,从而导致打的不好,或者说直接打印失败。现在呢,可以直接在 ams 里 进行加热烘干,烘干呢,能把这个材料的状态先调回来,打印出来的模型呢,就会更精致,不容易打失败。我觉得我选透珠也不只是说因为他机器哎打印的稳定,而是他家的这个社区真的很成熟了,你不一定要懂建模,也不一定要自己从零研究, 甚至是不一定有电脑,很多模型在社区里都能直接搜到。你看我在这里找到并打印的这个厕所纸巾盒、纸 抽盒、收纳袜子的盒子,平板支架,这些都是一键打成的。某种程度上来说,现在的三 d 打印已经不是这个少数人才能折腾起的这个玩 具了,它真的变成了一种普通人也能上手的这个创造工具,比如有人用它打手办,有人用它圆小时候的梦,有人打航模高达,甚至有人用它走上了创业路等等。
1.0万王策黑科技 01:21查看AI文稿AI文稿
上个视频我不是说这个 x r d 没有这个线位吗?啊,这评论区就有很多质疑啊,这个视频呢,我就来给大家拍一下,好吧,都说按这个绿色的小房子他就有线位了啊,我现在点一下,好吧,他现在在这个回中啊, 回完中以后呢,我看他有没有线位。好吧,相信大家手里呢也有这么多拓主,大家应该也都知道啊,对吧,但是我还是拍一下啊,一进到底, 免得大家说我作弊啊。啊,它不动了,应该是回中了,好吧,我们先来看一下啊, 是不是没有纤维,这轴依旧没有纤维啊,大家应该能听到声音吧。啊,这个杆都在震动,好吧,我们现在试一下 x 和 y 轴, 好, y 轴有限位, x 轴啊, x 轴现在也有限位了,既然他这两个都能做到限,回中以后能做到限位,为什么这轴做不了,做不到限位呢?这是个很奇怪的问题啊。 啊,是不是?然后这评论区也真是,哎,好像拓足是他们亲爹一样啊,这有问题,反正就不能说啊,难道没有限位你们很骄傲吗?
96六边形战士 00:30查看AI文稿AI文稿
最近这个自动上弹的弹弓很火,有兄弟已经做出来并开源了,我根据提供的五金清单列了一个表,现在快递也都在路上,总花费大概六十多。昨天打了一个模型 试了一下,发现这次用的耗材支撑不太好拆,并且有一侧挡板卡的比较紧,今天就换一家耗材,再稍微修改一下模型,打一板出来看一下。支撑不太好拆可能和喷嘴温度过高有关,也可能是舱温太高,这次打的话就开着门打,看看行不行吧。
619好人阳阳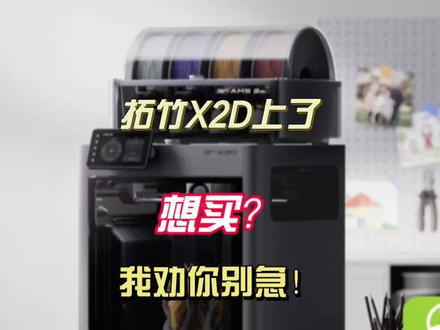 22:11查看AI文稿AI文稿
ok, 那 么这是一期紧急加录视频啊,为什么?因为拓竹的叉二 d 上了就是它的新机叉一其实我是非常喜欢的,它是一个非常牛的机器,然后现在它的二代叉二出来了,然后上来就是个叉二 d 双头。 先说结论啊,这个机器我劝大家要慎重,不要着急买,因为它根本就不是一个缩小版的 h r d。 首先说一下这个机器,我个人的一个决定啊,就是这个机器呢,就是除非我有机会免费得到,不然我自己是不会花钱去买这个机器的,因为我认为它一点意义都没有。 首先我是有 h r d 的, 就是我已经有双头的这种机器,我已经满足了我的这个需求。其次呢,小尺寸我只需要单头打印就可以了,我认可多色去涂料。 那我们先一个一个来过啊,我们来看一下。好,首先 叉二 d 双喷嘴系统,它这个双喷嘴系统的区别是什么?那 hrd 它是一个真正的进程基础级双喷嘴,通用型自由切换的, 也就是说你的两个喷嘴都共用上面的进虫挤出机,两个喷嘴都可以打一些工程材料,那只是说你伸缩那个喷嘴,人家不建议你而已, 而且两边的喷嘴打印质量是完全一致的,都有这种动态流量校准和四伏电机控制,可是叉二 d 没有, 它只有那个主喷嘴是属于满配的拓柱喷嘴,也就是 prs 上的喷嘴有动态流量校准,有运动精度控制,它的副喷嘴完全没有它的副喷嘴,甚至改了一个远程集成机,这个技术我们后面讲。 然后它的副喷嘴没有动态流量校准,也就是说你的两个嘴打印质量是不一样的,它拓柱官方也有标注, 然后我们说它下一个啊, ai 检测, ai 检测这个拓图全部都有,就是纯粹一个视觉算法的事儿,然后双峰道这个事儿,这就是背刺 p r s 的 地方, 他把那个你在 prs 上需要花钱买的背部的外排,哎,现在给你免费装上了,那你 prs 玩家现在就只能坐在那里自己哭了,没办法,然后主动蹭温控制,这个也是背四 prs 的, 当时我就说过他那个 prs 只是叫蹭温保持,但是他现在把这个功能加上了,也是免费的 啊。那你 prs 要自己花钱去改装,然后四伏挤出机啊,这个东西 prs 上也有,但是但是他只能给主喷嘴用,然后姿势校准这个嗯,就是动态流量校准什么的,这个 ok 的, 就是拓足现在的机器都有,然后这个排放就没什么意义了。然后往下讲啊,双喷嘴系统, 它现在脱除官方都定义为这个双喷嘴系统,那个小喷嘴或者叫副喷嘴是叫辅助喷嘴,它不叫主力喷嘴,也就是说这个喷嘴并不能像主喷嘴一样有同样的打印精度和同样的耗材适配。 你看它这里都说了辅助喷嘴去处理支撑啊,然后这样的话就是让你能更好地去做这个,比如说 p t g, p r a 互相支撑这个事, 不过我用过很多次就用 h r d 去用,它其实并没有大家想象中那么好用, 因为首先 p t g 和 p r a 互相不粘,然后呢,你如果用两个材料在一个仓里打印 p t g 需要用二百三十度以上,那 p r a 一 般都是二百一十五度到二百二十度, 然后你的热床,你 p t g, 如果你热床低于四十度,一般都得七十度去打印它可能就会粘不住, 所以要么就是你的 p l a 主体在首层出现了象角特别严重的情况,也就是底下有一个大的凸起,热熔导致底下有一个凸边儿,要么就是你的 p l a。 在 打印的过程中,由于持续的高温 赌头出现过很多次这种情况,所以你真的不能把这种护卫之称作为常规的一个使用。 然后接下来所谓的这个双料啊,相互打印,这个其实玩的人也不多,因为他的重点并不是在于你这个 打印机做不到,而是在于你在做建模的时候,你用这种双绕支撑,你需要做很复杂的建模设计,你需要考虑到很多点,他在做模型处理的时候不方便,那你打别人那种双绕支撑材料或者双绕支撑模型,他是很少的,打两个就腻了,用不到你的实际用途上,对吧?那我们说双绕支撑最多用到哪? 要么是脚链,要么就是弯折的那个盖子,对吧?要么就是说混合的一个受力件啊。我中间想做缓冲,基本上都是需要一个定制需求和定制产品的设计,那你自己做设计的时候会很麻烦,所以你用着用着你也不会用到这个功能, 你不如去做分件啊,你比如说我通过连接的方式,我在中间做一个缓冲层,然后接一个,接下来就是说这个颜色啊,那双头打印确实是可以能做到在一定程度上省料, 你比如说就打印这个多色的皮卡丘模型,看这个几乎就是说每层啊都要做这个多色换料,然后你用 h r d 打, 可能就比你用单头的这个 x 一 或者是 pe 去打印少大概四十克左右的一个支撑。但问题就是有多少人会天天打印这种纯多色的东西的,你像有点动手能力的人就考虑我去上色了。 要么就是说大家由于你的单头打印机是非常多的, mac 上有很多作者是直接给你做分件的,所以最后你就是这种夸夸夸,干土料的打印其实也是很少的,你真的用不上, 而且他又不是说是像 wordtext, 他 能几乎做到完全不吐料,因为他每个颜色一个喷头,你就俩头,你有什么模型是只能靠两个颜色就能做出一个完美效果的呢?也很少吧, 对吧?所以说我们要理性分析这个事情。然后还有一点就是说到他的这个两个喷嘴是近程机的校准,右面是远程机出机没有动态流量校准,那两个喷嘴的打印质量其实是有差距的, 那就可能导致了你同样的耗材,你在这个打印一个模型的时候,两边的参数没有设置好,那你整个模型的打印质量是不统一的,你比如说一个黑一个白,那你白色的打印是好的,是用主喷嘴的,黑的打印就是差的,这个模型就会非常的奇怪。 然后我们再说啊,高效冷却好,高效冷却这个确实 ok, 他 辅助的侧向吹风,然后外面的西风还有尾部的外排全有了啊,为什么呢?其实我觉得这个还有一点啊,大家要考虑一个事, 他在一个几乎尺寸跟 p 一 差不多的打印头里塞了两个嘴,那么我们在热端的这个散热风道,它究竟能做到多么好的一个效果呢?它给风道留的空间是非常非常的小的, 那他不做这种超强的内部循环散热,他可能就导致模型表面冷却效果不好, 所以说他的悬垂质量就会很差,那他有了这种才能保证他的悬垂效果。不过如果你是南方湿温三四十度的时候,你这个效果也是没什么用的,你还是需要近端的这个风道去很好的对模型进行散热, 所以说这个地方就给很多三方的也有很多发挥的空间了。后仓位稳定,嗯,这个事情就纯背刺好吧,纯背刺三百度热端六十五度主动仓位,那你这样的话,什么啊, pps 啊, pa 啊,你就都能去打了。 a、 b、 s 然后可适应磨损的什么什么校准啊?就是这个动态流量校准呢?包括它说它会有运动精度校准,那么一定会出一张编码板,就是跟 h r d 的 这张编码板一样的, 这块编码版肯定会很贵,然后你要自己去买,而且你要小心不要把它划伤。然后定期你需要对双头进行一个精度的校准,这个是一定要做的,因为 hrd 由于它两边的喷嘴几乎打印质量是一样的,然后用一个计数机去来回做操作,而且还有很多的 ai 算法去做辅助。 你花了这么点钱买了个双头它,它是没有 hr 这些高端配置的对吧?那你不常去做运动,运动校准,比如说两个头对不上了,打印质量出问题了哈,那这个时候你就会很闹腾,所以说这个钱你几乎还要必花。 然后私服技术机,这个没什么好说的,就是它的那个,呃,现在已经在很多机器上用的,然后表面质量光滑啊, 补偿瑞丽这个都是他正常的这个算法, ai 检查也是正常算法,传感器 多了很多传感器啊,尽量路径检测,热量控制,这都 ok。 然后啊,宣传一下那个有自己的空气净化啊,快拆喷嘴,然后静音,主动电音降噪,现在静音了五十分以下了, 然后照明更亮了,然后切换的寿命很高啊,这个就是给你一些让你安心的点, 然后就是有各种各样的这个 app 的 操作。 ok, 那 我们现在到重点了啊,我们到重点了,我们到注视了,大家都知道啊,之前我们的这个某米同志就因为这个事被人骂过啊,所以说这个小字里面全是精华。 来,我们第一条就看啊,在实际测试中,辅助喷嘴的打印质量略低于主喷嘴,我跟你说,绝对不是略低,就是很简单的事情,大家可以去试一下,如果你有 pe 和叉 e, 你 用 pe 和叉 e 同样的材料去,在不做精条耗材参数的情况下,打印出来的质量是有肉眼可见的明显差距的,一个很锐利,一个很肉, 那你想,如果你双头的话,你有两个打印质量,你再出现在一个模型上,很地狱的这个事情。然后第二个就是说辅助喷嘴使用拓柱官方后台建议啊,尤其推荐使用 pla, 所以 说它几乎是推荐你就是用 pla, 为什么? 因为它这个辅助喷嘴用的是叫远程基础机啊,直播间主播甚至会说我们用了更新的技术,我们更新的技术叫远程基础机,就真的这句话给我搞笑了都。 远程基础机其实是已经在三 d 打印圈我们淘汰的一个旧有技术,在二零二一年,二二年的时候刚有打印机的时候,只有这个 b m d 齿轮有这个 近远程脊柱肌,就是说什么呢?你的料啊,比如说在这个位置,他这个齿轮咬成料了,然后要走这么长一个喉管位日走过去才能喷到你的脊柱头里, 那有什么缺陷呢?为什么大家都想要这个近程技术机,以至于现在所有的厂家都在用把这个远程淘汰了呢?因为第一个,你有这么长的一个进料空间,你的每次的回抽就要很长,不然就难以保证你的喷嘴那边是安全且干净的,不会有料残留往出挤。 第二个就是你有这么远,你的耗材是柔韧的,特氟龙管是柔韧的,那你远程己出机可能就会出现一个过度啃料,还有就是来回抽料,进料流量不精准的问题。 第三个呢,就是说你远程己出机,你需要更大的力去送这个料,因为你前方的这个送料路径长了,受力的需要更大的力了,那你对耗材的磨损,对你己出机齿轮的磨损也就更大, 所以说远程计数机是被淘汰了,现在大家都用近程计数机,就是直接在你的喷嘴上方是计数机。 拓竹这次是没招了啊,那他还要要双头,还想要大空间怎么办?他就只能把这个老的技术端出来,做一个外挂的大包子,哎,这个东西给你挂上,然后告诉你斧头也没问题。 所以说它还是 h, 它根本不是 h 二 d, h 二 d 人家是真正的那种双头解决方案。这个纯粹相当于是在单头打印机的基础上,给你硬加了一套老式的远程挤出机打印机, 然后下一个在叉二 d 上,仅主喷嘴,具备主动流量校准,看着没?也就是说你的副喷嘴可以理解为它就是一个 pe 的 降级版的打印质量, 他只能靠算法去补,但是他没有这些传感器,只他绝对补不回来。然后下一个什么其他仅示益啊,根据打印机型号不同配置有差异等等。这个我们过第五条,仅主计数器配备了四伏计数电机,哎,就是说 它的近程极速机是它那个四伏电机,有这个啊,电机的这个压力控制啊,比如说过载检测呀,可以精准的控制动态流量,可以精准的控制赌头和检测。那远程极速机那个就是一个标准的步进电机,因为它也没法做四伏,没有用, 你做四伏可能就会经常报错,因为那个东西远程极速机的挤出力度是并不稳定的。这个老 viper 啊,我玩个机叫老 viper, 老 viper 就是 当时一个过渡机器, 纵为立方呢,很多人就是把这个远程计数机改装框架装到打印头上,改成近程,这个是当时我们玩剩下的, 然后再往下,请定期更换空气滤滤芯耗材啊。这个肯定是的,就是保证外排的顺畅性嘛,然后再一个,其实这个东西我觉得很大程度上是要保证外排的顺畅性,要不然那个滤芯发堵的情况下,你热量排不出去,它的仓温 那么热是很危险。然后七啊八这个都 ok, 就 往下。 然后第九,两者打印能力不同,完整耗材兼容性看两者打印能力不同,他自己都承认了。然后耗材兼容性这个大家一定要看,如果你买了 一定要看,因为辅助喷嘴,远程脊柱镜那个嘴,他可能有些玩意是不支持的,你不能什么料都往里怼。 然后创作者项目仅供参考,怎么怎么样的啊?也就是说创作者创造那玩意,可能他就是创造出来了,能干不是代表他就是好干,或者你没有经验你就能打,所以大家一定要小心。 然后啊,什么内部测试感应创作者这个都 ok 了。然后我们再往下看一下产品版本差异提示, 不是就这都能端上来吗? 拓主,你,你这都能端上来吗?直接放在官方那里面就给你讲了,有的有插嘴,有的没插嘴,就是说他说通过算法优化啊,可能不需要这个插嘴就能擦干净了, 那你为什么?那不就说明他的设计是着急端上来的吗?就是他没有做完整的验证,他就提前生产了一大批有擦嘴的机器, 然后他后来发现通过算法优化他可以不用擦嘴了,然后他就改了模具,他还省了成本,他不用给你都配擦嘴了,他就出了没擦嘴的机器,然后那批不能浪费,所以他都端上来了,并且告诉你生产批次差异的问题,你可能会收到没有的,不是质量问题这么仓促的吗?这个产品。 然后我们来解释一下这个打印尺寸的问题啊,有的人可能看不懂,那主热端单喷嘴是什么呢?就是说你的主就是你左边那个你不能伸缩的喷嘴,他是主喷嘴,他可以打印全整个二五六板子的面积, 那辅助喷嘴就是你右边那个伸缩喷嘴,他打不全整个打印板面积,他只能打印二百三十五点五毫米,就是说你丢掉了二十毫米左右的一个 打印尺寸,就你两厘米打不了啊,你两厘米是打不了的,你要用那个辅助喷嘴打的话,双喷嘴焦急呢?就是说你比如说你做一些啊,需要用到双喷嘴支护围支撑啊,或者是多色打印的时候,你一样只能用到二百三十五点五乘二五六的底面面积, 然后高度呢,你也只能用到二五六,你有四毫米用不了,然后双喷嘴并级,也就是说什么呢,就双喷嘴都能都去打,那你可以说你比如说你的主喷嘴画线画满,但是你的辅助喷嘴只画中间一小部分,你是可以打满的, 然后啊,无冲刷多色打印两色,然后这个擦料塔这个事我估计还会存在,因为你不有擦料塔的话,他那个喷嘴难免会有一些小的毛毛丝残留,那个残留一定需要擦料塔去解决。 然后啊,加速度和速度啊,这个其实蛮高的,挺快的。然后流量啊,也是四十标准流量,主动舱温啊,给你加上了,然后摄像头给你加上了, 多了一个攻击头的摄像头,然后有空气循环,有运动精度校准,就是双头是必须得运动精度校准的,这个不是它多的功能是必须得有的,然后烘干什么的都有,并且用不了激光模组和刀削模组。 ok, 解释完毕。 底下的这些啊什么呃,解答问题啊,这些大家可以自己看了。然后我说一下我个人的总结啊,就是 如果你钱多,你见个机器就想尝鲜,那你随便买,但如果说你手里已经有了 p r s 啊,手里已经有了叉一,有 p e s, 有 a e, 有 这些机器了,你想体验双头, 那你买 h 二 d, 不要买这个东西, h 二 d 是 正经双头,这个不是。 如果你想扩产能,我也不建议你买这个机器,因为扩产能。如果你是做商单,你会发现做商单的情况下,要么你做分件,要么你做单色,大家几乎都不碰双色或者多色批量出货这个事, 因为你根据耗材的不同,你根据这个擦料塔,这个稳定性,还有时长的问题,还有废料的问题,就是多色的翻车率非常高,尤其批量出货的情况下, 那你如果用不着哆嗦,或者哆嗦用的很少,你搞了这个东西出去,你有了,多了一套辅助喷嘴和多了一套计数器系统,整个多了一套故障点,没有任何必要。 如果你只打 pla 和 ptg 为主的话,你也用不上那个主动仓温和仓温控制和主动外排, 你没事开个门打,做个增高架,你的 prs 一 样不会因为过热导致堵头。如果说你打工程耗材的话,那你可以买 prs, 你 花点钱,你把后面的外排风扇给它加上,照样非常稳定。 所以我就觉得叉二 d 就是 一个明显的赶鸭子上架的产品,就跟 prs 也差不多。就是用我粉丝群的群友的话讲, p 二 s 只能叫 p e s plus, 叉二 d 才能叫正经的 p 二,它跟叉不成关系, 因为叉系列是什么?叉系列是曾经叫触足旗舰,我认为现在从价位来看,叉一的地位被谁取代了呢?叉一的地位被 h 二 s 取代了, h 二 s 才是正经的叉一。你单头有了更好的打印质量,更大的打印面积,然后它的价格跟叉一一样,差不多八九千块钱, 所以说这个才是我认为正确的一个定位。然后趁着他这个首发七天的权益,大家可以看一下,非常的诱人,我从来没见过透珠有这么大优惠力度,首发七天优惠五百, 然后保价到六幺八,为什么?因为他把这个机器卖不动,他定了首发三千三百九十九和四千六轴的这个价格这么低,要么是他觉得这个价格能够保一定的销量,然后他背刺 prs 的 这个 用户,他也背私不了多少钱,毕竟差个五六百,你也不能多说什么。然后他让小白靠着双头去劝你买。我知道我这期视频一定又会得罪了一堆人啊。但是我要说拓竹依旧是我的主力机器,主力的出货机器肯定还是拓竹, 但是我已经开始尝试着让别人家的机器加入到我的生产工作流里,因为他的打印质量已经跟得上,他的出货稳定性也已经跟得上了。所以说拓竹如果就是一直这样 着急出东西割韭菜,着急出东西割韭菜的话,那友商追上来也并不是梦了,大家可以看一下现状,也就是说拓竹和友商,比如说在三年前是什么状态,友商的东西端出来跟拓竹放一起比,就是完全没有可比性,可是你看现在呢?友商的东西已经快跟拓竹能打了, 对吧?那透主已经不是完全的领先地位了,拿不出那种断崖式领先的东西了,那如果继续这样下去,过段时间会怎么样呢?我也不知道啊,我也说不清楚, 所以说这个机器这两天大家一定会在网上看到 n 多的啊,快速的出现的关于叉二 d 的 深度测评, 上单,他指定不能说出所有的这些东西,因为拓竹是不给我投上单的,所以说我自费买的所有的拓竹的东西,那么这里头我就敢跟大家说真话, 那大家就参考一下。 ok, 那 么感谢大家的收看啊,可以加加我的粉丝群,我们下期再见。
1428三金的折腾日记 02:17查看AI文稿AI文稿
当娃娘拥有三 d 打印机,看我如何实现收纳道具玩物自由!那么欢迎收看桃子的三 d 打印好物分享。 不得不说,娃娘永远都在收纳的路上。发现了一个不太费耗材的收纳框,带卡槽,可以堆叠,也很结实,可以根据不同衣服的大小更改尺寸。 桃子每次收到新衣服就打印一个,所以也调整了很多不同尺寸的收纳,打印一个的号才换算一下,三块五都不要,打印速度也很快,不需要等快递时间,贴上标签,整整齐齐,看着都舒服。之前分享过不同的假发收纳,直到有了打印机,才发现假发收纳可以这么便宜, 不仅结实,还可以根据头发长度自行调整,杆子折合下来一个只要一块钱。天呐,我之前是什么冤大头,但是没关系,现在实现假发收纳自由也不晚。衣服和假发都收好了,轮到眼珠收纳了,各种尺寸应有尽有, 桃子在盖子上都做了把手开合更轻松,像书本一样放柜子里拿取更方便。但还是觉得有点麻烦,于是和朋友建模做了自己的收纳。桃子跨尺寸,所以需要两种收纳盒,于是就做了可以自由组合的小蛋糕,以后想要几层就几层,想放什么就放什么。妈妈我眼珠收纳自由了,抽屉都能单独拿来组合放别的三 d 打印还是太强 了,快来看我打印的鞋子!这平底鞋还是鸡排的时候没有搭配的鞋子,现打的是不是还挺配?小樱的轮滑鞋都拥有了,但是桃子懒惰加手残没上色,下次一定 还打印了一筐 a 棕的鞋,连支撑都没拆,用丙烯上完颜色晾干后就可以穿了。忽略我这个丑丑的涂装,最常见的配件就是各类耳朵和角角,无论是可爱猫耳还是明日乡头市,甚至是恶魔山羊, 想要集得到还可以自己做胸台,给大家瞅瞅我们的初见模,这个胸衣还可以给其他四分体穿,除此之外还有可打开的行李箱,甚至轮子还能滑动,四分用刚好。当然家具也不在话下,来沉浸式摆一下, 主机不好放,翻转一下,以后这就是你的电脑了。好的最后是道具,这是你们在我这见的最多的东西了,有时候娃体测评或者拍图都会用到,不信你看。 cos 道具也不用愁了,以后娃物自由全靠它弄。不会建模的可以直接上官方找模型,傻瓜式上手,一键打印,三 d 打印。好物分享就到这里了,大家拜拜!
537今天也要来点桃子吗 00:42查看AI文稿AI文稿
做拼接模型还不会加连接键?这几种常用结构依次讲清常见连接款式,燕尾笋、按扣、叉削、削丁、螺纹全都藏在剪切工具的连接结构里。切割模式下的燕尾笋 咬合牢固,承重性强。大键拼接首选平面拼接模型,可按需挑选适配连接键样式、尺寸全都能自由调整。切割完成后,手动对准拼界面, 确定装配位置即可。新版本剪切工具隐藏干货技巧,按住 shift 键实现自由任意切割,右键点击还能自主选择保留切割区域,简单好上手。关注我,解锁更多打印干货!
315无限创享造物工坊 08:28查看AI文稿AI文稿
这是我的零件盒,装满了螺丝、螺母,还有这个、这个和这个,全都装满了各种各样的零件,但是这里还有一堆零件无处安放。此刻我终于意识到,我需要一个更大的零件盒,于是我开始建模。 这是我画的盒子,大小是二百六十毫米乘二百六十毫米乘二百五十毫米。拓图的 p 系列和 x 系列是没有办法打印的,需要用 hr 系列的机器来打印, 或者用 a r o 来打印。但是正如你所见, a r o 是 一台 i 三结构的机器,对于 i 三结构的机器来说,结构简单、成本低是它的优势,但打印细高模型和超大超重的模型是它的短板。那 a r o。 能打印好这么巨大的模型吗?铁锤大鱼带你一探究竟。 ar o 的 打印范围是三百三乘三百二乘三百二十五毫米,比 a 一 整整大了一圈。当然,如果 a 二只是比 a 一 更大的话,那这次测评可就太没意思了, 所以 a r o。 一定会有惊喜的,你猜是啥? ok, 先来看一下这个盒子的打印效果。这个盒子比较大,我设计的也就比较结实,单个合体的重量达到了一千四百六十克, 用零点四毫米的喷嘴打印要三十六个小时,所以 a r l。 还是很有压力的。不过 a r l 不 仅成功打印出来了,打印效果也相当不错。沉纹表现非常优秀,哪怕是比较高的位置,也只是有一些波浪形的竖纹, 俗称鬼影,但是并没有出现不规则的沉纹。另外,我用 hr s 也打印了一个这个盒子,来看一下对比的效果。我要是不说哪个是 a r 打印的,哪个是 hr 打印的,你能分辨的出来吗?那么问题来了, 同样是大型的鞍山结构的机器, a r o 凭什么能够做到这么好的效果,甚至能和 hr 有 的一拼?为此,我找官方咨询了一下,主要有三个方面的黑科技。 首先是在机器的框架顶部有两组内置的颗粒阻尼器,可以有效的降低机器的震动,减少共振缺陷。它的原理应该和高楼楼顶的阻尼器有点相似,都是用来吸收震动的。 提示是 a r o。 的 算法里面新增了一项自适应振动补偿的技术。对于 i 三结构的机器来说,模型是跟着热床一起运动的,所以运动部件的重量和惯性是实时变化的,常规的振动补偿是针对一个恒定惯性的补偿, 用在 i 三结构的机器上并不是十分理想,而 a r o。 的 自适应振动补偿能够非常有效的改善这种情况。 最后再配合切片软件里面的随高度降速功能,把它的大模型打印效果提升了一个级别。那么问题来了,这个随高度降速功能开启之后,对打印速度的影响有多大?刚刚我有说过, a r l 打印这个盒子花了三十六个小时左右,而 h r s 打印这个盒子花了三十三个小时左右, 也就是说耗时相差百分之九左右。当然,这个模型比较大,耗时差别会大一些,如果模型比较小,这个差距也会缩小,所以影响并不会太大。不过话说回来,这么大的打印面积,对热床的要求也是很高的, 乐床越大,平面度误差也就越大,手层也就越难打好。拓足的手层一直都是非常不错的, a r o 的 表现依旧非常突出,整个板面都是非常优秀的,除了这个地方有一点点的堆料,其他位置堪称绝佳。不过有一点需要注意一下,乐床面积大就意味着它的功率很高, 我们在家用的时候可千万不要三四台机器接同一个插线板,并且同时开启打印任务。虽然 aero 的 定位是常见耗材而不是工程耗材,热床最高温度也只有八十度,但是三四台机器同时加热的功率也是非常高的,两千五百瓦的插排是扛不住的,用电安全一定要注意。 接下来是经典的欧特克模型测试,底面效果没毛病,悬垂面也 ok, 没有明显的瑕疵,倾斜面也挺好,只有最顶部的斜面有瑕疵,说明散热也是 ok 的。 这边的搭桥效果也没有问题,下垂并不严重, 立柱很光滑,说明沉稳表现不错。顶部的九根小柱子打印难度最大,他这里的表现也很笔直,很完整,拉丝也很少,整体来说相当不错。 作为 i 三结构的机器,细杠模型的打印一直都是他的短板。这里我打印了五个立柱,高度是二百八十毫米,接近能打印的最大高度了。在前面说的三大黑科技的加持下,这五个立柱的表现还是很不错的,并没有出现 i 三机器常见的底部较好,顶部较差的情况, 从上到下的一致性非常不错,也没有出现瑕疵。不过这个立柱的模型比较简单,可能看起来不够直观, 于是我又打印了一个加大的小怪兽,高度同样是二百八十毫米,模型的底部是不会有什么问题的,我们着重看头部, 这里用的是零点二毫米层高,可以看到细节都是完整的,甚至连牙齿都打印的很清楚, i 三能做到这个程度那是相当不错了。按道理测到这里,机器的性能已经测的差不多了,但是还没有结束,咱们再给他上点压力。于是我又打印了一个超级巨大的模型,外形尺寸达到了二百八十二乘三百一十六乘二百五十六毫米, x y 方向接近它能打印的极限了,而且我换上了零点八毫米直径的喷嘴,要不然打印时间太长了。但就算是这样,也真的花了四十七个小时才打好,总重量更是达到了恐怖的两千六百克左右。我用的耗材是第三方的 p t g, 看看这个效果相当 nice, 虽然是零点八毫米的喷嘴,零点四毫米的层高,但是打印出来看着相当舒服,这种整整齐齐排列的效果太养眼了。由此可见, a r o 是 可以当做牛马来使唤的,稳定性也是 ok 的。 那么作为一台 i 三结构的机器,开放式的设计必然无法很好的隔绝噪音,也没有办法过滤打印过程中产生的废弃。先来实测一下他工作时候的噪音大小, 整体来说这个噪音控制还是可以的,放在家里打印也是可以接受的。至于空气污染的问题,目前二三结构的机器是无法解决的, 除非再买个更大的罩子罩起来,再把废气排到室外。当然,我们也可以用一些更健康更靠谱的耗材,而不要用那些二三十块钱的廉价耗材。如果实在担心,可以用拓足新出的纯净 p o a 耗材,它是通过了呼吸安全、食品接触玩具安全三项认证的, p v o c 排放更是达到了标准要求的,用起来会更好一些。包括拓足的 pla besk 和 ptg besk 也都是通过了 ul 二九零四认证的,用起来会更安心一点。 虽然 aro 看起来只是比 ae 更大,但实际上区别还是蛮大的。除了打印范围,还有计数器也进行了升级,换成了 pmsm 湿浮计数器, 流量控制更精准,也更稳定。甚至连这个涂料机构也有神器, a 一 的涂料机构是纯机械的,但是 a 二的涂料机构加了东西,还多了两根线。简单来说,就是新增了一个物理检测模块,可以检测到喷嘴上是否油耗才堆积,也就是果头。万一出现果头这种故障,清理是极其麻烦的, 而且非常非常容易损坏设备。常见的果头检测方案都是靠摄像头实现的,有一定的风险会识别不到。相比之下, a r o 的 果头检测就更智能更聪明了。 正如视频开头所说,如果 a r o 只是更纳,那就有点无聊了。让我惊喜的是,他把刀切功能和画笔功能加进来了, 咱们来体验一下。因为 a r o 的 摄像头在侧面是没有视觉定位的,但是可以用手机拍照进行辅助定位,又它精度也不高,只能简单的当做一个预览画布来使用。据说透珠已经在做高精度识别的方案了,可以期待一下后续的升级。 当然切割功能是没有问题的,切割效果也非常 ok, 毕竟这已经不是拓足的第一台带刀切功能的机器了,这方面还是不用担心的。有刀切功能肯定就会有画笔功能,他们本来就是用的同一个外挂模组,直接把刀头拿下来换成画笔就可以了,画笔的效果也是 ok 的, 和 hr 系列并没有什么区别。 ok 前面讲了这么多,都是 a r o 的 优点,接下来讲讲它的槽点。首先,它的热床最高只能到八十度,一些特殊的工程耗材是没有办法打印的,当然 i 三结构本身就没有办法打印一些工程耗材。其次,它的摄像头功能不是很好用,实时画面是一帧一帧的,就像看 ppt 一 样, 而且由于摄像头的安装位置限制,拍延时摄影的角度也不是很理想,能看但不够优雅。还有就是它的多摄功能默认配的是 ams lite, 听说后期也会开放 ams 二 pro, 但价格也会略贵一点。 ams lite 比较占位置,可以按照 a 一 的方案自己改到机器的顶部, 但又可能会影响大模型的打印效果,官方并不太建议这么做。其他方面都还好,我也挑不出来什么大问题,因为 有什么想要看的或者想要了解的,可以私信我,或者发到评论区,我会一一解答。那么本期视频就到这里,求三连,求关注。我是大鱼,我可以划船不用桨,我的一生全靠浪!
189大鱼DIY

