g43h1代码是什么意思
以 g 五四的坐标为准,先将 z 清零,然后这个偏移坐标细 z, 我们这个刀棒是十毫米,我们要实际要下去十毫米。第二步,我们看到长度补长一二三,那么我们打到手雷模式啊,将将我们刀装好以后 一下来啊,目前我们就一号输入 yes, 第二把刀长一点,打个比方, yes, 第三把刀 yes, 这个数值就出来了。那么第三步,我们的城市里面必须要有 g 四三 h 一就是一号刀补,他能得到一号刀补, g 四三 h 二要有二号刀补等等,由此类推下。
粉丝2.1万获赞10.7万
相关视频
 00:34查看AI文稿AI文稿
秒懂至八十三声孔赞编程至零至九十是绝对坐标,快速定位至四十三。 a 七是调用一号刀补刀具移动到 g 二十的安全平面。 g 二二是钻孔深度,二一是每次退刀到孔面一毫米。 q 三是每次灼簪三毫米至八零是取消钻孔循环 至九十一至二十八, c 零是返回换刀点。
1005自学智造 10:45查看AI文稿AI文稿
大家好,我是千亿峰。呃,现在的话呢,我们就开始讲 g 四三 h 长度补偿的一个使用,当然呢我们要先讲理论啊,他是干什么用的呢啊?那就是说我们呢是加工中心啊,他是带刀库的是不是?那我们做一个产品啊, 做一个产品的一个加工的话呢,不可能说一把刀就把它做完了,是不是啊?得要多把刀进行加工,那我每把刀的话呢,他都有一个锐值啊,是不是?所以我们要通过长度补偿啊,把它多把刀的一个高度的一个插值,是吧? 做到我们的一个机床的一个长度补偿里面去,这样的话呢啊,就能够一次性啊,是吧?启动啊,多把刀进行把它加工,就是啊,加工完第一把刀啊,就直接第二把刀启动直接开走就好了,只要是不需要说第二把刀啊,再对一下刀,然后再加工啊,所以说这是我 我们 g 四三 h 长度补长的一个作用啊,就是也是我们江中心啊带刀库的一个好处,是不是减少人工吧。 ok, 好,那这边我们把这个呃理论的一个操作呢,在机场里面进行演示一下过来。 好,我们进入到设置里面去啊,我们可以看一下这个位置是长度补长的一个刀具的一个内容啊,非常非常多,是吧?这么多内容啊,那我这边的话呢肯定要把这些内容呢进全部清空嘛。啊,说这边我们把它的一个参数啊进清空一下啊,刀补参数进清空一下全部清零, 点击确定好全部清零了啊,那么这边是刀补全部变零之后,我们进入到啊,再回到坐标系里面去,我们可以看一下,这是 g 五四的 x y, 这是我们的一个分钟啊,对不对啊?那么第三个呢是 z 啊,那么这个时候的话呢,这个值啊 啊,他有两种方法,也是我们那个 g 四三呢啊, g 四三呢,他有两种方案,第一种呢,就是我们把这个 z 的这个值啊设为零,设为零之后呢,然后把我们这把刀具,比如说我们这个是一号刀,对不对?我们就把这个负三七九点六七四呢给他放到 double 里面去啊,把这里变成啊,是单元多少呢?负三多少来着啊?三七九点六七四,是不是啊?我们进行回来啊, 确定啊,输入一下啊,先按下确定,然后再进行输入负三七四点啊,九五六啊,什么什么啊,然后点击确定啊,就是把我们啊第一把刀的一个 补长值啊,输到里面去,然后坐标姓里面的话,这个地方呢,我们就把它七零啊变成零啊,说这是我们的一个常规的刀具法,刀具法啊,是吧? 啊,那就是以刀具的一个啊,每把刀他不同的一个啊,高度就是这个弓箭是吧?通过呢,我们的这个 啊,对刀棒,对吧?啊,让我们进行刀具对完之后,一号刀对完了,对完之后呢,在这个状态下是吧?这是十个大直径吗?那我们在增加里面输入个负十就好了啊,然后把啊接下来所得到的这一个,哎,绝对啊,就机床坐标系,就机械坐标等这个例值给他输入到 一号里面去,然后接下来 biu 一下,换二号刀啊,再对到这个位置对一下,对完之后呢,再把二号刀当前的一个机械坐标啊,机械坐标就我们机床坐标系的一个地址,输入到 二号里面去啊,三号刀,三号刀,说到三号里面去,以此类推啊,你有八把刀就八把刀,九把刀,九把刀啊,是吧?然后呢?坐标器 面这个 g 五四这地方就是零就是零啊,这样话呢,就是我们啊,以这种刀具法的一个方式啊,每把刀对应着啊,他的一个 啊,他的一个这个 z 的一个补偿,这样的话呢啊,就可以啊,加工完第一把刀,第二把刀就直接进行加工,换刀就直接进行加工了啊,不需要说第二把刀换完之后还要再重新这样对一次刀啊,就没有必要了是不是?所以这是我们 g 四三 h 的一个呃,我口述的一个方法啊,那接下来我们就进行实战。 好啊,可能现在这个地方看不清,没关系啊,我说一下你们就应该能懂啊,我们先 mdi 啊,我先把刀具先取下来啊,这是一个分钟棒,我们先取下来。 好,那么接下来我想要一号刀,是吧?来信,对这个啊,一号刀的一个 长度补偿啊,那我这边就先通过 m d i 的方式输入 t e m 六,好,点击输入,点击启动,先换一号刀,把一号刀换到我们的主轴上面。 好,换下去之后呢,通过手动的一个方式啊,把机床移动一下, 好, z 轴稍微降一点,然后接下来我们就装一号刀啊,比如说我们这把第十的一个铝用洗刀啊,把它装上去。 好,接下来的话呢,我们进入到手能模式,通过手能来进行操作。好,我们进行放大,看一下细节。 好,我们 z 轴呢往下摇啊,这个面的话呢,我们肯定要拿飞刀飞一下的啊,你不飞的话呢,这个面是不平的啊,要先把这个面飞平之后我们再去。对啊,所以由于我这边在讲的话呢,我这边就不飞了啊, 你正常你要去,对,一定要把这个面用飞刀给他飞平之后,然后再去,对啊,每一把刀具啊。嗯,好,我们自己走往下摇 啊,大概摇下去让我这把刀啊,哎,这把刀过不去啊,哎,这把刀过不去了,过不去之后呢,然后再往上抬啊,以一丝一丝的方向进行抬。好,那么边也边移动啊边移动 啊,边移动好,边抬啊,就边往正方向主轴边往上摇,然后呢我们到这 这个啊是吧啊就边往上边往里面移啊,这个对刀棒嘛,边往里面移 好,现在能过去了是吧?我们再接下来往负方向移动一格好,过不去我们再往上移一格,哎,能过去了,哎,就负方向移一格 啊,他过不去。对,我们再往正方向移动一格啊,移动一格就移动一撕吗?然后再放。哎,过不去我们再往上移动一格, ok 啊,他能过去了,哎,我们就到当前状态啊,这把刀。对,好了,对好,之后我们的计算里面去定义他的参数。好,那么接下来我们进入到刀补状态,然后呢一号刀 啊,比如说你这边看不到这个当前位置是不是?比如设置啊,是吧,你看不到这个当前位置,你就点一下刀补,他就能看到这个当前位置了啊,比如这边,哎,他只有刀补,是不是 你不能够设置当前输入,你再摁一下刀补他就能够摁当前输入了啊,然后这是一号刀吗?让我们点击当前输入,确定 ok 了,那搞定了,我们一号刀搞定了啊,是吧?然后我们再进行回到啊,这个啊,坐标器里面去 啊, z 这里是零,然后呢,我们一号刀,是吧?这样对完之后啊,用我们这个啊对刀棒啊,对完之后啊,是不是,然后呢再把这个值输到刀布里面去啊?没问题的,我们来进行对二号刀 啊,那接下来的话呢,我们通过 m d i 的方式啊,然后往这边,哎,这个一在这个一闪一闪的后面我们就按一下 delete 删除,然后输入二,点击输入,我们来换二号刀啊,二号刀。换完二号刀之后呢,我们再来进对二号刀啊,启动 好,正在换第二号刀,可以听到声音的。好,那么接下来我们把二号刀呢装到主轴里面去啊, 好,装好之后呢,我们还是一样的进入到手能模式进行移动。 好,那接下来我们也是一样的啊,把 z 轴多摇下去一点,然后让让我们呢,这一个对倒棒啊,是吧?过来啊,过不去了啊,过不去的位置,哎,现在还过得去好,过不去了,那接下来我们就开始把倍率调到十的倍率一撕,然后接下来我们往上抬 啊,能过去啊,不过不去哎,哎,能过去了,能过去了,我们就哎,降一丝啊,往后方向降一丝,然后再过去, 哎,好像过不去了,然后我们再抬一次,哎,能过去了啊,然后降一次呢啊,又过不去了,对不对啊?我们就抬一次, ok, 好,这个状态好,那么我们二号刀就对好了。好,那我们对好二号刀之后呢,进入到刀布里面去啊,然后选择二号,选择二号啊,设置当前输入 点,确定好,那么一号刀,二号刀的一个啊,长度补偿我们就对,好了,那接下来我们通过 mdi 来进行验证一下。好,那么接下来的话呢,我们就通过代码来进行验证一下,我们所对的啊, 这一个一号到二号刀的一个长度补上,对,对的,没有啊,是吧?好,那么接下来我们进入到 m d i p 零一,我们先对一号的啊,是吧? m 零六,好,然后确定第二个 g 九零, g 五四, g 零, x 零 y 零,好,确定,然后这是 g 四三, z 二十 啊,二十点啊,然后呢? h 零一啊,因为我们是一号档位,对的,相对于 h 零一,好,点击输入,那接下来我们进入到啊这个机床页面来启动看一下结果,好,启动我们 m d i 的程序。 好,换完刀了,移动到 x 零 y 零,好,移动到我们的一个离弓箭表面二十的距离。 好,可以了,移动好了,移动好之后呢,那么接下来我们看一下机床面板。好,那我们进入到这个加工模块, 可以看到这边弓箭实际距离是 z 二十,对不对?然后呢,我们的面板这边也是二十,我拿个刀棒来给你们验证一下。 好,我们拿个刀棒往这边一放,二十的直径呢啊,往这边一放,你看刚刚好,哎,然后这边就卡住了,所以说这是我们二十的一个距离就放准了啊,所以这个呢,就是我们长度补偿的设置的一个方法,和我们在计算里面操作的一个方法。 好,那么我们技术三呢,长度补偿的第一种方法刀具法呢?就弄完了啊。那么我们下一讲呢?就是开始讲啊,我们另外一种法叫基准刀法。啊。这个我以前呢去参加比赛的时候也用过啊。好,那就讲动作。感谢小满收听,记得点赞加关注,再见。
1763UG编程-千言教育(培训) 00:59查看AI文稿AI文稿
g 四三长度不长,到底如何去使用?今天粘工一分钟给你们讲清楚,那比如说打我们加工这样的零件, 比如说我加过这个零件的,咱们只需要一把道具,这个情况下我们就不需要加这个七十三了,直接在我们这个返回这个界面片子设定里面,直接把这个机械坐标值的抛到我们 g 五四下面去就可以了。 如果说我这个弓箭加工出来,他需要两把刀或者是更多以上的,那你一个这里面一个数字肯定是不够,因为刀的每一把长度不一样,那么这个情况下咱们就需要用到这个基数。三,长度不长,把这个一号刀对应的数字呢就写到 h 零幺后面去。那另外的话加的话在我们这个 编辑编辑设定里面打开这个刀具设定,你是一号刀把这个数字呢就存到我们这个一号刀补里面去,二号刀就存到二号刀补,你通过这里面去控制他就可以了,这就是我们如何去添加这个机制上的一个正确的用法来学会的。老铁记得点赞关注。
1187数控编程张工 00:31查看AI文稿AI文稿
格式的话就是 g 四三 h, 一号刀就零一,二号刀就零二,一般的话你们就对应着是几号刀,你就零几啊?是几号到零几,跟我们那个半径一样的道理,如果是一号你就零一 零一,然后呢?后面跟的是 z, 那这句话其实一般就是跟在我们的安全高度里面的。是吗?以前你们不是写安全高度吗?所以五十 z 三十,那后面不是写了个 m 零八吗?对不对?那学到长度补偿的话,长度补长,长度就是补 z 值的,懂吧?
574王老师|工埔职业教育 00:44查看AI文稿AI文稿
三菱法兰克 g 八四公崖指令讲解,首先我们来看一下三菱系统, m 三的话,现在是一公到底赚数五百,然后 f 值是零点八,那也就是罗拒 不管我们的转数是多少,晋级永远是零点八。如果说需要进行一个刚性供养,比如说钻两个毫米台词的话,你就把这个 m 三改成 m 二十九,而这 f 值后边加一个 q 值两个毫米。那么现在我们再来看一下法兰克和新代系统,同样的,如果不需要一供到底, 那么可以把这个 m 三改成 m 二十九,注意看这个 f 值,这里就有一个公式,转数乘以逻辑等于近几值,比如转数五百乘以逻辑零点八,那么就是四百,这样我们就改好了,你学会了吗?记得点个赞!
8214UG仿真一疯子 01:28查看AI文稿AI文稿
数控加工中心 g 九八和 g 九九两者钻孔之间的区别?首先我们必须要知道 g 九八和 g 九九分别是什么意思, g 九八代表钻孔后抬刀到安全距离, z 五零, g 九九代表钻孔后抬刀到 r 镜给下到位置。 现在我们现场看看效果。这是一个利用 g 酒吧顶孔程序,安全高度是五十,看看效果, 每点好一个孔都会抬到到安全高度五十。 现在我们把 g 九八改成 g 九九看看效果, 这时候你应该发现他不再回到安全高度,而是在阿二的敬业位置 用记九九点孔或者钻孔时候一定要注意台阶或者压板,防止碰撞。 哦豁,还搞个毛线,你学会了吗?感谢您的关注,感谢您的双击,谢谢大家!
681小吴哥哥 00:39查看AI文稿AI文稿
今天给大家介绍一下加工中心操作步骤。第一步,打表,打表是确定弓箭的位置关系,比如说平行度、平面度,好分钟确定咱们的弓箭的一个加工原点坐标。第三个,对刀,获取每把刀具的具体刀长值。 程序检查是用咱们的绝对坐标加上我们的剩余坐标来检查。程序检查,例如我们用机子三 v 三十 h 一表示的是距弓箭表面三十毫米,咱们通过目测 和色标的实际比对来检查我们的这个安全高度。关注我还想了解什么知识,评论区留言。
1534王老师|工埔职业教育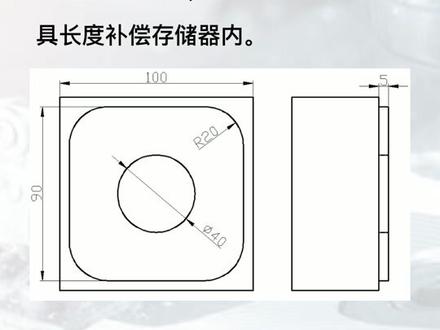 00:37查看AI文稿AI文稿
g 四三道具长度正骨长指令格式 aj 道具长度补偿值的存储记号一般和刀位号一致。 指令编程如图,我们需要使用直径十六和直径二十的刀分别加工内外轮廓,就需要使用到 g 四三,我们只要将两把刀非轴的对刀直分别填入各自的刀具长度补偿存储器内。具体程序如下, 我是男生小豆带你玩耍吼啾。
529兰生学院CNC智能制造 00:09查看AI文稿AI文稿
数控程序中 t、 d、 h 指令分别表示什么意思? t 是换刀指令, d 是刀具半径补偿, h 是刀具长度补偿。
262西尔普数控五轴机床 00:33查看AI文稿AI文稿
刀具长度补偿指令实力讲解图中钻头用 g 四三命令正向补偿了 h 零一值,洗刀用 g 四三命令向上正向补偿了 h 零二值。刀具长度补偿使用格式如下, 如图所示,起刀点在弓箭上方五十毫米处,起始高度切身十毫米,完成外形洗消 程序如下, 我是男生小豆带你玩世后啾!
334兰生学院CNC智能制造 00:35查看AI文稿AI文稿
那刀谱呢?就是说需要我们的加工程序里面就要有 g 四三、 h 多少,如果是没有那个东西的话,他还是读这里面的数字。那如果说,呃,会不会撞机啊?或怎么样啊?那第一时间就要看这些坐标,这些你的数字是不是很大的,那你一下来就撞掉了,那里面有没有 g 四三这些? 有刀库就一定要用刀补,因为你要把每一把刀对好之后,把对出来的数值放在刀补里面,这个刀刀就在长度补偿,就要把他的机械这个这个数值全部都是你没把刀装上去,把这个数值抄到这里面,装上去,抄到这里面。
488鸿天驰CNC机床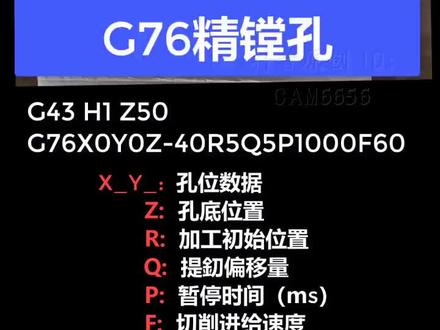 00:14
 08:14查看AI文稿AI文稿
大家好,我是千亿峰,欢迎到千科堂。今天的话呢,理论已经讲完了是吧?呃, g 四三的一个 h 长度补上的使用。理论讲完了,那么现在的话呢,通过机床来讲一下 g 四三 h 的一个使用先进入到 m d i 的方式啊, 调取一号刀,我们从 h 零一开始,从一号刀开始啊,你的一号刀具要对应着的 h 零一,你二号刀具你要对应着你 h 零二啊,这个不要搞错了啊, ok 啊。嗯,好,那么接下来 t 零一 m 零六。 好的啊,点击启动换刀具,好,启动走,你换一号刀, 换好一号刀之后呢,接下来我们就要去定义他的一号坐标系了啊,但是呢,你要用这个 g 四幺 h 的话呢,我们在机床面板上面有一个参数,你是一定要定义设置的好,过来, 好,进入到 o f s 杠 s e t 这个地方的话呢,是一个 z 值啊,正常来说呢,可能我们对完 g 五四之后啊,是吧,你的一个以前我们用一把刀具进行加工,数控器没有带刀库的啊,那么这个区域的话呢,呃,都是 啊,比如说啊,可能是四百多啊,可能是负两百多,可能负三百多啊,是不是啊,就是这个位置的一个数值啊,那么如果说我们要用 g 四三 h 的话呢,第一种方法啊,这个区就直接设置为零啊,设置为零之后呢,进入到刀片里面 边去啊,那么你的一号刀的这个数值,如果说你是有 g 四三 z h 零一,那么他就会把零零一号的一个这个值负七三百七十一的这个值啊, 给你补到这个里面去,那么这个零就变成负三百七十一了,理解吧。啊,说这是 g 四三长度补偿的一个含义啊。好,那我们进入到机床把这个长度补偿呢进行设定一下,我们先把这个值先清零啊,先清零啊,进行 投入啊,我们进行输入啊,输入 ok 啊,这里是零进行输入。好, ok, 那这样我们重新开始到手动模式,把主轴往下摇 好,摇到这个状态的话呢,呃,要注意一个重点啊,这个内容其实在前面有讲过,是吧?呃,先让刀具呢,能够碰到刀具就是先让这个刀 过不去,对吧?呃,然后再接着让这个刀具一步步往上面抬,调到十的倍率,一格一思往上走。 好,那么接下来能过去之后呢,接下来再往后方向一丝一丝的往下调啊,往下调好,那些过不去的再抬一丝啊,也过不去,再抬一丝,哎,能过去的啊,那么接下来这个位置呢,就是 一号刀这把刀具的 z 十的位置就是你坐标系啊 z 十的位置啊,是吧?因为这个刀棒是十个大,对不对啊?那么这把刀的一个 z 十位置我们进对好之后呢,接下来进入到机床面板, 单击 o f s 杠 set 单击一下进入到刀片的位置啊,是吧?现在是一号刀,那我们要把这个黄色的格格呢往上调到一号这 这个区域来调这里来之后呢,你要记得是刀拼啊,在刀拼这个位置呢,点击操作这个里面的话呢,他有一个 m 输入,就是你当前的机械坐标系这个值这个值啊,机械坐标系这个值读入到这个里面去说没有点击呢 m 输入 走,你点击直行。好,那接下来这个值呢啊,这个机械坐标这个值就读入到你的一号里面去了啊,那么接下来我们要看一下这个准不准呢啊,准不准呢?那我们来进行试一下啊。啊,这个里面有个核心忘记讲了,是哪个位置呢? 这个区刀棒十个大,在这里就负十嘛,因为现在我们所对的刀的高度是 z 十的呗,所以说让我们把这个区再负个十下去啊,因为我们已经定义了这个值呢是在 z 十的位置,所以说我们要让刀具呢负 实下去,这样的话呢,刀具的一个里面,刀具的中心形成一个,您对您的碰束理解一下啊。好,那么接下来我们进行操作啊,进入到啊,先把这个主轴往上抬一点,你看这个上面这个数值啊,是吧?往上抬一点, 接下来呢,进入到 mdi 的方式进行输入信息啊,那么这里面的信息我们全部啊不删了吧,啊,这里面就是我所需要的啊,把这个区域进行删掉啊,删掉啊, 好,删掉, ok, 然后把这个 h 零二呢变成 h 零一进行调一下啊, h 零一点击替换好,那么这个时候我们就从这第一条程序按启动好,进入到机床页面,按 启动好,那么这个位置呢,就是 x 零 y 零的位置和 z 五十的位置,那么它是不是 z 五十呢?先把刀具啊往这边移一点,然后拿一块 五十的这个凉块啊,它是 mu 级的啊,两个 mu 以内的一个凉块,正常来说我们肯定不能够拿它自己去做,但是呢,呃,标准一点的话,我就拿这个给你们演示一下啊,我就肯定不能够使劲的往里面堆了啊, 好看到没有啊,那么这样的话呢,我们这个梁块五十个宽,刚刚好和刀具的一个平面进行平齐,是吧,那么这个就是刀具在弓箭表面 z 五十的位置。 ok, 那接下来我们一号刀对好了啊,那肯定要对二号刀吧,因为你有刀库,有长度补偿的话呢,我们一次性 装甲五把刀啊,就是这个弓箭呢,我要用五把刀进行加工,那我就把这五把刀全部把它的长度短全部对掉吧, 那么后面我一一一号刀将完了,那我二号刀啊,换完刀就就直接启动程序进行加工了呀,对不对?你就不用把二号刀的刀去再去对一下这个 z 是不是就一次性可以对多把刀啊,这样的话就比较轻松一点啊,这也是一个常规操作了。 ok, 那这样我们换二号刀再来操作一遍。 好,那么接下来我们二号刀呢,对好了啊,你 t 零二 m 零六 m d r 这个步骤我就跳过了啊,啊,那么对好,二号刀之后呢,还是一样的啊,老操作,进入到机床面板,好老规矩啊,进入到刀片的位置,点击 操作 m 输入执行好,那么二号到对好了,对好之后呢啊,那么接下来还是继续回到 mdi 的方式呢啊,输入啊,先把这个主轴抬起来, 再进入到 m d i 的方式,请定义数值啊,那么这个数值的话呢啊,还是一样的啊,那这个我们就跳过,接下来我们到 z 五十的位置也是一样的。 h 零二,接下来启动程序,我们看一下它的位置是不是对的,走,你 好,那现在我们再把这个呃位置呢往前移一移,再把这个凉块呢往上面放一放, 哎,是不是刚刚好啊,所以这个呢,呃,一号道和二号道啊,它的一个高度位置就都在 统一平面了,所以说呢,呃,这样子的话呢,我们多把刀进行加工呢,它的一个高度都是通过长度补偿都能够直接对到弓箭表面为 z 零,是不是啊?说这就是 g 四三 h 它的第一种常用的方法的使用。 好,那么这种常用的 g 四三 h 的一个方法呢,同学们学会了吗?方法还是蛮简单的啊,就说大家呢,这个内容是必须要重点学习的啊。好吧,你身为超级人员,这是必选的内容啊,也是必须 啊学会的内容啊。那么学会的小伙伴,下面评论区鲜花小六走起来,记得持续关注,想学编程找易峰。
 00:16查看AI文稿AI文稿
数控洗一个整圆程序怎么编?先快速定位,主轴正转,然后长度补长, z 轴快速下刀,顺时针圆弧半径二十九,然后 z 轴抬刀,最后主轴停,程序加工完毕。
8645数控编程培训蒋蒋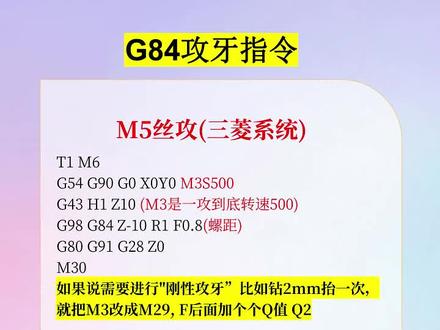 00:11
 00:15查看AI文稿AI文稿
g 八四公司编程怎么用?例如以下程序快速定位主轴正转转速三百一号长度补偿刚性公司公司循环深度十五取消循环主轴停止抬刀关切宵夜程序结束。
279西尔普数控五轴机床 00:15查看AI文稿AI文稿
g 八四,公司编程快速定位主轴正转转速三百一号长度补偿刚信公司,公司循环深度十五,取消循环主轴,停止台刀关切宵夜程序结束。
1193鲁班数控-吴松 00:58查看AI文稿AI文稿
然后 g 九幺, g 二八, c 零,然后我们就是 g 四零, g 九零, g 六九, g 八零, g 四九。 这里面就是做一个初始化是吧?这取消这个城市前面的城市对你一些现在要加工的城市的一个影响,就进行一个初始化啊。下面来我们就开始换刀,然后就定位是吧?定位 g 九零, g 五四是吧? g 零零 x y。 然后我们主轴正转,然后我们再下刀, g 四三 h, 然后安全高度再开锁。这个格式都记住了吧?记住了啊。剩下就是我们城市内容。最后就是我们城市结尾后 关主轴是吧?关水城市结束。哎妈,城市结束有,这是一个主城市结束。明白吧?明白。嗯。

