10温区怎样设置回流焊温度过QFN
石温区回流焊有十个温度控制区,可以实现更精确的温度控制设置,温度控制精度也更高,可以达到一摄氏度。广盛德介绍石温区回流焊技术参数 控制系统,电脑加 p l c 加热冷却区,上是下时共二十个加热区,两个冷却区,加热长度三千三百五十毫米,温控范围三百五十摄氏度,温控精度一摄氏度三点温差二摄氏度。冷却方式,强制风冷轴流风冷系统 p c b 尺寸 五十到四百毫米, pcb 传输高度九百毫米二十传送方式,链轨加网带,传送速度零到二千毫米。面变频可调链轨调宽范围五十到五百毫米,传输网带宽度四百六十毫米。断电保护, ups 电源电压三八零 v, 正常运行功率 六千瓦,总功率八十八千瓦。设备尺寸六千一百八十乘一千五百乘一千五百五十毫米,净重两千三百五十千克。
粉丝3531获赞3.0万
相关视频
 00:53查看AI文稿AI文稿
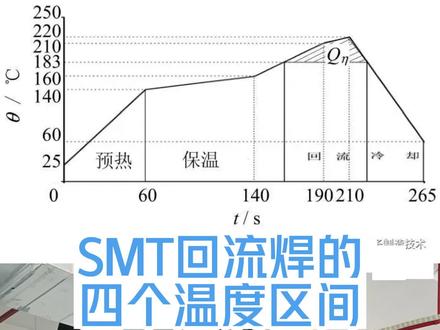
三、 t 回流汗的四个温度区间一日热区温度由常温缓慢升高至一百五十摄氏度左右。西高中的溶剂及水器开始挥发,元气件缓慢升温,准备应对后期高温溶稀哈尔西热区温度维持在一百五十正负十摄氏度, 或者携升至一百九十摄氏度。此时焊高中的容积进一步挥发,活化剂开始去除焊接表面氧化物,不同元器件都保持均匀温度。 安回焊区是整段回焊温度最高的区域,温度拉升高出锡高熔点约二十五到三十摄氏度,达到峰值温度,亦不可超过板上任何元件的最高成温和加热速率限制。四、冷却区迅速降温,冷却固化焊点 得到较细的合金结构,提高焊点的强度,继而完成整个回流焊。回流焊曲线的设置。有哪些注意事项?评论区分享吧!
173HZMW0816 02:21查看AI文稿AI文稿
回流焊割温区的温度设定是根据所需焊接产品的材质、电子元件的大小、锡高或红胶厂家提供的温度曲线图、客户提供的工艺温度曲线图、回流焊设备的温差值等综合考虑的。广盛德这里分享一下怎样设置回流焊的温度。 设置回流焊温度是用回流焊温度曲线测试仪模拟出最佳温度和参数,步骤如下,易分析温度曲线首先拿到客户所要求的温度曲线图,如果客户没有,需参照西高供应商提供的温度曲线图, 然后分析其温度曲线。升温区、恒温区、焊接区、冷却区、各个温区的峰值及持续时间。二、预示温度这里以通用八温区回流焊为例,查看回流焊炉温差值, 设定温度值为该温区温度加回流焊温差,一般回流焊温差在五摄氏度以内,如第一温区为一百五十摄氏度加五摄氏度,所以第一温区应该设为一百五十五摄氏度。观看恒温区,区线锁的温度属于缓慢递增状态, 所以第二温区、第三温区、第四、第五温区可设置为一百六十五摄氏度、一百八十、一百九十五摄氏度、二百一十摄氏度。第六温区、第七温区属于焊接区了,需要抬高温度,可设置为二百三十摄氏度、二百五十五度。 c、 回流冷却区设为二百二十五摄氏度, 这样初步温度就设定完成了。三、计算其他参数查看温度曲线图总体所用时间用回流焊炉子长度除以曲线图的总体时间,可以得出每秒运输距离。 这里指的炉子长度是测温线从开始测温到停止测温的距离,而不是回流。焊炉子的长度、尺寸、时间也是指开始到停止测温的时间。四、校准温度差异按照预热参数测试炉温,把测温探头置于产品焊接点或烘烤的位置。 注意,测温线探头一定要贴住焊接点,否则温度曲线会很难看,不平滑,测温也不准。可以用红胶粘住测温探头。 完成测温后,根据客户的曲线图来校准温度,温度高就减少,温度低就增高,慢慢调试到最接近客户的曲线。
 01:20查看AI文稿AI文稿
回流阀这个温度设置不当的话呢,四个温区啊,会影响我们这个焊接质量啊,今天呢来教你如何来调我们这个回流阀温度曲线啊,分为四个温度,预热区,升温区,回流区还有我们这个冷却区啊,那预热区的话呢,就是我们这个温度啊,从我们这个室温啊升高到一百五到一百七十度左右啊, 那如果是无线的话可能要到一百七了啊,它的作用的话呢是激活吸高中的助焊剂啊,去除这个氧化物,升温呢是相对要慢啊,控制在两到三度啊,这样的一个升温率,避免这个热冲击,防止这个元气垫的一个损坏啊。恒温区啊,就是我们的这个 温度是要维持在一百五到两百度大概这样的范围啊,那这个阶段的话呢,保证这个元气垫它的一个 温度啊,是均匀上升的,避免由于这个温度差呢引起这个元气键的一个虚焊啊,包括这个原件的一个偏移等等啊。回流区的话呢,它的一个温度是必须在两百四十度以上啊,持续时间的话呢是六十秒以上,确保我们这个锡膏呢是完全融化的 啊,形成这个牢固的这个焊点啊,确保我们这个焊件的一个质量啊。在冷却区了,降温要控制在每一秒三到四度 啊,避免过快的一个降温引起焊点一个裂纹和偏移。冷却过快的话呢啊,会引发这个热冲击,过慢的话呢啊,则会影响我们这个元气垫的一个位置啊。
340捷创电子 00:49查看AI文稿AI文稿
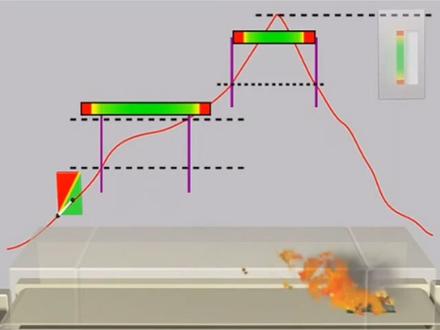
五千八温区回流和温度参数说明,预热区温度由室温一百五十摄氏度温度上升速率控制在二摄氏度, suv 温度上升速率小于摄氏度 s, 且该区域时间控制在六十到一百二十。
 00:52
 01:57查看AI文稿AI文稿
二、初步炉温设定一、看锡膏类型,有铅还是无铅,还要考虑锡膏特性。焊膏是由合金、粉末、糊状助焊剂均匀混合而成的膏体, 焊膏中的助焊剂主要由溶剂、松香或合成树脂、活性剂及抗垂流剂四类原物质构成。二、看 pcb 板厚度是多少,此时结合以上一两点,根据经验就有个初步的炉温了。 三、再看 pcb 板材,具体细致设定一下回流区的炉温。四、再看 pcb 板上的各种元气件,考虑原件大小的不同,特殊原件、厂家要求的特殊原件等方面,再仔细设定一下炉温。 五、还得考虑一下炉子的加热效率,因为当今回流炉有很多种,其加热效率是不一样的。三、总结炉温曲线的详细设定 e、 温度曲线的测量使用温度曲线测量仪是获得和建立可适用温度曲线的最佳方法。 测量时必须使用已完全装配过的电路板。在电路板上仔细选择几个点,选择的点在热熔、 热传导及热吸收方面可能最有代表性,最大或最小。将测温传感器头沾附,或用高温焊料焊接在选定的测量点上,然后将电路板送入回流炉中。 通过测量仪提供的接口,由计算机读取温度曲线。较为先进的测量仪可随电路板一起送入回流炉中。测量仪可将温度曲线存储在机内存储器中,在测量结束后,由计算机或打印机读出。 二、温度曲线的分段解析,最后得出合格的炉温曲线。对任何焊膏来说,并没有唯一的温度曲线, 产品所提供的信息仅仅是工作步骤的指南。一种焊膏的温度曲线必须综合考虑焊膏完全装配过的电路板和设备等因素。良好的温度曲线是不容易获得的,必须经过反复试验才能获得较为满意的结果。
 03:31查看AI文稿AI文稿
回流焊机各个温区的温度和焊接时间都是不一样的,焊接时间与温度时决定回流和质量的主要因素,回流和时间过快或者过慢,或者各温区的温度设置不合理,都会形成大量的回流和不良产品发生。广盛的与大家具体分析一下 怎样设置回流焊机温度和时间。回流焊机预热区的温度和时间设置回流焊机预热区的温度和时间设置是 pcb 板上热容量最大的补品, pcb 面积、 pcb 厚度以及所用吸高功能而定,一般在八十到一百六十摄氏度预热段内,时刻为六十到一百二十秒, 由此有用。除去汗膏中易挥发的容积,削减对原件的热冲剂,一起使住汗剂充沛活化,并且使温度差变得较小。遇热端温度上升率就加热阶段而言,温度 范围在室温与熔点温度之间,慢的上升率渴望削减大部分的缺陷。对最佳曲线而言,引见以零五一摄氏度每秒的慢上升率,对传统曲线而言,要求在三到四摄氏度每秒以下进行升温较好。 回流焊机均温区温度和时间设置回流焊机均温区适时,整个 tcb 版都能抵达均匀的温度。 虚热的意图是为了削减进入回流区的热应力冲击以及其他焊接缺陷,如原件翘起、某些大体及原件冷焊等。虚热阶段另一个重要作用就是焊锡高中的柱焊级开始发生活性反应, 增大焊件外表润湿功能,使得消融的焊吸可以很好的润湿焊件外表。因为均热段的重要性,因而均热时刻和温度有必要很好的操控,既要确保住焊既能很好的清洁焊面,又要 确保住汉季抵达回流之前没有彻底消耗掉回流汉津和街区温度和时间设置回流和炉内温度持续升高,跳过回流线吸高消融并发生瑞士反应,开始生成金属间化合物层, 抵达最高温度,然后开始降温,落到回流线以下。汉芯凝固回流区相同,应考虑温度的上升和 下降。鞋率不能使原件受到热冲击。回流区的最高温度是由 pcb 摆上的温度灵敏原件的耐温能力决议的。因为共借金属化合物形成率、汉芯内眼机金属的分化率等因素, 其发生及率出不止与温度成正比,且与超越和其容点温度以上的时刻成正比。为削减共接金属化合物的发生,即率出则超越熔点温度以上的时刻有必要削减,一般设定在四十五到九十秒之间, 此时刻约束需求,使用一个快速温胜率从熔点温度快速上升到峰值温度。同时考虑原件承受热应的因素。上升率需介于二点五到三点五摄氏度每秒之间, 且最大改变率不行,超越四摄氏度每秒。回流焊接冷却区温度和时间设置回流焊快速冷却将导致原件和机板件太高的温度梯度发生热膨胀的不匹配,导致焊接点与焊盘的分裂及机板的变形。 一般情况下,可容许的最大冷却率是由原件对热冲击的容忍度决议的。冷却区降温速率一般在四摄氏度每秒左右,冷却至七十五摄氏度即可。回流焊机怠速决定基本暴露在美 个区所设定的温度下的持续时刻。添加持续时刻可以答应更多时刻使电路安装爱进该区的温度。设定每个区所花的 持续时间总和决议总共的处理时间。把握组建内部温度应立改变原则,即加热温度改变小于每秒三摄氏度和冷却温降速度小于五摄氏度。
 02:35查看AI文稿AI文稿
回流焊对于 smt 贴片行业来说一定不陌生,我们说加工的各种 pcba 板上的原件都是通过这种工艺焊接到线路板上的。 这种设备的内部有一个加热电路,将空气或氮气加热到足够高的温度后,吹向已经贴好原件的线路板,让原件两侧的焊料融化后与主板粘结。其中回流焊的炉温对 pcba 板的好坏起决定性作用。 今天就和大家讲讲关于回流氓炉温曲线的一些知识。一、什么是回流氓炉温曲线? 一个典型的温度曲线,它分为预热、保温、回流和冷却四个阶段。预热阶段,该区域的目的是把常温 pcb 尽快加热,已达到第二个保温特定目标,但升温速率要控制在适当范围以内,如果过快会产生热冲击,电路板和原件都可能受损。 过慢则锡高助焊剂挥发不充分,影响焊接质量。一般规定最大速度为四摄氏度 s, 然而通常上升速率设定为 l 摄氏度 s、 三摄氏度 s, 典型的升温速率为二摄氏度 s。 保温阶段,温度从幺二零 v 至幺五零 v 升至锡高熔点的区域。 保温段的主要目的是使各原件的温度趋于稳定,尽量减少温差。在这个区域里,给予足够的时间,使较大原件的温度赶上较小原件的温度,并保证焊膏中的助焊剂得到充分挥发。 到保温段结束,焊盘及原件引角上的氧化物被除去,整个电路板的温度达到平衡。回流阶段,这区域里加热器的温度设置的最高 回流断,其焊接峰值温度是所用焊高的不同而不同,一般推荐为焊高的熔点温度加二十摄氏度至四十摄氏度。无铅工艺峰值温度一般为二百三十五摄氏度至二百四十五摄氏度,再流时间不要过长,以防对 smd 造成不良影响。 冷却阶段,这段中西高中的吸粉已经融化并充分润湿,应该用尽可能快的速度来进行冷却,这样将有助于得到明亮的焊点,并有好的外形和低的接触角度。缓慢冷却会导致电路板的更多分解而进入吸中,从而产生灰暗毛糙的焊点。 在极端的情形下,它能引起粘锡不良和减弱焊点结合力。冷却段降温速率一般为三摄氏度 s, 冷却至七十五摄氏度即可。


