邵氏硬度国家标准对照表
粉丝643获赞2282
相关视频
 01:52查看AI文稿AI文稿
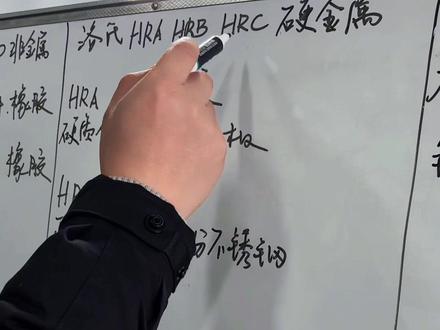
今天一条视频给你介绍清楚洛氏硬度,邵氏硬度以及布氏硬度的区别。 邵氏硬度呢,它是非金属,专指哈。 h a 呢,对应的是较软的塑料和橡胶。 h d 呢,对应的是比较硬的塑料和橡胶。那我们的洛氏硬度呢,比较常见,它分 h r a、 h r b, h r c, 它是硬金属。 然后呢,它 h r a 对 应的是极高硬度的,如果说以数值来区分的话,这就是大于 h r c 六十七的, 会用 h r a 表示啊, h r a 表示,它正常的范围呢是二十到八十八。 h r a。 那我们 hrb 呢,是比较软硬度的钢材,比如说退火正正火退火钢,部分不锈钢以及硬铜。而我们的 hrc 呢,属于高硬钢,硬度没有这个高。所以呢,它的数值表示呢,就是大概二十到六十七, hrc 啊,会用它表示它们是在脆过火的呀,回火钢啊,调制钢啊,硬铸铁这些东西。 而我们的布氏硬度 h b w 呢,它是比较软的金属,比如说有色金属,铝啊,铸铁啊,对不对?当然也有一些退火,回火的哈啊,退火和正火的,那,那这个和这个有什么区别呢?这个是对成品的,就是已经加工好的成品啊, 这可以成品检验,那这个不可以成品检验,为啥嘞?因为检测的时候这个压痕比较大,压痕较大。 总结来说呢,就是少室硬度,对非金属,弱室硬度呢,对应金属,比如钢啊,简单的说哈,布氏硬度呢,对较软金属,比如铝啊,比如铝。 最后呢,再提醒你一句,少室硬度,弱室硬度,布氏硬度,没有公认的可靠的换算关系,千万不要弄岔屁了哟。
169合一智造数控培训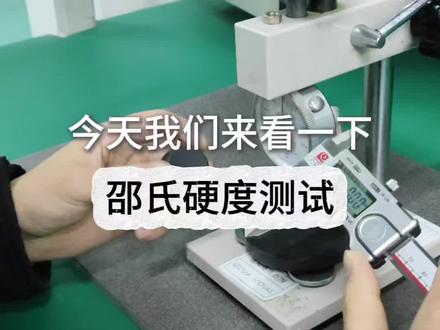 01:09查看AI文稿AI文稿
今天我们来看一下邵氏硬度测试,对于邵氏硬度选型的话,它四样必须大于六毫米以上,或者是叠加三层至少大于六毫米,然后我们大概我们选择这个才才是十二。如果我们可以选择 am 邵氏硬度计的话,它必须大于一点五毫米。我们先用来这个邵氏 a 来试一下, 我们先来试一下这个大概硬度值,我们平均大概在七十, 嗯,七十一左右。然后我们大概读速化,就是三秒,有三秒一个情况,因为它这是硫化橡胶,然后热速化大概是在十五秒,然后每次至少要测五个点。 我们在选择上述硬度计的时候,如果 a 型大于九十以上的话,就选择 a o 型的一个上述硬度计 就是根据不同情况选择不同的音量的烧湿硬度计来根据条形选择它一个测试的一个范围, ok。
8汉准质检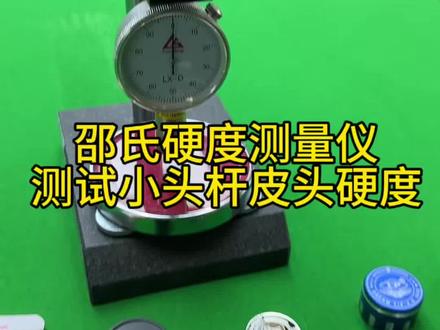 02:39查看AI文稿AI文稿
这期的内容我将用邵氏硬度测量仪测量一下市面上主流的小头杆、皮头产品,看看他们的硬度到底是多少。由于批次的原因,数值肯定有差异化,所以仅供参考。哈喽,朋友们,咱们今天用数据说话,测量一下市面上常见的小头杆皮头的硬度, let's go! 咱们今天测试的是红点鹿头,于德路三点零 t, 丁俊辉 l p 梦,四点零 e z, 绿轨小头的啊,斯瑞至尊,于德路的 top, 汉美宾士玉的蓝钻、阿塔, 半界小星辰。咱们今天用的仪器是邵氏硬度仪 开张,咱们测试的所有皮头都是 m 的 型号。首先测的是红底鹿头啊,咱们看一下它的硬度是多少,硬度七十二,然后这颗是于德路三点零 t, 硬度是七十五。接下来的这个是丁俊晖,硬度同样是七十五。这款是 lp 梦的四点零最新产品, 它的硬度是六十八,然后是 e z。 这个 e z 最近也挺火啊, 我们看一下它的硬度来到了八十一。然后是这款荣耀汉美,第一次测的硬度呢是六十四,但是我感觉有点不对劲,我又测了一次,还是这个数。然后是这个于德路的 top, 也是很多人都在用的一款,他的硬度来到了七十七。 思睿至尊,他的硬度呢也是测了几次都是在六十左右, 然后是这个绿鬼啊,小花的绿鬼,同样,他的硬度呢也是来到了七十二。然后是这个缪斯玉的蓝钻啊,硬度也是来到了七十二。 之后是这个阿塔,他的硬度只有六十四啊,这个也是测了好几回,然后是半界的硬度来到了七十一。 最后一个星辰啊,可能是皮头有点过性了啊,这个不够参考了,数值只有五十,所有皮头的一个硬度呢,咱们都测完了,在这可以截图,咱们提供参考,但是呢,这个数据只是个数值,他不代表他的打感, 比如说相同的硬度七十左右的,他的打杆也是完全不一样的啊,只是提供给大家一个参考而已。散会。
7606修杆的虎子哥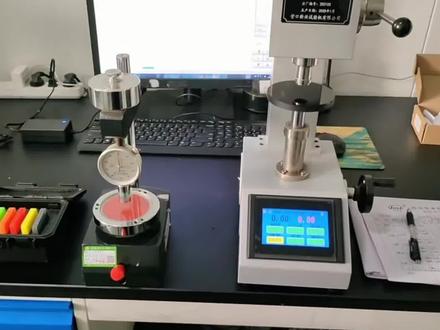 00:33查看AI文稿AI文稿
硅胶硬度竟有双标!同一块胶,邵氏和国际差九度还没规律!邵氏 a 弹簧推针测深度工厂常用,三秒出数超便捷,国际先贴合再精测,实验室专用数据准到微米级。 实测数据说话,低硬度差零点二二,高硬度直接差九点四四差异根圆圆理不同,加硅胶配方不一样,没有标准换算公式。记住,日常看邵氏精准选国际!关注我,选材料不踩坑!请点赞、关注评论哦!
219佳世特密封件定制工厂 05:00查看AI文稿AI文稿
机械工艺一口气讲清硬度,大家好,今天给大家讲解一下四种常用的一个硬度指标,有 h b、 h r、 c、 h v 和邵氏硬度。 首先说一下我们 h b, 也就是我们的布氏硬度,它的主要检测是适合于我们的毛坯检测以及我们的一些半成品。半成品检测。 他适合他的那个测试原理就是将硬质合金球压入零件的表面,然后来测试压痕, 他主要是测试我们中低硬度的一个金属,如果他不适合测量我们高硬度比较高的金属,因为你硬质合金球啊,硬质合金球是 压不透那种很硬的金属,所以我们只是适用于重金属,也就是我们的毛坯啊,以及退火钛这个钢镀铁。 它的优势就是数据比较稳定,适合粗进力的一些材料,它的局限性是不可测量它的成品的一些薄件只适合于我们的一个半成品测量。 然后设计场景就是用来验收一下毛坯的它它的硬度啊之类的,然后弱视硬度,也就是 hrc 是 我们飞镖中最常用的,它的测试原理就是将金刚石锥起压入测量 测量物,然后测量它的一个深度差,它适合的就是我们的一个成品检测, 它适合于硬度更高的一些材料,比如我们的脆口钢,调制钢和硬质合金钢。嗯, hrc 的 范围大概就是在二十到七十之间, 嗯,我们这种毛坯啊, hrc 大 概也就是二十多啊,它的操作优势就是操作快,在飞镖当中最常见它局限就是它的精度,其实受我们表面粗糙度的影响,那薄件也不也不适用, 嗯,这个就是在我们热处理之后通常使用。这个 洛氏硬度适用于硬度比较高的一些物体。嗯,随后是我们的维氏硬度,他是测薄层专用的,我们都是刚刚介绍了前面的布氏硬度和洛氏硬度,是测不了这种薄件的, 所以我们用维氏硬度来进行测量,是用金刚石菱形压头来测量它的对角线的长度啊。测试原理咱们就不详细介绍了,它的适用层就是啊,这个极薄的层,它的极薄的材料,以及我们 在上面的一些超高硬度的度层,它的一些硬度啊,它特点是那个 就是测量我们的薄层,然后局限性就是比较费时,比较难测啊。接着说一下我们的烧湿硬度, 烧湿硬度是仅限于我们非金属材料,如橡胶啊之类的这种弹性产品来测量,他是用弹簧压针压入这个材料的表面来读取压起深度。其实我们这四种这个硬硬度的测量方法, 他的命名啊,他的测量特点啊,都与我们的测试原理有关。你看这个是硬质合金,测量比较软的金刚石是我们最硬的,然后就测量这个硬度比较硬的材料啊,包括微视硬度是测量薄型层,他用这个菱形压头来测量。 随后就是我们的烧制硬度,仅测量非金属,非金属的硬度比较低,所以我们可以用这个弹簧压针来进行测量,仅适于硅胶、橡胶啊,聚酯氨、工程塑料等等。 我们常见的工程塑料,比如说赛钢啊等等,都是用我们的烧蚀硬度,它的优点是就是非常方便快捷,但是仅限于我们的非金属材料的测量啊,这就是我们四个常见的硬度指标。 呃,还有我们一些重点的警示,就是烧制硬度与金属硬度之间,它们没有一个划算表,我们不能进行混用标注。然后这个铝合金阳极氧化膜 就是我们铝合金的氧化膜,只只能标注 hv, 它是测量薄层的,禁止这个标注。 hrc 啊,这是我们两个需要注意的事项啊,这就是我们四个常见的硬度指标。
 01:12查看AI文稿AI文稿
橡胶硬度用邵氏硬度计测量,但百分之九十的人不知道,选错型号会让数据失效。首先来看标准依据,国内用的是 g b、 斜杠 t 五三一点一杠二零零八和国际标准 iso 七六一九杠一同步 关门。测硫化橡胶和热塑性橡胶。测试时有三个关键点,温度要控制在二十三度左右,仪器每测一万次就得校准,式样至少要六毫米厚。 硬度计分好几种, a 型测软橡胶,像密封圈,针尖零点七九毫米粗,要是测出来低于十或超过九十就无效, d 型针尖更细。专门对付硬材料,比如树脂。常见错误就是拿 a 型测硬质材料,结果能偏差百分之二十。 测试时要注意,压下去一秒内,毒素在不同位置测五次取平均,像医用硅胶管标准是四十加减三 h a。 手机壳一般在六十到八十 h a 之间,温度影响特别大,每升高十度,硬度可能降五到十个单位。 下次选橡胶制品,记得问清楚邵氏硬度值是否达标。
 00:58查看AI文稿AI文稿
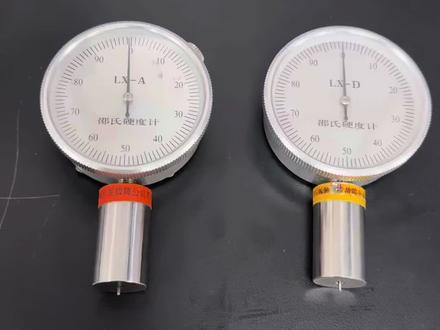
通过上期视频的学习,相信你已经学会了邵氏硬度计的使用。今天我们来看看 a 标尺和低标尺的区别对比可以看出低标尺的压针半径更小,由此可以得出, a 标尺适用于软橡胶、海绵、硅胶等软质材料, 低标尺适用于尼龙、亚克力等硬质材料。接下来带你沉浸式体验怎么从 a 标尺转换成低标尺?
 04:55查看AI文稿AI文稿
标准的话我们就是直接压到这个玻璃上面,正常要是一百正负一度就是九十九到一百零一之间都是标准的,一般就是调到九十九就可以了啊,操作很简单, 我们先把这个手持式的这个手柄把它拧下来,配合这个支架的话,数据更稳定,因为手压的压力有时候大,有时候小,这个标准砝码的话,它是固定不动的,所以说它会数据会更稳定啊,然后我们把它拧上, 这里,不要用太大的力拧啊,好,现在拧到这里拧不动了,是偏的对不对?我们就怎么呢?把上面这个螺丝松一下, 松一点点,对,然后在下面把它校正过来摆正,好,只要我们目测是正的就可以了,然后再把这个螺丝带紧,呃,不需要拧很紧了,轻轻的带紧就行了,不需要拧很紧。然后 然后我们再把这个测试架往下移,移到我们的测试肩头, 只要不碰到我们的玻璃块就行了啊,大概一毫米左右就行了,就这个位置,然后我们再压下来,此时压下来要保证这个砝码,这里是悬空的,是标准的砝码受的力,然后再把这个值调到九十九 以上就行了啊,调这个的话就是调哪里呢?调这个玻璃的水平面,玻璃的水平面就是调这两颗螺丝,还有就是 这个底下的一颗螺丝啊,所以这里我们有配上有一个内六角,有一个内六角就在这里调,把这个玻璃 调平就可以了,我们一般怎么调会更快的把它调好呢?我们首先呢把这个前面这两颗螺丝的往左边旋转,转到底, 转到完全转不动了啊,就是完全转不动了,就是最低点,我们一般要调到中间一点的位置是最佳, 然后转到这边转不动了,然后我们再往右边转,他一共大概能转个,就是我们这样子算一下,两下、三下,四下,大概一个能够转个四十下左右。我们就是说 调到中间的话,我们就转二十下,就调到了中间位置,我们首先往左边转到底了,往左边转到底,然后 往右边回十五到二十下都可以,我们试一下来,一二三、四五、六七八、九十十一十二十三十四十五、 十六十七十八十九,二十。好,大概就这个样子,然后我们调前面调,调到了中间位置之后,然后我们再调后面。我们怎么调呢?就是我们压下来之后,这个后面是悬空的,看得到不?后面是悬空的, 我们就把后面那颗螺丝把它顶上来一点,保证这里是平的啊,数字就稳定了。这个时候调后面的话,我们就是调这个螺丝了,这颗螺丝我们就配上了一个内六角,我们把它移到这一侧,然后 把它调上来,现在压着它把它调平啊, 目测,目测那个玻璃要跟那个测试面是平面,数据就会更精准啊。嗯,然后调到差不多了,我们再微调前面的,微调前面的,看着数值往上走, 我们就继续微调前面要一个一个的来啊,看着数值往上走,我们就继续调,调到数值往下走了,我们这个就不动了, 嗯,调不动了,我们就调另外一个啊,就调另外一个,现在九十七了,往下走了,好,我们就九十八了,对不对?好,现在调这里最高是调到九十八,然后我们再调这个。嗯,九十八点五调到九十九就 ok 了。这就标准了,看到没有就 ok 了, 只要是九十九以上就可以了。我们一定要一个一个的调啊,操作很简单。嗯,如果说往这边调,他数字往下走了,我们就往反方向调,看到没有? ok, 调到九十九就标准了。我们的标准就是我们看一下就是一百度正负一度,我们调到九十九以上就行了。嗯, ok, 我 们是广东聚华检测仪器。
 00:27查看AI文稿AI文稿
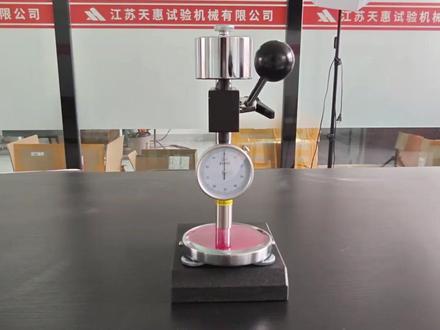
邵氏硬度计怎么正确使用?首先取一块直径大于十乘十毫米,厚度大于六毫米的样块,如果厚度不够可以叠加, 等几秒,等它暂停了看是多少度,现在大概是七十度左右,七十一七十度我们可以测试五次,取它的平均硬度。买实验设备找江苏天会。
 01:33查看AI文稿AI文稿
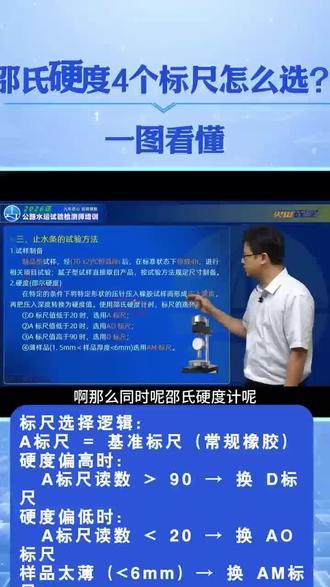
所以呢,检测的原理呢,就是将呃在特定条件下,将特定形状的压针压入橡胶施压,形成了一个压入的深度啊,把深度转换成硬度值啊,那么我们的布氏和洛氏的硬度呢,大概也是这么一个思路啊,只不过呢,有些时候用深度啊,有些时候是用的压痕的这个直径, 只用邵氏硬度计啊,来开展这样的一个硬度检测。那下面是关于标尺的选择,因为对于 橡胶而言呢,有一些偏硬的橡胶啊,也有很偏软的橡胶啊,那么同时呢,邵氏硬度呢,除了适用于橡胶之外呢啊,一些什么海绵泡沫啊,皮革啊,其实也用这个呃硬度的指征啊,也用这个方法来进行相应的检验,所以呢,它有几个不同的标识啊,适用于呢硬度不同的材料。 第一个, d 标尺值低于二十的时候,选用 a 标尺啊,我们跳一下看三啊, a 标尺高于九十的时候,选用 d 标尺,实际呢就是 a 标尺呢,是常规的,因为它编号为 a 吗?第一个对吧,就是正常的常规的一个标尺啊,就是 a 标尺, 那 d 呢,就属于硬度相对比较高的时候啊,硬度相对比较高的时候,选择这个 d 标尺,所以呢,你看到了 a 标尺高于九十,说明这个硬度呢 比较大啊,那么这个时候呢,我们就选择高一级的标尺啊,当地标尺低于二十啊,硬度相对软啊,相对低的时候,我们选用 a 标尺,实际呢就是呃,我们邵氏硬度计啊,它的这个压头的一个不同啊,更换压头啊,然后呢,施加的实验力也不一样啊, 那么呈现出来测试的结果,它的准确度啊有差异。所以呢,不同软硬的材料选择不同的标尺,邵氏硬度标尺选择图,私信客服领取试听课!
 00:17查看AI文稿AI文稿
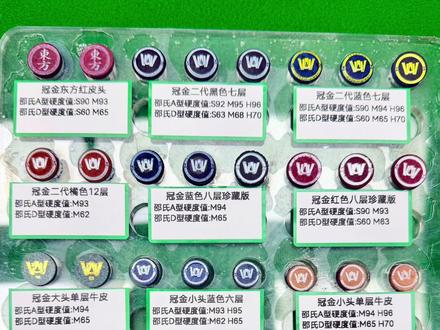
冠军皮头如何挑选?哪一款适合自己?今天用两台邵氏硬度测量仪测试,有 a 型和 d 型皮头硬度只仅用于参考,大家以实际打感为准。最后把测量结果图放在视频结尾,谢谢大家!
 05:16查看AI文稿AI文稿
大家好,我们是广东聚华检测仪器,这里我介绍一下我们邵氏硬度机的校准安装方法和使用方法啊。这个操作的话非常的简单, 首先我们把电池装好啊,正负极不要装反了,装好之后中间是这个开关机键啊。 校准的话很简单,首先我们把这个前面这两个像脚背一样的调高,调低的全部往左边先调到最低就是,然后我们再看一下它的平面,就是两个这个 脚背,然后里面还有一个螺丝,把它点住最里面那个螺丝,我们先把它松到,看一下松到不碰触到我们的那块 啊,这个上面这个样品吧,然后我们用这个内力角把它撵进去,碰到我们这块板之后呢,然后再调三个圈左右,现在已经碰到了啊,已经碰到了,嗯,对这个位置,对,你看一个圈, 两个圈,三个圈,就是把它稍微要高于外面这两个角呗,我们因为等一下调数据的时候才好调,里面要高于啊,三到五个圈都可以啊,四个圈, 五个圈, ok, 里面那个我们就调好,现在明显里里面是高于外面的。然后找到我们这个校准块,我们这个是 h d 型的,那个测试头是尖的, 所以说正常不能压到这个那个尖头不能压波面或者压玻璃面啊,或者说那个金属,因为那个尖头如果说压压的没那么尖的话,他就会影响他,影响他的一个结果。这个是一个标准块,我们 hd 的 就是叫哨低吗? 我们这个距离应该是刚好是二十一个标准哈,我们把它放到这里,我们调到它按照标准的话压下去表显二十正负一就行了,就是十九到二十一都可以,这个是二零 h d, 看到没有?二零 h d, 我 们的说明书也讲的很清楚, d 型 d 型的这个 校准块 h 二零 h d, 二零,我们把它调到技术二十正负一就可以了啊。接下来就简单了,把我们这块校准块放到中间,那个测试接头不能压到接触上面,测试接头一定要在这个框中间, 然后把它压下来,调到表显二十正负一就可以了,你现在看只有六,看到没有,里面是高的,所以说我们把外面把它调起来,看到没有,一调数字就在走, 看到没有调,这个两边同时调啊,两边同时调,调到十九到二十一就行了,调的时候要注意,我们这个压下来了,我们这个就是这个顶块一定要悬空, 一定要悬空,让这个标准的砝码全部压下来了,这里一定要悬空啊。好,我们继续调 十四,调到十九以上就可以了,两边同时同时调好十七了啊,十七点五了, 十八了,十八点五了,十九了,其实这个样子就可以了,就这样就可以了,但是我们还尽量看看能不能调调上来,调到十九到二十就可以了啊, 十九点五就已经很标准了,很标准了,说明我们仪器就是在标准的一个范围以内, ok, 我 们现在就是调到了高于标准了十九点五了,正常是二十正负一, ok, 我 们现在就调好了,调好了,我们测硬度的话,那就简单了, 车样品的话呢,要把我们的测试架高度调到只要大于我们的样品厚度就行了啊。样品厚度啊,按照标准的话是要三毫米以上,三毫米以上然后压下来。 我们这个不知道什么材料,随便找了一款 abs, 他的哨笛就哨式印度机笛弦就七十四。七十四啊,我们可以多压几个位置,取它的平均值,取它的平均值。 ok, 这个是少低的使用操作方法。少 a 的 话啊,又不相同啊,我们下一个视频录少 a 的, 我们是广东聚华检测仪器。
 04:55查看AI文稿AI文稿
标准的话我们就是直接压到这个玻璃上面,正常要是一百正负一度就是九十九到一百零一之间都是标准的,一般就是调到九十九就可以了啊,操作很简单, 我们先把这个手持式的这个手柄把它拧下来,配合这个支架的话,数据更稳定,因为手压的压力有时候大,有时候小,这个标准砝码的话,它是固定不动的,所以说它会数据会更稳定啊,然后我们把它拧上, 这里,不要用太大的力拧啊,好,现在拧到这里拧不动了,是偏的对不对?我们就怎么呢?把上面这个螺丝松一下, 松一点点,对,然后在下面把它校正过来摆正,好,只要我们目测是正的就可以了,然后再把这个螺丝带紧,呃,不需要拧很紧了,轻轻的带紧就行了,不需要拧很紧。然后 然后我们再把这个测试架往下移,移到我们的测试肩头, 只要不碰到我们的玻璃块就行了啊,大概一毫米左右就行了,就这个位置,然后我们再压下来,此时压下来要保证这个砝码,这里是悬空的,是标准的砝码受的力,然后再把这个值调到九十九 以上就行了啊,调这个的话就是调哪里呢?调这个玻璃的水平面,玻璃的水平面就是调这两颗螺丝,还有就是 这个底下的一颗螺丝啊,所以这里我们有配上有一个内六角,有一个内六角就在这里调,把这个玻璃 调平就可以了,我们一般怎么调会更快的把它调好呢?我们首先呢把这个前面这两颗螺丝的往左边旋转,转到底, 转到完全转不动了啊,就是完全转不动了,就是最低点,我们一般要调到中间一点的位置是最佳, 然后转到这边转不动了,然后我们再往右边转,他一共大概能转个,就是我们这样子算一下,两下、三下,四下,大概一个能够转个四十下左右。我们就是说 调到中间的话,我们就转二十下,就调到了中间位置,我们首先往左边转到底了,往左边转到底,然后 往右边回十五到二十下都可以,我们试一下来,一二三、四五、六七八、九十十一十二十三十四十五、 十六十七十八十九,二十。好,大概就这个样子,然后我们调前面调,调到了中间位置之后,然后我们再调后面。我们怎么调呢?就是我们压下来之后,这个后面是悬空的,看得到不?后面是悬空的, 我们就把后面那颗螺丝把它顶上来一点,保证这里是平的啊,数字就稳定了。这个时候调后面的话,我们就是调这个螺丝了,这颗螺丝我们就配上了一个内六角,我们把它移到这一侧,然后 把它调上来,现在压着它把它调平啊, 目测,目测那个玻璃要跟那个测试面是平面,数据就会更精准啊。嗯,然后调到差不多了,我们再微调前面的,微调前面的,看着数值往上走, 我们就继续微调前面要一个一个的来啊,看着数值往上走,我们就继续调,调到数值往下走了,我们这个就不动了, 嗯,调不动了,我们就调另外一个啊,就调另外一个,现在九十七了,往下走了,好,我们就九十八了,对不对?好,现在调这里最高是调到九十八,然后我们再调这个。嗯,九十八点五调到九十九就 ok 了。这就标准了,看到没有就 ok 了, 只要是九十九以上就可以了。我们一定要一个一个的调啊,操作很简单。嗯,如果说往这边调,他数字往下走了,我们就往反方向调,看到没有? ok, 调到九十九就标准了。我们的标准就是我们看一下就是一百度正负一度,我们调到九十九以上就行了。嗯, ok, 我 们是广东聚华检测仪器。
 01:14查看AI文稿AI文稿
先不要说话,找两位 pro 感受一下这双洞洞鞋你知道不?大家呢?夏天都爱穿洞洞鞋,那么别再盲目的追求踩死感了,因为鞋底过软真的很伤脚。今天直接上专业的邵氏硬度计,三款洞洞鞋现场测硬度,一眼让大家看清楚差距。首先测市面上这种盗版的 高倍率发泡,用料少,测出来硬度低,鞋底中空软塌,没有足弓支撑。再测 h y 这二代洞洞鞋的裸鞋,一点五至一点六,低倍率、高密度、 e v a, 硬度数值均衡紧实,回弹到位。最后是 cross 家的洞洞鞋,他家专利材质,硬度表现同样优异,支撑感拉满, 给大家讲明白原理,洞洞鞋发泡倍率越高,鞋子越软,但越软越容易变形,寿命越短。 h y z 家和 cos 家的都是选用低倍率发泡,用料扎实, 软硬平衡,走路能稳稳的托住足弓,日常通勤,久走也不会累脚。 cos 家的品质呢没话说,但是要三到四档的价格, h y 家的只要一张多就能到手。同等扎实的脚感,透气防滑,颜值在线,性价比直接拉满。选洞洞鞋别贪小便宜,只看颜值,鞋子的硬度和足弓支撑才是隐形的关键。最后想要一双坚固舒适护足高性价比的,可以直接冲 h y 这款洞洞鞋。
 00:39查看AI文稿AI文稿
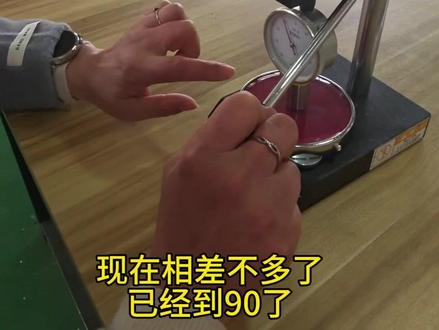
现在相差不多了,已经到九十了,我们就调前面的两个螺母,确保子针是向零归位的, 如果不归位还是要调玻璃台面。 现在子针基本已经到零点了,稍微调一点点,如果不调的话,他已经在标准范围内了, 看一下已经校准好了,买十元设备找江苏天会。


