粉丝2578获赞1.6万
相关视频
 01:43查看AI文稿AI文稿
哈喽,大家好,我是小何,今天我们讲一下什么是方沙铸造了。最早的历史记载,明代的宋一明锁住天宫开悟书中记载了整个制造流程,描述了方沙铸造工艺。 现在我们的人工巧匠将技术进行了升华。第一步,开好的模具加入砂箱。 第二步,涂抹脱模剂。第三步,放入沙子压实刮平,最后进行翻转。第四步,照完下乡下抚摸三个心子。 第五步,将另一个面翻过来进行造型。第六步,插入原瓣制造胶口。第七步,将上膜填沙压实刮平。第八步,将胶住口 好附近进行下压。第九步,分开上下膜,取出模具。第十步,和香浇筑成型。第十一步,待铁水冷却凝固以后,打开模具,取出我们所需要的助将,这样我们的助将就做完了。 我们的方沙铸造可以铸造成千上万种的铸造产品,我国用的这种方沙铸造可以铸造成球墨铸铁、灰铸铁、铜合金、铝合金、不锈钢铸匠。 我们通常铸造的机器零部件,汽车零部件、加深器材,家具用的烤碗、炉具,公园的铁翼、椅子、金属类产品通常都是用我们这种方沙铸造工艺。
453广东贝瑞杰科技有限公司 02:18查看AI文稿AI文稿
再用铲子铲掉多余的铸造沙,这样子一个模具就做好了。当我们用机器将模具吊起来后,可以看到在他的背面已经清晰的出现了倒模的图案。 接下来将模具放好,再放入黄色的小垫片,然后将两块模具合二为一,再用钢丝和螺母结构进行加固。现在我们看到了在一旁整齐堆放的就是带会熔炼的原材料了,这些原材料一般都是一些钢铁制造的鬓角料和回收后除杂的钢铁材料。 直接用机器将原材料放入高温熔炉, 有一位工人在上方进行搅拌,让其溶解,加速溶解,并且将多余的杂质撇到一边。接下来融化好的 铁水就被装进了一个桶里,被运到下一道工序。 有两个工人合力配合,将铁水从铸造口倒入无锯之中。 全部铁水倒完之后,等待片刻就可以进行脱模处理了。 脱模后的粗胚被放到一起,然后一起放入车间进行清洗,原本沾有铸造砂的胚体在经历车间的清洗之后变得焕然一新。 清洗完了胚体被运往机床,在机床进行最后的精加工,胚体在机床的运作下,旋转刀子将胚体进行进 不修正,使其达到完美状态。 打磨加工后的胚体被放入颜料之中,当整体变为黑色之后,其他部分有人工在上色。 全部上色完之后,再进行最后一步压力检测,压力检测的目的是以免其强度不够,人到上面会直接掉下去,这样会留下安全隐患。 完成这些之后,就可以用钢条将他们串到一起,并打包上车出厂了。觉得本期视频有意思?
124泊头河铸铸造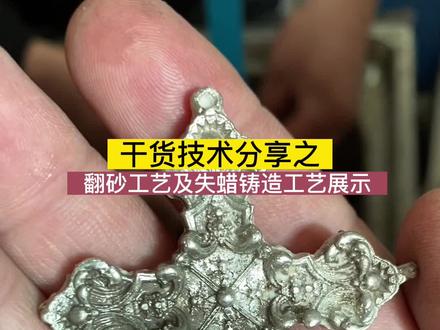 01:19查看AI文稿AI文稿
呃,大家好,前几天有个网友私信我,让我们介绍一下如何开胶膜以及铸蜡工艺,我已经答应他这几天分享一期视频啊,刚好今天给学员讲解到了这个开胶膜,同时也一起给大家展示一下撕蜡铸造的过程哦。 开胶膜呢,也叫又叫翻沙工艺,其实是同个意思啊,就是把现有的成品复刻出来的过程。 我们今天使用的呢是白胶,加入百分之二的固化剂,然后进行搅拌后呢,敷在模型上,等待白胶凝固。两小时后呢,拿掉里面的成品,形成空腔, 然后再进行注蜡。得到蜡膜后呢,我们进行复石膏,抽真空,再进行高温马蜂烘烤,最后呢进行精水浇筑得到成品。整个过程就是这样的,看似简单,但实际上呢,在操作的过程中你会 碰到很多的难点跟跟那个窍门。呃,另外呢,呃再提个问题啊,因为蜡膜跟金属的密度不同,实际上得到的金属复刻件呢,会比蜡膜缩水大概百分之三。 呃,各位网友有什么好办法解决这个问题啊?欢迎评论区留言一起探讨。感谢各位,我们专业做金手石加工技术培训,我们在浙江,欢迎来学技术。
132贝曼金银加工技术培训 01:53查看AI文稿AI文稿
取模型的时候,只需要分开两部分沙膜,然后轻轻敲击模型,就可以顺利将它取出。取出模型之后,还是要用软毛刷将沙膜内部散落的铸造沙颗粒清理干净,以免浇筑的时候留下沙孔。 狼头需要安装木柄,所以铸造的时候需要流线木柄安装孔,这里就需要一个新膜,两块半圆的木板就是制作新膜用到的铸造红沙填充到模具里面,压实一根新膜就做好了,只需要取出来放进铸造膜就行了。 用勺子挖,慢慢出浇筑流道,清理干净 沙粒,就可以将两半磨具合并了。大部分的铸造沙箱外面都有定位削的,以防止沙漠跑偏。这个沙箱是小哥自己做的,所以不存在定位削,两个半边沙箱合并对齐,用螺丝固定一下就能用了。 铸造模做好之后,就开始文化精品进行铸造,易拉罐废旧铝锅混混丢进干锅加热,文化 铝材融化成铝水之后就进行浇筑,这个温度很高,自己在家不要随意模仿。干 锅里面的驴水慢慢从胶柱口倒入沙漠胶柱口,驴水满了,胶柱就完成,待到冷却之后,就可以取出铸造好的榔头进行下一步加工了。
788中铸机械 00:53查看AI文稿AI文稿
现在我们带大家来看的是传统翻沙胶柱,对比沙形三地打印模具胶柱画面上方的内容是翻沙胶柱,我们可以看到师傅正在用已经做好的模具进行翻沙, 这个过程需要熟练,工人分几步进行,甜型砂压几十瓜平撒入分型剂,造完沙型,最后浇入。 下方画面是沙行三地打印模具胶柱,模具通过螺丝拧住固定,然后工人进行胶柱,通过对比可以看到 沙行三地打印模具行星一体成型,减少柱形荷香的误差。模型制作不需要考虑脱模结构,可生产任意形状,柱形灵活性高,对操作者专业技能要求,普通 培训一周即可上岗。浇筑过程无繁琐工序,节省了人工成本,工作中有害物质排放少,生产环境友好,符合绿色铸造生产环境。


