斜度切割的正确方法
大家好,我们今天来了解一下金孔的进阶片单斜孔是如何取数对刀加工的,这里不管你用的是斜度架还是握家的转台,我们在转好角度之后,都要通过三角函数或者说是脱表的方式给他检查一下这个角度是否正确,尽量控制在五个四之内, 因为他是单斜孔,没有斜度的这个方向,我们就按照正常的分中方式找到板的中心点就可以了,这里的话我设为了外零,然后 x 的 方向是斜度的方向,这里的话我们就要靠这个四分之三圆找到这个板的棱边。我们在分这个四分之三圆的时候,一定要注意, 这里分中棒一定要碰的是四分之三圆,最大的圆弧面碰的太高了或者太低了都不行。我们在碰完这个四分之三圆之后,我们来看这个图纸,斜口的中心点到这个棱边的距离是七十八点八二, 我们在碰的时候碰的是这个四分之三圆,所以说我们要找到这个棱边的中心点,那就要减去四分之三圆的半径十个,还要再减去分中棒的半径五个, 也就是说我们通过碰四分之三角的这个位置往左偏移十五,加上七十八点八二,然后就找到了斜孔的 x 方向的中心点, 因为这个斜孔的话,他是在这个压块槽里面的,如果说他这个左边这个棱边他如果不倒角的话,其实碰这个棱边倒角的话,做出来的话是应该是更加准确的。 但是斜孔的话,他只给我们标了这个承台深度是二十点六二,到这个压块槽底部这个十二点六二,这个深度他没有标,这个是我们自己标出来的,这是等下我要试刀用的, 我们要首先要把这个承台给他撸出来,撸出来一个平位,至于对刀的话就和我之前讲的一样,我们要往斜孔的下方向,然后是要偏移半个刀径,现在的话就是往下方向偏移六个毫米,因为我用的是十二的刀,所以偏移六个毫米, 因为我用的十二的洗刀,他是平底洗刀,所以说用那个刀尖轻轻的能够擦到这个板面, 然后是这个位置就是 z 零,因为刚才分针我们分的外方向是板的中心点, x 方向是斜孔的中心点,所以说这个 斜孔的位置就是 x 零 y 正六十八, y 负六十八,因为斜孔是二十的,刚才我们标的板平面到压块框底部的深度是十二点六二,然后我们这里的话就先摞一个二十的圆,然后摞到十二点六二,然后走到这个压块框的底部来检查一下我们这个 分钟还有这个对刀是否正确,如果正确的话,我们撸出来这个二十的圆,走到十二点六二深的时候,你撸出来那个圆的半圆的中心线刚好就是在那个斜孔定位的那个中心点上面, 如果没有在中心点上面,那就说明要么是我们的分钟错了,要么就是我们那个对刀对错了。 ok, 这里我们能看到我们在撸到这个压块框底部十二点六二深的时候, 这个圆的半径的中心线刚好过我这个斜孔定位的中心点,这就说明我们的对刀是对的,然后是分中分的也是对的, 没有问题。之后我们就先把这个斜孔的成台给它撸出来,撸出来一个平位,撸出来平位之后就是为了方便我们后面做斜孔, 因为这些满是二十的斜孔,然后版货的话是八十十九的 u 钻,四 d 的 话只能打到七十六,所以说我这里的话要做一个定位,用麻花钻把它给钻穿, 后面的话就和我们平常做金孔一样了,用麻花钻把这个孔给它钻穿,然后是粗糖,粗糖完之后精糖,精糖完之后,然后是检测一下孔的大小,没问题。 ok, 这斜孔就做完了。看到这里恭喜你学会了单斜孔,距离大师又近了一步。
粉丝2.1万获赞18.0万
相关视频
 01:40查看AI文稿AI文稿
居然还有干线切割的,不知道用单板机割斜度和上下一行所必须要设置的四个值。大家好,我是干机加工的小付,今天是五一小长假的第一天,同事们都已经放假了啊, 我正好趁这个机会给大家再录制一期关于线切割技术方面的一些细节问题。上一期视频,我录制了一个 上面五角星和下面圆的这么一个弓箭的一个视频,好多朋友在评论区留言问我,其中我提到的四个参数值代表的是什么样一个意思?今天呢,我细细来给大家说一下,学会了这四个值,用我们的单板机搁斜度搁上下一起,那就非常的简单了, 下面是重点,拿起我们的小本子赶紧系啊! h 一的话,就是我们上面的这个现价和下面这个现 加的中对中的一个中心垂直距离。 h 二呢,是指的我们弓箭的上表面到下表面之间的一个距离,也就是我们材料的一个高度。 h 三呢,是指下面这个倒轮的中 新位置到我们弓箭的这么一个距离。当然了,我刚才所讲的距离都是垂直距离啊。 h 四的话是我们里边这个倒轮的半径,看机械的老师傅都知道啊,这倒轮里边的半径啊,他有大有小,有的是四十,有的记性是三 三十八,还有的机器四十二,反正鱼龙混杂。所以说这个里边的倒轮的尺寸我们一定要量,其实要设置在单板机里边的尺,不是四个字, 是五个字,只是说我们在歌上下一行,而歌普通的斜度的时候用不到 h 五。 h 五四个什么值代表的什么意思?他有一些什么样的作用?关注我,下期视频给大家分解。
1051鹏池机械加工厂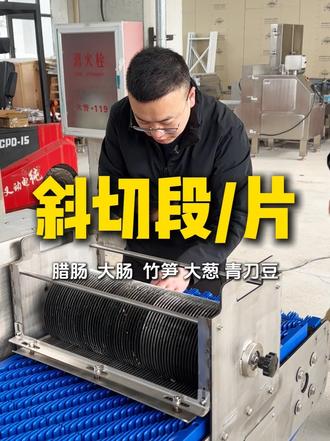 01:09查看AI文稿AI文稿
对于食材的一种要求啊,他都是不一样的,而且形形色色各种各样都有,包括我们北方这边一般都是喜欢打花了。嗯,蔬菜要切菱形了,炒制起来要更漂亮,摆盘也更漂亮。针对于茄子、豆角,还有这个芹菜斜切菱形菱形段, 还有菱形片,原料不同,他这个斜切的这个角度不同,我们这个这一烫就相当放料的。这个槽咱可以根据要求客户的要求,斜度啊,还是直,现在目前四十五度,当然也有要求五十度、五十五度、六十度,我们都可以根据客户要求来定做, 包括这个切割的这个间距,都是可以根据客户要求来做,包括切竹笋的客户一般是在六毫米左右。嗯,切芹菜了, 切这个豆角,就扁豆这一块的话,一般都在一点五公分左右或两公分左右,像肉类的大肠、 猪肉大肠了、辣椒了,一般就是斜切四十五度,切二点五公分或者三公分宽度,这个都是可以根据客户要求来定做的啊,都是没问题,哈哈。
 00:14
 02:05查看AI文稿AI文稿
不锈钢机要这样啊,怎么做到这个眼角尽量做的美,缝一点啊?今天给这个新手朋友分享一下,这个是不锈钢喷塑,已经换好角度了啊, 咱们今天用这个零点八的切一下,切之前在废料上蹭两下,有防抖和增加风力的效果, 如果你切不好的话啊,差不多到头的话,这个片就得停了,让他慢慢的这样蹭过去。 好像这样,前面啊,稍微给他留一点这个板子的厚度,后面的话就不讲究,可以切大一点角度, 不用频繁这边去磨啊,用这个小辫子,这边他不容易磨损。呃,长度无所谓,短一点也行,没事。 好,咱掰过来看一下。 最后啊,咱们后面不切的多吗?啊,这个角就给他掰大一点角,角度给他掰小了,他这个前面的话他就不会怎么吃紧了,你看一下对吧,现在是没有什么紧了, 新老朋友们学会了吗?记得点赞评论加关注哦!
1884兄弟在北漂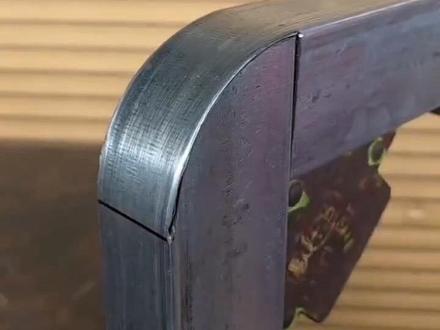 00:33


