数控弯管机新手入门全套教程
粉丝6940获赞3.1万
相关视频
 02:20查看AI文稿AI文稿
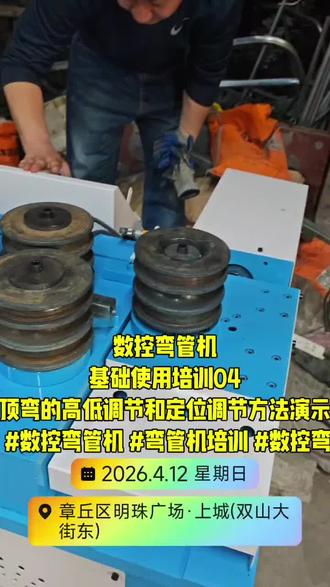
下一步是调这个顶弯,这个轮子跟这个管的缝,这个缝只调一次,现在这个缝的话有个八毫米,你过来看一下, 八毫米有点远了,咱们把这个螺丝松开,把这个开关往前调一点点,然后点顶弯回零,让它重新定位,让这个模具跟管的缝有三毫米就好了。开始对顶弯回零 靠前了,看这个管先顶弯了吧,说明这个靠前了,再往后来这个管跟这个磨具的缝有个三毫米就好了。靠前不行,靠前就是把它顶弯了,顶弯回零点一下,还靠前 哦,有三毫米啊。嗯,给往回零点一下 还是不行,再往后来点,再点给往回零点一下, 哎哎,正好固定好。这个调好了之后啊,把它固定好,终身都不动了,他一动了,你的所有数据都跟他发生变化。这个开关就是定位开关,调好了就不动,这个调的话他这个这个开关是定位开关,永久不用。对,然后把它固定好了,做个标记,以后就不动了。 下部就是调这个高度,高度就是把管先退出去吧,这样管用不着了。 高度就是这个轮子和这个轮子的高度,如果这个轮子高于这个轮子,你弯的管就始终往上跑,这个轮子如果矮于它就往下跑。咱们的高度就是说这两个轮子高度一样是最好的。出厂都给你调好了,咱们现在学一下调整方法,把这个顶丝松开, 现在不用松紧,这个螺丝就是调抬高低的啊,松这个螺丝就降低, 调好了之后给他一顶就完活了啊。就是那么多,你到时候调的话找个水平放上就行了。呃,一般拿个铁的尺子,然后立在上面,这样追着调完这一步之后,咱们的所有调节部分就完成了,然后准备笔和本记号笔卷尺,咱们进入加工环节开始。
 06:08查看AI文稿AI文稿
下一步你点送管升降,把这个管送到这个顶弯前面,咱们调这块。 对, 送来之后,下一步调这个开关,这个管和这个模具的缝的话,一般咱们调到个两毫米左右,现在有点大了啊,这时候调的时候呢,把这个开关 松开,松开之后把它往前调一点,然后你这个点这个顶端回零,它就可以重新定位了。然后这个开关的话呢,它现在这块你看见没?嗯, 是不是不稳定?这就会导致你的数据不稳,咱把它拆下来换一个新的,这应该是物流给它压偏了,到时候把它拧正了,你能用没有坏。但是现在这个偏了之后呢,就会造成不稳定,不稳定后期的加工就会出现问题这些细节。把它拧下来之后换一个,咱们里边有备用。 顶完回零之后呢,重新找开关,这个间隙还大,看见没?把这个开关这个螺丝松开,往前调一点,让它根管的基本有个一毫米左右的缝,就刚好。这样。有时候你后续的加工。 对,往前固定,先不要拧死,固定一下顶半回零点一下,看看它的间隙是不是合适,合适了再固定。 现在有点靠前了,没有缝了是吧?把它再往后来一点, 好, 能看见缝是吧?稍微有一点,嗯,没有。再往后来一点, 有两三米啊,两三毫米,这个就行,然后把它固定好就行,这个开关一旦调好了,终身都不动了。嗯,如果动了之后呢,你的数据呢?就会根据它发生变化, 顶棚回零再点一下, 行,可以,这个这个开关到时候就可以调,它就完了。嗯, 顶端回零点一下 点, 行,就这样吧。这个调完之后呢,下一步就是高低, 这个轮子和这个轮子他是他往上一顶,这个轮子是受力的轮,对吧?这个轮子如果说跟这个轮子他高于他的话,他不平,他这个材料就会慢慢的往上跑,相反的话就是往下跑,他的调整方法呢?这个螺丝松开 把它提起来之后,这个下边是可以垫那个垫片,往下边垫的垫片就把它垫高了,然后一拧,哎,他就高了, 然后把那个垫片撤下来呢,他就变矮了,通过垫片的高低来调整他的高低,这个能理解吧? 第二是他的斜度,斜度的话你这个模具拆下来之后,这不这是个座吗?这座上一共是五个螺丝,这五个螺丝松开之后呢,这个座上可以在前后左右垫铁片,你垫上铁片之后呢,他可以修正他的斜度, 能理解吧?啊?这个根据你现场出来的效果能达到最平为标准。你现在目前是盘管,盘管这个行业最忌讳是啥?他挖出来不平, 咱们第一步把它校正平了。第二步这个管出来之后的话,你还要做个平台,你拿人工扶着他之后的话,一会高一会矮的,他就不好控制了。你有一个平台,这个管出来之后呢,就从平台上走, 哎,这种出来的是相对比较稳定的,后期你要是做这个蚊香盘的话,他也要求比较高啊,就是你那个平台肯定要做了,做蚊香盘那卷他要慢慢往上来,他是先卷一个最小的圈, 然后慢慢的往大圈卷,卷的过程中的话,这个螺丝可以有,然后 这个螺丝,这个螺丝,这个螺丝,这个螺丝如果说影响它的话都可以拆掉,这个盖都可以不要了啊,只要你盘圈这上面影响的地方全都扫平,它回头后边的话,你回头一定做个架子, 那然后拖出管,前面是平台,这样的话从进到出都是平的,它的效果就能达到一个理想的效果。平台就按照这个这个频率, 按照这个管出来的平度就是这个管,因为你这个尺寸是不一样的,这个管肯定它的高度也不一样,你这个平台还得根据它的高度还可以高低进行浮动。是这样的,这个前后调完之后呢,把这个管往回退的开关以后,咱们这个速度调节部分就完成了,下一步进入加工环节, 下一步准备笔和本记号笔还有卷尺这四样,咱们进入加工环节。
 01:40查看AI文稿AI文稿
铺,对之后下一步咱们就原地修正,在低速五百的时候,他第一段会长五十,把这个,嗯,把这个六百改成五百五,改一下子六百改成五百五,对, 你就那不这大呗,你就说你扣完棚下边这个坑就就大了呗。然后这个是一根粗的情况下,第一个弯度 和第二个弯度是有区别的,他第一个弯度是从这个直腿往出顶,弯度他需要的时间长啊。第二个弯度他是从这个圆弧往出顶,弯度他需要的时间短啊,这就导致在同样的弯度的情况下, 这个腿往里,这个腿往外往外啊,咱们现在就是把这个六百,把这个六百改成六百五,哦,对,让他加五十,这样的话两个腿的弧长就一样了 啊。然后修正完了这块之后点返回,不对,我我我我,我说一下啊,你这不是,你这不是第一段,不是五百五啊?你是这个呗,腿长,腿长呗,你第二段不得在这吗?这个这是六,这个应该,这个应该六百五,这应该是在这吧?应该是真的六百五是 第一个弯度是从直腿往出顶的,对啊,第二个弯度是从圆弧往出顶的,对啊,你做那个一米的,他需要的时间长,他需要的时间短,对啊,就导致这个弧长比他的弧长长,嗯,所以说咱们这个加上五十就是跟他的弯度是一样的啊,这样式对了,这样式对, 然后返回就出来了吗?数量长度顶万块零,这个啊就行,六百四米,好,六百就是一米四米。
 02:00查看AI文稿AI文稿
机停解开往右转。哦,你,哦,你摁,机停了,对,送管正向。 好了好了啊,送过来之后再看一下这个管它那个模具的缝是多少,现在这个缝的话有个四毫米。 调的时候咱们把这个开关给它松开,松开之后啊,往前移动一点点,然后点个顶端回零,它就重新定位了。啥时候这个缝有个两毫米,一到一到两毫米之间就可以了,这种的效率快一点。这个螺丝松开不好拧,拿个钳子夹住它拧一下,我顶完回零了, 不行正好,然后把它固定死,这个开关固定好之后就是拧点开关终身都不动了,它动了之后你的数据都会跟着它发生变化。嗯, 顶包顶包回零点一下,对它钳子拧的力度够它不受力,一般的不动它跑不了, 谁知道不就那两吗?回去啊。哎呦,还真是嘞,是吧你,你找俺家就真是会吃啥嘞呀,他叫来找啊,他就这俩果子, 这个定位开关是这个开关啊,然后调好之后就不动了。架不就高低,高低的话就是这个轮子高了他就弯的管往上跑了。哦,这轮子如果偏低的话就往下跑了, 调的时候他这个螺丝松开之后,下边有那个垫片,通过垫片的高低可以调到它高低。现在出厂给你试好了,试好了,这样你就可以不动弹了,下午咱们就把管退出来,拿个笔记本记号本减尺,然后进入加工环节。
 07:38查看AI文稿AI文稿
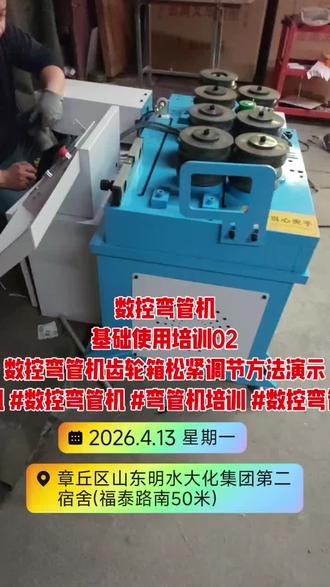
刚才几个动作会是吧?不会,这六个轮子是往前送管这个单独出弯路的,它是这么个原理,这排轮子是调不了的。这排轮子可以调,调的时候咱们把这个一共是四个螺丝松开,侧面有两个调节,螺丝也松开,松开之后这个轮子就可以前后调了。哦,咱第一步是调松紧,拿扳手,咱们把它松开,扳手在那个袋里有, 对,回头遇到不好拧的,可以拿个管缠去,对你就好。松了 这个管进来之后的话呢,他如果大的话呢,他就给你挤过来了。咱们看看观察这个管跟模具之间有没有缝,现在是有一点缝,右边,右边。嗯? 有量吗? 嗯,有一点是吧?这个还真没。嗯,然后两个人拉一下,看能拽动吗?因为你的加工半径 拽动一点拽不动吧,把这个螺丝稍微紧一点就行,那个螺丝稍微紧点,拿尺子量一下, 这个缝两边的距离是一样的,两边距离误差在一毫米之内,咱们就可以固定了。哪个缝啊?这个缝?对对对,这个还有缝,这个距离前后距离一样,说明他力不一样,如果一面紧一面松,他们尺寸是不一样的。 它这个加工行业这个松紧度啊,是最关键的一步,它的标准就是说你夹管这个力度不能太紧喽,把这管夹扁了,弯出来的一致性不好, 太松了之后呢,它也不行,它打滑弯出来的弯度也会有区别。咱们怎么调到恰到好处呢?就是说你现在齿轮箱压紧的这个螺丝是四个固定,压紧它的这两个顶丝呢,是调节它的前后位置的,调节好了之后这个螺丝母固定就可以,咱们把它松开,松开之后这个管往里走, 走到这块之后呢,如果你的管大了,他把你这个箱体就直接给你挤过去了,能理解吧?你的意思就这个地方拧着顶顶住他,把他背死就可以了。背死是最后一步,咱们现在是调的调节他的松紧,你调节他松紧的话呢?嗯, 先把这个螺丝松开,松开这个管往里走,走的话,你这个管如果大,他是不是把这个就撑开了?撑开之后,然后呢,咱们再看看这个管跟这个磨具之间有没有缝,有没有接触上的意思? 两边这个管跟这个磨具有没有缝,有没有接触上的意思?我什么没看到?没有, 有吗?这有一点点,不多有一点点。嗯,这就可以。然后呢?嗯,拿个扳手把这块稍微紧一点劲,紧一点劲。拿扳手有扳手吗?这里面对 有劲是吧?啊?有劲好可以啊。然后呢量一下这个距离是多少?这个是这样,对,螺丝这块的距离是多少? 螺丝的这块距离是六七八,你再量一下这个缝是多少。 哦。这个大是小还是大?它大的话等于就是说这边紧,嗯,小的话等于是这边松也差不多, 也差不多,差不多,然后把这块也稍微省点劲, 因为减震器这边还,这边应该松点才对。 哦,对,整好了合适,合适之后呢,咱们两个人使劲拉着管往后拽,这种管的话应该使劲拽,能带着模具拽一点,那说明他的摩擦力就可以。还有就是看他是不是打滑,如果说你使劲一拽这个管滋溜一下子出来,是不是就是打滑了,如果说使劲 使劲拽或者三个人拽都拽不动,他就是太紧了,太紧了之后弯的一次性不行,太松了之后也不行啊。咱们拉一拉试试。使劲动了一点动了一点动吗?动了我没看,要不你在前面再拔哦你在前你在前面,你要不在前面。你看不见 哦你看不见你就意味着这个事情没有啊。使劲。他这个方管为什么那么难拽?因为这个方管啊,他的摩擦面他比较大,上下也摩擦,然后左右也摩擦,就会导致你拽的力度特别大,如果说换成那种圆管的话呢, 拽下来就会很轻松一点,但他的标准是啥?就是你要是用手托的我谢谢啊。拽管的话如果说打滑了太松了不行, 如果说他动都不动太紧了那也不行,就这样的话我就把它就上死就行了是吧。调好了之后松紧度合适之后呢?这两个尺寸还要一样,比如说你前面松后面紧,或者后面松前面你会导致啥? 你这个管的受力不一样,受力不一样的话对你后边的加工也会造成影响,所以说咱们现在就是把这个调试整个的慢下来,一步一步的把它拆分开,让它把这个细节给修 好。对,正好啊。嗯,这边稍微的, 这边稍微的松点松没用,你就紧这边了。我不是他这边啊。呃,这个东西再往里点不就这个就大了啊。对对对,就可以, 这边还差点呢。 这不是越顶它的空间就越大越顶空空间越大。对啊,你这是我越往回这个空空间越小是吧。没错哦,那我就想错了, 你松开它,它回不来哦松开它,回不来,你知道吗?把管退出来,从那头再进。哦。还得再松上这杆子再进哦,还得再松上这杆子, 是吧?不用,你不是这边是合适吗?啊?你要以这块为准,他就不动了。你要以这块为准,是吧?他就得动。哦,以哪边为准?以这个为准,那他就不动了,就不动了。嗯,这个误差在一毫米之内,不用管,超过一毫米再调。因为测量的时候 我以为他非得卡着那个来呢。嗯,行,就多少差,差半个米吧。 对,然后把它顶上,它把螺丝备备上劲拧紧,这个顶好了之后再把这四个固定螺丝给它压紧,就调好了。对,拧紧就行。
 00:45查看AI文稿AI文稿
对,一开机的时候显示中文,这是 qq 语言,韩国的。咱不管,他默认的是中文,点屏幕就行,点屏幕就行。送管正向是正转啊,送管反向是反转啊, 顶班正向是顶班往前跑啊。对,顶班反向,顶班往后退。对,顶班回零是找这个开关回到零位啊,这种回到零。对, 然后你先独立操作一下这几个动作,会了,咱们马上进行开始选择。名家服务到家,山东济南大鹏车架加工厂调试行程中,关注车架加工加工装备研发制造服务,私人订制,感谢你的支持!
 12:47查看AI文稿AI文稿
从这开始这个直腿是多长啊? 你,你这个得是这手机都一样,都一样,都一样,都一样啊。 到黑印那块长度是多少?这块吗?对,一块六幺六六零。幺六六零。啊,对,这个数据咱记下了吗?得记啊,一会按照这个来,你拿尺量,我来记,以内厚 幺六六零。对,然后再量一下这个外弧长是多少?外打外,外打外贴着它的外边。对对对, 从这黑印到这黑印结束应该是六百。你等会,你等会,你那边没电啊。你等会,你先先量一下这一米六十六,先到哪画画,找黑笔画个印。 这黑印是幺六六吗? 这属于是六百五呗,到不了六百五,到底到这黑印这个边。这点。对,没事,你画吧,这会六百四,你画六百四,这也行? 对,就三段就行,他这个只要是知道第一个腿,第二个弧长就行。 他这弧长,这谁给设计那么短,六百才 一般。像这种管啊,他这种弯都是八百一千一千二,太短了。弧长 这个也也得量一下弧吧。这个不用量,这个就输材料总长了,咱们就三段,现在就可以输了。 他这个弧长六百的速度提不上去。打开程序编辑第一个图形就行,不一样,一键清零。第一个不是一千六百六吗?嗯,一千六百六,第二个是六百六百四。六百四 下步就是管的总长,管不超过八米,输八千米的管,输长了没事,就是最走完为止的意思。第一个弯度就是指这个六百四的弯度了。嗯,这个机器咱们先输个直线段,嗯,输个直线段也是幺六六零,输四十五是四十八,四十, 这是第一个弯度,第二个弯度是带点弯,带点弯,有线输一个五, 这是三段的长度,第一和第二是实际长度,最后一段是管的总长,梳长了没事别梳短了就行了,省得你算了。第一个四十八指着它的弯度,五是指着这个弯度, 然后换个形状的话会更容易。看的话,是不是看一下以前那个时候基本上就差不多呀?也可以,咱们就是模拟一下嘛,你,你去找去,这这 长度就是刚才量了三个长度啊。四十八是指的这个弧长的弯度,五是指的这个弯度 下部就是速度,速度的话你是想不要太快是吧?嗯,两千转也行,中等也行,两千是吧,那就两千,就是能保证精确就行啊。两千中速是一千五, 低速是一千三,两千一千五,一千三,这是高中低速,然后点个速度统一设定,他就都有了。然后顶弯速度这块是两千三是最快的,这个终身不变了,提前减速是二百。 说完了这块之后的话呢?嗯,拿手机拍照片,感觉超会了。之后呢,咱们再往下推进, 开始这个输入是锻炼你比较这个核心的地方。在低速一千三的时候,他的第一段会长, 他的原因是啥?就是说你顶弯往前顶的速度是固定不断不变的,他往前送的速度的快慢决定你第一段会长多少。在一千三的时候他会长一个两百左右,咱把这个一千六百六提前减去二百,改成一千四百六改下来, 这个改完之后的话,不需要他自己就自己就加了。输完之后点返回确认返回这块有个反向退管吗?就是把管往后退就行, 这个管得彻底出来,因为这个管他翻过来用,回头你得看看这个管你是怎么用的。他这个管是啥? 他这个管是一般的改管,改出来是一头大一头小,你要考虑什么呢?就说你现场干活方便是啥? 你入地往地上走,直接就焊那个地脚了是吧?嗯,然后你上面那块是需要往管里插的。嗯,那也是大,一般你看这个口,哪个口大的话,你把它甩在后边,用于你后面对插方便, 哪个口小呢?你就先进,这能理解吧,来回压管的时候挑一口呗。你得挑,要不你回头你小口的,你你那啥对插的话,那你现场可就费了劲了。现在看一下管的大小,然后找加工管,咱们可以弯一根试试。嗯, 这口行,这口行的话,这个管它是有焊缝的,你看没?嗯,这个焊缝是朝上朝下,一般的都朝下,它的原则是啥?就是个焊缝,它比一般的管,因为它焊过,它硬度高一点,它朝下之后它有支撑力,不容易不容易朝下弯。因为你没有平台, 加工之前需要点清零,因为你这管从里边前后走完了点一下,每次你管走完之前都得点一下, 然后他这个管你看他就续错位置了,你这直接就把机器就撞错。你管是从下边放,放上面的。对,这个问题不行,就拿个把这个上面拿个东西给他挡住啊,要不你能出现新问题。 这块不是上管速三百吗?把那个三百改成一千三,和你的低速同步啊,然后点运行就好了,前面扶一下,后面不用扶,前面扶就行, 然后跟这个样品比比,然后拿记号笔写上这个是四十八,四十八, 这个上面咱们输的是几是六还是几?五五,写上五。 他这个对比的时候啊,他有两个对比,因为你有两个弯度,你现在比的其实是啥?比的是这个慢弧的大小是不合适,能理解吧?嗯,对比的方式教你一下,就说你这个管后边都不用管,一个手掐住这块,一个手掐住那头, 这后边你看这块是不是都得顺过去。没事,一会不用,你就看这五行不行。这个现在对比的就是这个五是大是小。可以可以的话咱就不动了。下一步咱们看这块 这块四十八,四十八的话,他需要把这个管摆到这个位置,他就差的非常多了。这种情况的话应该得照着 输个六十八加上二十,先看看它的效果,然后同时的话你拿尺子量一下这个腿是不是短了,因为你短了多少?后边会长嘛,对吧?你量一下腿是不是短了?短多少咱们要从长度一上加多少加多少。对, 这个位置吧, 这个就是点位, 没事,你量量短多少加多少就行。一米五,然后那个是多少?十六一米六,这是幺六六零,长度一加一百六加一百六。嗯嗯嗯。深度一加上二十 加一百六,幺五幺六二零。对,短多少加多少, 这个不用动,那个不动,四十八加上二十,改成六十八, 别的没啥了。对,返回就行了。确认返回还有个问题,现在你看这个,这个数是减五,他没退回,他没退回的原因是现在这个开关 现在说太阳光已经照成,已经失灵了。嗯,你说挡一下,要不他就亮了。嗯,你看 太阳光一挡他他就亮了,亮了之后就会出现这个长度不准确了,他从管他一转就开始起长,顶完就不退了,现在需要挡一下阳光。拿个纸板,啥东西挡在上面,在这站这么样行不行?那你不能动,哈哈,那地方就站着不动,站着不动,站不动你就清零 长度、数量,顶上回零,再进去这三个都都全清零。对,因为他没退回,你看顶上清零。对,然后运行,然后看一下焊口是不合适那个,还有就是你这个管是不是小口先进, 完事就运行呗。对,前面扶,后面不用扶, 他完事的情况下我可以闪开 往前拽一下,那块那个弯也没对好,再往前去点。 对,看看长了多少,长多少就需要剪多少,然后这会给他剪多少得了 一百一啊? 对,长度一减一百一,还有就是这个六十八还不够,还得需要加,按照刚才的比例的话,六十八得改成个,改成个七十 一百一幺五幺零。对, 这会这会加俩够不俩?肯定不够,照着六个数左右加六个啊,五到六,六十八,六十八,七十四,对。
 04:02查看AI文稿AI文稿
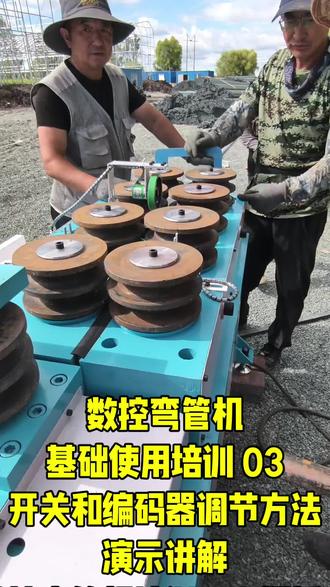
这俩他的功能是调节,他只要调节好了就可以了。紧的话是这五个紧,他他是这功能。对对对,调完了松紧,把它放地上去,没事,用不上了,搬出来放地上去。对,下步就是调这个, 这个轮子他是记长度的,你这个管跑了多长,由他来记长。他的调节标准就是说你要横平竖直,不能打的斜, 横平出直,然后还有使劲把它往下降,给它压紧,压紧的话把那个螺丝都固定好,这螺丝不好拧的话把它抬到最高处,这样的话好拧,拿钳子夹住它的拧松一下。先调正了之后啊,然后再拧固定。 顶不顶上一下是不是也没问题?没问题,就是你怎么得劲就往高头来就行,主要目的就把它拧紧了,别让它打滑。哎,你要不得劲往高头来就行。对, 这下面也得拧,要他一转过来,他一斜就撞坏了。往前推点,我往前砸点。 这紧完之后啊,要测试他的松紧。怎么测试啊?他这个管往里走的过程中,他会撞这个轮子,模拟他的这个状态,就是这样, 使劲的往上抬,他看他有没有打滑的迹象。他这种来回摆动,不打滑,这个松紧就可以了。嗯,他如果过紧了之后,他要过松了之后会打滑。嗯, 就达到这个状态就行。横平竖直压紧,他固定好了,然后不打滑。跳完这个之后把手都拿开,别夹手啊,把管送到这个位置,往前送。送管等一下。注意手,注意手啊, 注意手,注意别夹手啊,小心点手吧。那你跟我玩啥呢?这个大晚上的放这去。好了好了,下部调这个对射开关,这个是对射开关,这个是发射端得得往上跟他对阵吧。这块不有个点吗?你看见没? 你不用挡他,这不有些点吗?这个点他就是发射短,按这个点照到管的中间,然后把它一固定就调好了。先把它固定好来,这个远近没有吧?他照的远,没事,把它固定好,使劲拧紧。哎,老哥 今天干了,下午调完之后呢?送管反向,把管反向啊,下午就走不了。对,把管往后退来了吗? 我寻思你今天来了,这个调好了,不动了,然后调这个开关,让刚才那个点照到他的正中间就调好了。是啊,后来开点整他的太阳光,一打的话,一打的话不太明显,拿这个挡一挡,你就能看见那个光在哪了, 关在那呢是吧?在这呢,对他,他俩得,他要他斜了,可以螺丝松开往左右摆,他是对射,要对对正了,对不正?不行,有扳手, 每次这个手挨住磨具去调的时候把这个盖扣住啊,要不就断电,这样安全,防止意外发生。稍微一点点就行。你找东西照着身上 对正了是吧?这东西是是不是瞅一眼他这个对正了之后啊?正好这不在这呢吗?啊,这调好了,我感觉每个人都看一眼。嗯,这个很关键,好多他们都不会。
 07:23查看AI文稿AI文稿
这个管他有焊缝的,你看见没?焊缝几乎都朝下还不行吗?就说你朝下也好,朝上也好,都不要紧,你统一一个方向啊,你看你怎么放好看,比如说你那个,呃,朝上好看,那你能瞅见啊,你就多朝上,如果朝里呢?等于是你架子的下边。 哦哦哦,朝朝这个里头,对,也就说我别管怎么放这个宽缝,如果我要都朝上,我全部,我朝上都朝左。他这个管的规律就是说你可以拿卡尺卡,哦,你这个宽度和这个宽度不一样, 我一般我就让他都朝下,对,朝下等于是个字,朝上。不是,这不有天津赵丽达这字,按说的话是朝侧面还是 哦?都可以,就是你无所谓,就是因为这个管它的外径不一样,外径不一样就会导致它弯出来,尺寸不一样,那咱朝下对,你都朝一个方向就行, 这个的话就顶的太长了,是吧?这个是深度深了,深度深了啊,深度深了,深度深了,就是说把深度减少进去啊,深度就是调整它的角度, 深度深等于他的角度往里,深度浅的就往外在弧长一样的。还有就是这个腿的两个腿长不一样,对,哪个是先出,哪个是后出,咱们需要把这腿的长度再调整一下,拿尺子量量两个腿哪个长哪个短,长多少短多少。他定四百的原因是因为咱们的低速快,低速快的意思就是说你这个顶完往前顶的时候,他送料的速度快, 这时候就导致它长了,长了之后呢,咱们把它长出来的减去就可以了。你现在量的是前面和比后边长了一百二,咱们等于长度一减去六十就行了, 减去长出来的一半,把这个第一个四百减,减六十。啊。对,把长度一的四百改成三百四就修过来了。 然后深度第二步修正弯度。弯度的话你拿记号笔写上深度,这样的话对你会有概念。我这个深度多少?这个深度多少?这个深度多少?哎,有了深度之后呢?你就知道他到底是多少。你有概念了,拿记号笔写。有记号笔吗?有写在上面啊, 这个你是这两边都是七十、七、十六点二是吧?嗯,那你写上七十六点二,这样的话你就会有印象。哎,我加工这个弯度的效果是七十六点二,中间这个弯度是十几,十三点几是吧?十三点三点三 啊,十三点几哦, 十三点五哈。然后下午拿尺子量一下这个距离是多少?就这个距离够不够?这个距离是这个十三点五控制的。 哦,这个对,这个距离如果小了,就等于把十三点五得减,这个距离如果大了得增加,是小还是大?我正常,我要一米一宽,一米一宽,咱们看书的数据对不对?好, 你中间输的这是七百二,七百二是不是?是那个数不对, 那你中间短了多少?这个七百二得加多少?哦,七百二这个管管子,那也得加,是吧?管材,你看你的情况, 你现在短多少距离?上九十三、九十三、九十三、七十七啊, 一百七呗。啊。然后它这个弯度是直了还是弯了?圆弧, 这个泥它的弧度大不大?对,它要剪的话呢,也会变长一点,但是长的有限,因为你做产品呢,你要知道这个弯度是大是小,你一看能看出来,咱们需要调整不大,就这么大一下,那就不动了,那就把它的弧长增加就行,短多少加多少。 嗯,七百二。对,你跨度上短多少?七百二加多少,嗯,七百二加十 十,七十七是八百九。对,那就改八百九,八百九,再加二九百一吧。改成 那这样的话,如果你的管材长度不变的话,等于你的长度一,等于得从两个腿上找,两个腿上找的话,你现在中间加了多少?中间加多少?还得长度一才减去它的一半。 哦哦,那我是加了,是十七,我加了十九,十九,一百九等于四十二,等于是 一百九,八十五,对,长度三百四,再减八十,八百五,八十五,嗯,减吧,三百三百四,减八十五,嗯,两百五,十九是吧?对, 这就是长度上修正完了,下边就是弯度,弯度的话中间不变了,两边的七十六点二得减啊,各减去,各减去十吧,各减十,嗯,一,六十六点二。对, 好,再走一遍返回, 对数量长度顶方回零,然后点这个运行,点这个运行 好, 这是先出的。呃,然后拿记号笔把它的深度再写上, 一般的先出的,拿记号笔打个箭头,这样的话你好有印象,每次的调试和加工都做不好标记,你就会有一个记忆,这种就是经验了, 这个需要调弧长,你先把它的那个大了是吧?大了是咱们中间加,这个 加多了是吧? 先拿深度,最后把这几个深度写上,再把长度再修正一下子。
 04:45查看AI文稿AI文稿
下一步准备笔和本记号笔还有卷尺的四样,咱们进入加工环节。 下一步咱们进入加工环节,因为你们就是盘圈或者盘螺旋那种阿基米多的线,盘圈的话它的表达比较简单, 它是分两段,第一段和第二段。第一段是直段,就是从这个螺丝作为起点,这个模具的起点到达这个螺丝的起点,这个这一块它是够不着的,它必然会出现直段。 然后第一段的长度测量的话,在个一百左右,咱们可以梳短点,梳一个六十适应。第二段就是管的总长无限延长,就是你这个管,比如说是长了,你就可以梳个一百万啊,让他走完为止, 就是基本就是那么表达两段下部就是弯度,弯度就是这个顶弯,现在定好位置,在这他往前走多少作为他的定位点, 他往前面就走的多了,之后他这个圈就越小,相对来说就圈越大。咱们下一步要找数据是,嗯,找什么数据?就说拿你这个材料,把这个你所需要的数据都找到,找到之后的话呢,回头咱们就可以,嗯, 把它套上进行加工。加工前的话呢,咱们需要准备记号笔和卷尺,因为你这个材料的价值比较贵,然后你把咱们尽可能用少的材料把你的数据找一下子。 咱们下一步就是第一段直段,比如说从这个管往这块,嗯,大概在个一百, 从这个一百一的位置画个印,剩下的话每隔四百,每隔四百画一个印。画完之后呢,咱们把深度直线开始, 先画上三百吧,先画上那个三段三百, 再画上三段四百, 再画上三段五百, 再画上三段六百。 好,最后就有多少算多少,不用画了。这种管一般的你加工的圈是多大的?嗯,两米,两米,一米八,两米的。一米八到两米的那都是大圈啊。对 哦,那你加个蚊香盘,那个管跟他不一样呗。加个蚊香盘管和他不一样。哦。那咱还不能拿这管试?那你一米八到两米就就弄个都是大尺寸呗?就就是一一个弯过来,就是这样。哦,那这种圈大 这种圈大呀?一米八两米。你昨天试的这个弯度在多少?昨天我们老板试了,大概一一米九十五两米一吧。 一米九十五两米一呗。嗯嗯,深度值在多少?深度值是昨天调的。嗯, 昨天调的好像是个十、十六、十六十八左右。 那咱们画长一点,第一个直段,然后那个不变。然后呢? 呃,每过五百画个印。
 05:15查看AI文稿AI文稿
这块这块这块,这块要六米减二米,是四米。 高矮啊?高高高。你高矮的话,你告诉你,告诉那什么得了,高矮你高三米,一米的话你高高三米,五行三米,二 四米,四米,对,四米,要多你就四。呃,咱假不说,就这就这个跨四米啊?一米,六米,四米,这跨这个这块要要三米的,这块要三米,就这这块要三米。 那你这个,你这个,你这管不够长了,你看就为直弯,你这这是直,就是说直的这么个小横吧,咱可以按这公式往下套,你得看看你这个总共你这个这管多长六米?六米就六米吗?你这个你周长,要是要是多了多六米的话就不行 了,要少六米,你这都是不是他直接把整个这个算一下。 对,一般的你加工之前你先得了解需求,你跨了多少顶高多少,精钢多少用多长材料算出来之后的话你才能下料加工了。你没有这一步,你光做的话没有任何基础。对啊,你像现在你老是去去 去,哪?你这么弯弯这个跨度去拿材料,去去去,实实现实验去吧,六米的骨。那不行,你得把这个把这个那什么啊,那你让你看你那棚子干了之后才能才能去去那什么。对,行,咱咱再研究下一个第三种形式, 五段棚。哈,五段棚。五段棚的话他他的段位就不一样了,借的借的,一二三四五段棚的话,他两边是对称的,腿两圆弧是对称的,中间一个半圆,这是这种比较常见。 咱们拿这种,比如说咱们这个按照六百,这个也按照六百,这对称的这个按照六百,这个也按照六百,然后你算一下中间还有多长? 六百一米二,一米二,呃,两米两,一米二,一米二,两米四,两米四,呃,那就是六三米还是三米六呗?是不是 三百六你就写上三千六,这就是你这五段是弄不来的,那你现在不是,那你现在出来这个这个曲弯,那是这个没有准的,这个这个这个这块没有准,那这块呢?就是没有准。 现在是练你现在你就按照这个六米完以后按照这些段完,这个出来是多少?现在不知道。嗯,可以调,你现在就要练这个过程,现在就是说拿这个六米管来把这个形先练出来,练出来之后方法会了,你想做什么样的?你从地上得放样, 放完样之后你知道多长的材料了,你才能下料加工。就是先先找个这个过程,找完事就他把他这个这个 这个数字掌握了,完之后了再再调这个,调这个长度和什么一点点、一点点来,一步步来,他是对先学不会,先让你学这个,学完这个了再让你学这个这样式的啊。哎。点程序编辑,然后第一个图形一键清零, 按照这个数就行,第一段是六百,第二段是六百,第三段是六百,第四段是六百, 第五段是六百,这就是他五段的长度,能看懂吗?啊?我明白,我明白,你这是第一段六百,第二六段,第三段三千六, 完六百,完六百,是不是那意思?完这弧度就总共是六米,我这弧度就出来了,是不是那意思?啊啊啊?下步就是弯度,弯度的话这两个肩膀头的弯度是对称的。假如说,假如说,假如说我这个是 一米,我搁家了,我就写一米,对不对?嗯,写完一米了,完这个,这面也是一米,搁这写一米,对不对?完,完,中间 这个,这个这样,第二段写,写那个六百,第二段也写六百,完,中间这个是多少多少完就是对,一算完,完完就写,他就完事了,是那意思。没错,没错啊,下步就写弯度,弯度这两个是对称的,咱们写上两个六十六, 中间是个半圆,咱们输上一个二十五,这就是三个弯度,一个两个三个弯度来控制整个的棚的同形直线段。 六十六,这六十六直线段是什么玩意?六十六是这个顶弯轮子往前走六十六毫米啊,这个弯两个是对称的,中间这个是二十五,是个半圆。 这都这都是自自个的速度呗,随意调整。你现在是学这个方法啊?下步就是二十五,是这个半圆。嗯,二二十五是个尖尖高顶的顶的啊。下步是速度,高速是两千五,中速是一千五,低速是五百, 速度统一设定。这都有了,这又改了,这回就是说你得锻炼吗?所有的过程,是吧?从不变到变,你得自己都得会应对。你改,改到五百到低速,然后拿手机拍个照片清零,独立输一下,输会之后马上就开始。需要什么情况下。
 02:58查看AI文稿AI文稿
对了,就就那什么了。对,下步咱们学最难段位最多的点这个七段的啊啊,七段啊,一键清零,然后挨着抄,行第一段,这不是四百是吧?输四百就行,第二段是六百,输六百,第三段是一千七, 哥们你写钱啊啊啊,下一步是六百, 下步又是一千七,照抄就行,你只要会抄了,一般错不了,从本上自己画好,下个又是六百, 下个又是四百,这个七段的话就是他实际的提前标好的这个数据,照抄就行。下步就是弯度了,弯度的话这个棚是由五个弯度来控制它的,你看两边是对称的, 中间两个肩膀头稍平的又是对称的,中间一个尖是单独的啊,他可以通过五个这个弯度的大小来调整你整个的棚型啊,他是很灵活的啊,所以说他现在东北用这个比较多啊,咱们这两个位置的话呢,刚才咱们那个弯的是六十六,咱们稍微短点梳个四十五, 这都是对称的,两边是四十五,中间这个尖头的话,咱们这个直弯竖成四十五。我,我再问一下这直弯是是是哪一块的?这直弯直弯是指这两个腿啊啊,这两个腿是直弯的啊,腿是直的,中间都是带弯的啊啊啊,然后这两个肩膀头呢,咱们梳两个 二十,这两边是二十,中间是四十五,这两边也是四十五,咱们看看它的效果,然后高速的话输两千五,中速是一千五,低速是五百,然后速度统一设定, 然后手机拍照片,你再自己输一下,输会了之后咱们再我我我再问一下啊,你先看一下我老婆在跟前了,你再问一下我这你这个你这个四十五,是是是这个直段的这个弯,还有这两弯,这弯呗,就是这是这个弯呗。嗯,这个四十五等于二十是什么? 这个弯是这个弯的二二就这个弯的二十呗,是不是?对,就是二十,二十的弧度呗,是不是那意思?二十是他往前走二十毫米啊?他那对弧度呗,他这不有这号吗?啊?三三就对应在这个上啊,第一段是对应这个,第二段对应这个啊?这不有二吗?反正是三就对应这个啊, 四呢?他对应对应这四啊,我得对应这五,你这弧六他对应这六,你这弧要是再再稍,这弧要再稍微大点的话,你这个就就加了呗,加,加三十或者加四十呗,是不是那意思?没错,都可以。啊啊啊, 这个你拍照片独立梳一下,主要锻炼你梳,那你这个弧度不能比这个弧度大,这个弧度大就完了,他现在就是教咱这个程序,完,等以后了,咱咱咱再再整什么咱咱咱再调了,就那样式。对,你先拍照片,你先练练手,行,好了。
14数控弯管机 03:46查看AI文稿AI文稿
啊,能行,我得跟你说,我得跟你说说这个,这个手机来啊,你。啊,那可好。哎,你说这个,你设备上以前有程序,咱按照那个做就行,我给你写出来了啊, 你不用往上写,你就知道你上面长度一样,就因为你那深度不一样啊,深度微调一下就完了。我这个前面吧,啊,要是机器上设置的是十公分,但是我那个机器啊,嗯,要有二十公分的那个跑 啊,没事,咱们正常输就行,你看啊,这节跑三十,三十就三十了,三十然后开始拐弯啊, 行程是就是七百对七百,拐弯之后中间又隔了二百,嗯,然后又又拐了一个八百啊,没了 啊,行,那往输就行,这个跟你的书法一样,我知道一模一样就行,咱们从这输就行来,跟你那个书法是一样的,打开重序编辑啊,然后第一个图形 一切清零。不是不是不是,你就一边返回一下,我看下你这东西 成这样。对,第一个就行,我应该是这个啊,都一样的,那你点这个,点这个都是这时候,那可以出就行了,然后你是从头往下出的是吧?我是,嗯,第一段你实际长度是三百是吧?对,你单先来个三百,行,第二段是多少? 第二百,不是,第二百是七百啊,那你出七百一样的,第三个多少?二二百,二百,出二百,第三个八百,八百,再往后面了,没有了,这后面你随便加就可以了,六千就完了啊。对,然后你第一个弯度是多少?我那个深度跟你的不一样,我那个深度才二十六七啊,那就四十七。 嗯,那个应该调到我看这深度。嗯,这个第二就直的了吧, 第二个,对,直直的啊,第二个直直的就零,在下一个八百,下边是弯度,给他这个减一个。是应该是,你看一下咱调那个,他那个也不是多少分,他,他不是根据这个自己那个的吗? 二十六,二十七,两个都是二十六啊,那都是七,这不不合适,咱再改啊,再改,这输完了,输完了之后速度三千, 你把你的机器调到你那个最快速度,你不用担心,我的操作就是好。我知道他这个弧长太短,你看见没?你这三百、七百、二百,那个短,那个慢,对,这个你快不了,这个咱们比如说你就一千,一千有点慢了。呃,你开始慢,后边长就行,后边快, 高速一千,中速一千,低速一千就完了。然后呢?速度统一设定,然后单独改。改哪呢?改这后边这个啊,你就这个八百也可以快点。八百,比如说是三千 啊,不是你这个,不是你,你这个刚才在没有手动走的时候,那个速度是多少?没事,你就按照正常加工就行了。不是你这个以后我要是再给你提升速度的时候,你这弧度那个深度就有影响了。 那个你,你先把这个做完了,你再研究后边来。你现在这前面这个三百、七百、二百,这个护肠太短啊,一千跑,后边这个八百,还有六千这块长,你就按照三千跑,对吧?三千、两千, 三千、两千,一千,低速都是一千,后边这个高速的话改成三千两千,顶弯这块最快是两千三,这个终身不变, 提前减速二百,这就可以了。嗯,输完之后拿手机拍个照片,嗯,一切清零,照着照片,每个人都独立输一下,输会之后我还得输。不是?不是。那我看一下。
 01:07查看AI文稿AI文稿
哎,好点,哎,对,扶平 好,立起来要这个型的。对,这一米的啊,你量一下这多少?这腿六百还六百啊? 要这个型的,这个六百。瞅点多。你不就小?你就要这型有啥用?你就说这型,这型草高五十,六百五,这个草不对啊,六百五, 比如说你先出的长了一百,长度一减去五十就五十,就给他两边一边长了,就那么概念。然后这个你要没用,你就那么着吧,再做下一个七段的。


