内六角怎么车出来的
m 八的内六角螺丝在车窗也可以加工,除了螺纹以外,内六角是怎么加工出来的呢? 那么今天这期视频就给大家看一下。车窗上用土办法加工一个内六角出来,首先要采用一段四十五号钢的材料,把外圆车道相应的尺寸,再把螺纹一端的外径加工到七点九的尺寸, 内六角外圆尺寸按国标尺寸来加工,当外圆所有尺寸加工到位的时候,再用 m 八乘一点二五的原板压把螺纹直接加工到位, 然后再按螺丝的长度四十五长割断。接下来要加工的是一个内六角的过程,加工内六角 之前,再用四十五度刀把这个面劈平,再用四十五度车刀中间车一个中心出来,外角倒一个,一层四十五度就可以了。现在再找一只快六点一的钻头,孔径有效深度撞个七八个毫米就差不多了。 既然是内六角空口,必须要倒一个四十五度出来,这样主要是方便冲内六角的时候容易冲进去。 大家看一下,这是现切割割出来的一个六角棒,为了这根六角棒能达到一 定的硬度,再用氧气烧红,最后再把烧红的六角棒放入盐水当中,这样就可以有效增加这根六角棒的硬度了。如果不这样处理一下,那六角是没有办法冲进去的。 最后再把这根六角棒的斜边磨斜一点,主要的目的就是让这根六角棒他有锋利性, 如果此面不磨一下,冲进去很难拔出来,所以说这点是很关键的,下次如果你们遇到这样飞镖的螺丝,也可以尝试这样做一个,目前六角棒的面已经磨锋利了, 咱们就一起来看看冲六角的效果吧。今天冲内六角这个土办法全靠尾奏摇进去, 不过还好内六角不是很大,六个毫米的内六角,要是大一点的内六角,这种办法肯定行不通, 因为内六角越大阻力就越大。目前今天这个办法针对小的内六角还是不错的,大一点的内六角我建议大家不要使用。好了,今天加工内六角的视频就给大家分享到这吧, 如果大家觉得此视频对大家有帮助,还望大家多多支持。好了,今天的视频就到这吧,再见!
粉丝13.8万获赞123.2万
相关视频
 02:15查看AI文稿AI文稿
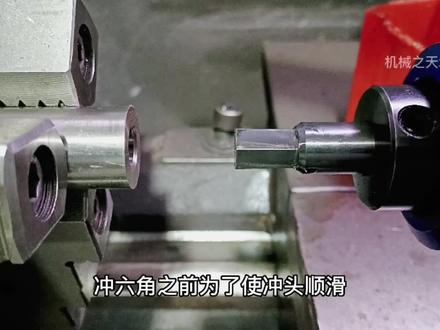
这是一个十二内流角的冲头,大家好,今天我就给大家看一下,在车床上加工一个内流角出来,首先把这个六角冲头固定在这个工具上,用这个六个毫米的内流角拧紧 螺丝,拧紧之后,那么接下来今天要冲一个不锈钢的内六角,这里面是一个轴承结构,机场旋转,同时也带动了冲头旋转,然后就冲压进去了。冲六角之前为了使冲头顺滑,最好加一点机油, 这样还可以维护冲头的使用寿命。那么接下来我就冲给大家看一下吧, 很多人有点不明白,为什么转速要开的这么高,目前我只是开了五百转,其实还可以再快一点, 这其中是什么样一个原理,其实我也不是很明白,不知道有没有同行可以解释一下的吗?评论区留言告诉我, 大家现在来看一下三零四的内六角,一分多钟就冲好一个了,你们觉得在车床上加工这样的内六角是不是很方便呢?好了,今天的视频就给大家分享到这吧,再见!
2937机械之天地 01:01查看AI文稿AI文稿
就这么看似软绵绵的一怼,像切豆腐一样挤进实心钢块里,竟然直接给整个制造工程界省下了上亿美元的成本。你可能不知道,在工业制造里,用钻头打个圆孔那叫小菜一碟,但如果你想在金属里搞出一个四方形、六边形的孔洞,问题就出现了。 常规方法费时费力,成本还高的离谱。直到这门叫旋转拉削的绝技横空出世。首先在弓箭中心钻一个较小的圆形导向孔, 接下来,主角登场。注意看这把六角刀头,他可不是像普通钻头那样傻乎乎的转圈,他的刀头其实有一个极其微小,大约一度左右的倾斜, 这就导致他在旋转的时候走的是一种偏心轨道,每次只有刀尖上的一个小小的角在跟金属发生接触,他就像削苹果皮一样,一圈一圈,一点一点的把内壁的金属给啃下来。 所以啊,你看着他像是温柔的按压进去了,其实是工程师用顶级的智慧,把原本需要大力出奇迹的整体冲压,变成了四两拨千斤的连续局部切削。
1.6万知识「老炮儿」 01:09查看AI文稿AI文稿
今天充一个内六角,这个充头大小都有规格的,你要什么样的就买,直接买就可以了。这是一个主体, 他前面其实原理是硬挤进去的,他是跟这个转速同样同步转。今天做一个铝件底径的话,就是跟冲头大小差不多,如果是三零四的话,应该要把他车稍微大一点,不然冲起来有点吃力。他是应急挤进去的,只要把中心对好,先 冲好之后用这个钻头跟他空着一下,这个内空刀就是给他空着一刀,不要怕,他边上有这个毛是挂在里面的, 重新做一次的话,他就把这个毛刺给他吃掉。
1190数控韦工 01:18查看AI文稿AI文稿
数控车床怎么加工内六角孔?先对其进行钻孔,孔的大小是六角的内切圆, 钻完孔之后要给孔口做倒角。 以上准备工作做好之后开始冲压内六角。这里使用的刀具是特殊定制的煮轴,转速不要超过旋转转饼能够承担的转速。 它适合加工包庇零件。空口盲口,即无退刀槽的内孔四方六角多边形成型加工。 他淘汰了大型镇压机 和油压设备,以及一大批昂贵的、效率低下的电脉冲等设备,无需制作冲模电极工装,大幅度减少了辅助成本, 只需一道工具加工成型,减少了工具,提高了加工精度,大弧度的降低加工时间,质量稳定可靠,适合薄币加工效率大大提高,通用更强。
405伊兹德 02:01查看AI文稿AI文稿
大家好,这是十二内六角的冲头,今天我给大家看一下内六角是怎么冲出来的, 我现在夹一个产品上去试,给大家看一下这个底孔,目前我车到十二点一做大了零点一,如果是零位的话冲不进去的,转速开了五百转,目前我是放在普车六幺四零加工的, 内六角深度十七升,冲这么一个内六角要一分多钟,且尾做的阻力非常大,只能一点点摇进去,这个活相当的不好干。如果是给你们做的话,你们是不是也像我这样加工呢?还有没有其他的办法可以加工 给大家看一下。现在已经充好了,总共花了一分四十三秒,材料是三零四的, 冲出来的粗糙度还是不错的,唯一一点的就是速度太慢了。好了,今天视频就给大家分享到这吧,再见。
26机械加工中心 02:01查看AI文稿AI文稿
大家好,这是十二内六角的寸头,今天我给大家看一下内六角是怎么冲出来的, 我现在夹一个产品上去试,给大家看一下这个底孔,目前我车到十二点一做大了零点一,如果是零位的话,充不进去的,转速开了五百转,目前我是放在普车六幺四零加工的, 内六角深度十七升,冲这么一个内六角要一分多钟,纤维做的阻力非常大,只能一点点摇进去,这个活相当的不好干。如果是给你们做的话,你们是不是也像我这样加工呢?还有没有其他的办法可以加工 给大家看一下。现在已经充好了,总共花了一分四十三秒, 材料是三零四的,冲出来的粗糙度还是不错的,唯一一点的就是速度太慢了。好了,今天视频就给大家分享到这吧,再见。
2.6万机械之天地 00:26
 00:25查看AI文稿AI文稿
今天带大家解锁如何用汤孔程序就能加工出标标准准的六角孔,注意看,在一千两百转的高速下,每转进给零点三,直接一秒一个六角孔,拐角二能做到零点二不止那六角,常见的方孔、第一型孔、腰型孔、 剑槽也都能做,都是钻好底孔,一刀成型。刀柄的优势还不止这些,由于这款刀柄加工时只沿轴向走刀对机床的伤害能降到最低,切削平稳。大家觉得这款刀柄怎么样?有感兴趣的朋友欢迎在评论区交流。
 00:39


