模具激光晒纹制作全过程
粉丝448获赞389
相关视频
 00:56查看AI文稿AI文稿
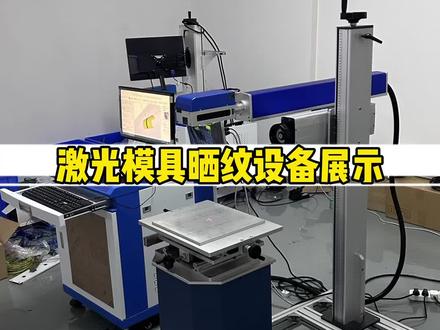
这是专门用于模具晒纹的分体式激光设备,演示在模具钢上加工拉丝纹的过程。安正件校正的雕刻范围是三百乘三百毫米。 售后的模具产品有些体积过大,当机柜操作很麻烦,更大范围的雕刻不便于移动模具。我们给分体式机柜加装了移动滑台和电子卡尺,可以确保更大范围激光模具晒纹的精确度,也提高了机柜的承重上限和加工范围上限。 基础表面处理的工艺包括喷砂、抛光、压纹、电镀、喷涂、石刻等等。拉丝也是其中一种。拉丝纹分为直纹丝和乱纹丝两种形态,最主要的作用就是表面装饰。 拉丝的单位是木,木是美国的基朗单位,指每英寸筛网上的孔眼数目五十目,等于每英寸的孔眼是五十个。每平方英寸上的孔眼是五十乘五十,等于两千五百个。目数越高,孔眼越多,拉丝的丝线也就越细。来看看打压效果。
102深圳市柏圣科技有限公司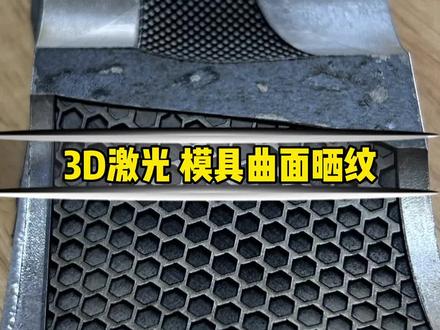 01:01查看AI文稿AI文稿
这是模具钢,形状有点怪,属于异形曲面加工区域,高低落差约十毫米,两侧曲面形状不一。视频是使用激光在曲面上深度加工纹路的演示过程,客户的要求是在模具钢两侧指定区域加工出两种不同的纹路,深度一毫米。我们工程师使用三 d 光纤激光晒纹机来进行打样。 首先解决的是曲面易行的问题,视频中的模具钢左右两侧形状不一,曲面弧度一百二十度左右,有高低落差。单次加工成型需要使用三 d 软件配合三 d 动态聚焦证件进行。首先要工程师画出模具钢的三 d 模型, 再将对应的纹路图以贴图的形式贴到模具表面,确保所有加工区域的激光术聚焦点的能量密度一致,图形法像垂直,不会变形。其次解决的是时纹深度的问题,常用的三 d 激光赛文机的纵深,也就是激光聚焦点的高低落差是从零到两 百毫米有特定需求的,可以调节或者定制镇静。所以客户的时纹深度要求相对简单,来看看打压效果。
1842深圳市柏圣科技有限公司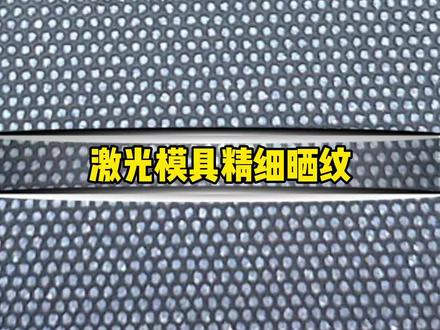 00:43查看AI文稿AI文稿
这是我们使用雅皮秒光纤脉冲激光加工模具的演示过程。客户的打烊需求是在模具表面晒出均匀排布的点状渐变纹路,点状纹路从上到下依次变大,小的零点二毫米,大的零点四六毫米。 另外点与点的间隔从宽到窄,宽度从零点三毫米到零点零六毫米过渡需要在模具表面五十二乘以六十毫米的长宽范围之内有规则的排布一万两千四百八十个圆点,深度三个丝,也就是零点零三毫米。想要以此来呈现出渐变的效果, 精度方面的要求不高,比较容易达到。不好控制的是加工深度,需要工程师对激光设备有一定程度的熟练经验。来看看打压效果。
112深圳市柏圣科技有限公司


