数控车螺纹最后一牙烂牙怎么解决
加工产品车螺纹乱压排查了半天 都没有找到问题的所在, 皮带也是好的, 后来把系统兑换一下, 我们再来车一刀看看兑换系统后果然还是数控系统设备的问题,把系统参数里面五十二号一千两百米乘一千零二十四级。
粉丝251获赞1396
相关视频
 03:28查看AI文稿AI文稿
我们今天来讲一下这个螺纹的反修啊,就是这个螺纹啊,是一个螺蛳两个的,看一下这个螺纹啊,他是 呃牙比较浅啊,我们再给他扯的深一点,然后呢,呃现在你给他装在山脚上,要打表,首先要给他打正,我们可以看一下他现在是呃 偏了,对不对啊?不正。首先第一步啊,你要把这个给他打正啊,通过我们百分表,然后呢去通过我们车子啊,轻轻的敲这个位置啊,把这个表给他打正。这第一步, 然后通过我对这个进行敲击啊,把它调到,呃,大概他这个现在摆动还有这个呃三次左右啊,我就不调了啊,你如果正常来说,呃 摆动啊,不要太大就好了啊。然后啊我们编个简单的程序 啊,呃,这是我的螺纹刀一号刀,然后 m 零三 s 一百的转速,那个低一点啊啊,前面就是一个定位,然后用 gtr 啊做这个螺纹 x 二四啊,我这个就是 m 二四的螺,就是两个的啊,这样子理论上是正好插到外表面啊。然后呢打到自动让他走一下, 我们把模式切换成自动啊,然后呢按一下这个循环启动,按一下,那么这个时候他集团肯定在移动,对吧?那么快速的按一下这个复位啊, 那么现在集团他就不走了,那不走了,他这个刀呢,他肯定是停在我们这个呃螺纹的这个位置,对不对? 能看到他应该是停在这个位置,那么然后呢,我们用手人啊去把他这个刀尖啊,要挪到他的这个螺纹槽的这个中心啊,挪到螺纹槽的中心 啊,那么在挪之前呢啊,我们把这个上面打到这个位置键,按到位置键啊,点这个相对坐标,把这个 w 给他归零,按下 w, 然后点一下起源啊,然后呢用手呢,我们给他挪到中间, 然后我现在就通过手轮啊摇这个这方向,呃,把这个刀筋,把这个螺纹的这个刀筋呐,呃,摇到的跟我们这个槽的中心,这个螺纹的这个槽啊,槽中心跟他重合了啊,然后呢看一下,我们 尝尝现在的这个数值啊,他这个 w 呢是拼那个零零九对不对?那么其实也就是说啊,我们看到程序啊达到编辑,我们把这个程序呢啊,就是在这个这这里的加个零零九,变成这三点九就好了, 好,给他变成这三零九就好了。那么这个时候呢啊,我们这个牙呢就是跟他是配套的啊,或者呢你在刀补里面啊加一个啊,这一方向加一个零零九也是可以的, 然后把程序改一下啊,转速改成我们正常的这个转速,然后呢这里是已经拼掉的,然后从二十三啊 d 到切一切,他切不到,那本来就有芽的,对不对?然后我是切到二十一点四的小件啊, 呃,你们可以按照你们的这个计算去切削,当然也可以最后一刀切两次啊,我这里就不切两次了,让他走一下。
2818丽驰教育(李校长) 00:15
 09:11查看AI文稿AI文稿
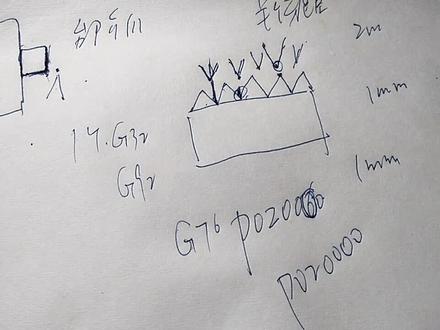
今天来讲一下如何返修螺纹。我们在车牙的时候经常会会遇到很多弓箭由于刀具损坏的原因或者其他的原因,很多悬不进去, 我们牙已经缺了,但是没悬进去,悬不进去怎么办?我们最后都要反修。反修螺纹的时候怎么反修呢?主要是要对牙, 你如果不对牙的话,他他就乱牙了,乱牙之后那这个牙就报废掉了,我们要要对牙,要对好牙,怎么对呢?就是说比方说我们这个螺纹敲完了之后, 然后我们对牙的时候肯定要要把那个刀具,比方说这样子刀具是这样的,要对准这个空隙跟这个对准了。如果是批量的牙,我们就可以采用一个方法,就是 就是先拿一个弓箭上去,然后我装甲上去,装甲上去给他车一刀螺纹,给他车纹车纹,我们我们去找那个牙头,去找牙头这个前提,他有个前提,就是说 前提是你你要底面定位,底面定位,底面定位弓箭露出来的那个长度,比方说这个是卡盘,然后我们这里是装甲的弓箭,我们要抵 面定位,就是台阶爪也可以,台阶爪,台阶爪定位也行啊,你如果以,如果以那卡盘那个这里定位也可以,反正就是以底面要定位,就是有一个固定的长度,这里 露出来的长度是每个都是固定的,你不能有的长,有的短他就不好对啊,这个方法就不好对,如果长短露出来的长短都是一致的,我们就可以 可以装甲一个弓箭上去,然后车好之后去找这个牙头去看这个牙头,这个牙头比方说这个是个弓箭,然后这个是个,这个是一个卡盘,卡盘主轴 就是卡盘的那个大圈圈,这个是个弓箭,我们假设啊,假设这个是个弓箭,然后呢?呃,我们呲牙的时候切入点牙刀的切入点,假设是这个位置,假设是这个位置,然后我们找到这个切入点了, 找到这个切入点在这个卡盘上面,然后做一个记号,你根据三爪做记号也好,根据其他自己手动做一个记号也可以,根据自己的引力做一个记号也可以,就做了这个记号之后, 比方说我做了这个记号,然后我记上之后呢,我们卡爪松开,然后去拿一个没有呃,要需要对牙的弓箭,然后放上去,你要把那个牙头啊,你可以清晰的看到 我们要车的那个那个弓箭的牙头,然后跟这个对齐就可以了,这就是对牙已经对好了,跟这个对齐, 或者说根据实际情况,你稍微根据自己的经验,然后车几个,然后稍微偏一点点,朝正确的方向稍微偏一点点,最主要是要对准这个牙头,对准之后呢,他就他就这个牙就可以一直吹下去,每一个都对准这个位置, 每个对对准这位置,他就不会再乱言了。他是什么原理呢?就是说你你的刀具走到这个, 只要这个长度是一致的,我们的转速没有发生改变,其他的切削参数没有发生改变的情况下,我们的车刀的定位点也是一样的,车刀也没有,也没有重新对刀,我们牙刀 每一次都他的切入点都是这个点,都是这个点,所以我们只要对这个点就可以了,我们先测一个新的弓箭, 然后看他的芽头在哪里,然后相应的在卡盘或者三爪的位置上做一个点,做一个参考点,然后每次都对这个点就可以了,这这是一种方法,但是呢,如果你弓箭不是不 不是批量的,只有一个,只有一个弓箭怎么办呢?怎么办?我们夹上去之后是这样子,我一般都这样,比如说外螺纹的,外螺纹的东西,呃, 然后我们夹上去,他这样子夹上去之后呢,我们转速给他打慢点,打到三四百转,我们眼睛好看的到,然后我们拿那个车刀去车一刀, 比方说我的车刀是我们看一下车刀,车一刀,然后眼睛看一下他这个刀尖呢,对应的位置是这个刚好是个崖顶,刚好是崖顶,那么怎么办呢?我们只能说往前定位点,往前 往前挪半个牙锯,半个牙锯,或者往后退半个牙锯,往后退半个牙锯都可以。 你要眼睛去看一下那个点啊,比方说是在这个位置,我们大概我们最终给他给他调到位置,都是都是这个, 都是这个刀尖对准这个牙底,然后看上去是垂直的,这样子就对好牙了,这样对好牙了。如果在牙顶的话,如果这个牙是两牙距是两毫米,那么我们就 往后退一个毫米,刀补补一个毫米就可以了,或者往前进一个毫米也可以,就是就是最终的结果是牙刀的刀头对准这个, 这个崖底跟崖底这个对齐,但是有一个先决条件,比方说我们要用的是 g 七六,当然 g 九二、 g 三二,不用考虑这个问题,因为因为我们的刀尖始终车的时候始终都是对对齐下面的,但是 g 七六不一样了,你如果是批零 零二零零六零,这个时候就不好对了,因为他是斜进刀,他是斜进一刀一刀斜进,我们这个时候要把这个六零改成零零,然后批零二零零零零,然后就这样子,就跟鸡九二是一样的。对刀这种方法就是 夹上去,就是夹上去之后,夹上去之后那个牙刀走一刀,牙刀走一刀,我们看一下那个牙刀走的位置跟牙跟跟牙底差多少, 呃,如果是差眼睛看上去差零点五,我们就往后退零点五或者往前进零点五这样子,最终的目的都是都是这个车刀,然后对准这个牙的底部, 就这个位置吧。有眼光法,第第第一个方法就是找那个找牙头啊。 第二个方法就眼睛看,他内螺纹也可以,内螺纹有时候也可以,内螺纹的话,我们先车一刀吗?牙牙在这里,我们车一刀,车一刀, 只要切到一点东西,然后看到,看到他那个,哎,这个牙的进刀点如果是在在牙顶这个位置,我们同样也是往后退半个逻辑, 如果是在这个位置看到是在这个位置车道的,然后我们往前进零点三或者零点五这样子眼睛看一下,因为车刀最好是对准这个,这里这个位置 对准这个位置牙顶就不会乱。同样的是这样的,基本上对牙嘛,就这就这就这两种方法,一个是找牙头,另一个是眼睛看一下, 找牙头是是看那个,那个牙头在卡盘当中的切入点在哪里,然后我们对牙的时候, 就对这附近的位置也不一定说一定百分之百重合,就在这个附近找一下,根据自己的经验找一下,然后就他他 不会乱牙,最少是不会乱牙。如果你把牙头搞到这个位置来,然后对应这对应这个点,那么他就乱牙了,所以说就在这附近,他至少他是不会乱牙的。 好了,这个返修螺纹就基本上就这两种方法比较简单啊,你只要知道螺纹,他比较熟悉螺纹的切削的他那个特点, 但这种特点就就基本上没有啥问题。好了,今天的视频就到这里了,谢谢大家,拜拜。
749福州阿牛 00:18查看AI文稿AI文稿
这师傅是在干嘛呢?原来这是外螺纹修复扳手,不管你的活塞杆的螺锯是两个毫米、三个毫米还是四个毫米,都有对应的板牙工具。只要把板牙装进专用的扳手里面,就可以把烂牙的螺纹修好,它而且可以根据你螺纹外面的大小可以调整,非常适合工地上临时修复使用。
261液压油缸-广州瑞格 03:06查看AI文稿AI文稿
这个牙现在是进不去吗?那我们要给他反攻。这个牙现在进不去了,进不去。 那我们来一个这个车车好能进去的。一个棒子给他扭进去。这里有条线啊,在卡房上面。卡房看这里,这里也画了一条线,第一个已经调好了, 这个线跟这个线对齐,大概对齐, 这条线跟卡房这里是一条直线。 你拍拍,继续拍。我还 第一刀,看有没有猜到 前面几刀都是抽不到的。 这个芽应该也就是差十几个丝啊。现在后面可以收到了,放心的就可以放水收。 嗯,你可以帮我拿一下, 你现在绑好了就可以了。 这没有乱摇的, 好,发走。
2524数控内撑夹具/车铣复合cnc加工 00:34查看AI文稿AI文稿
大家好,今天客户送来了一只螺纹烂牙的合适感,这个需要把原螺纹把它拆掉,然后再补焊,这个补焊呀,千万不能有夹杂,不能有气孔,还要保证它的原度,补焊冷却液后就可以上车厂加工了。 这个武汉加工啊,要特别注意车长的转速、进格量等参数,车刀也是关键,这个师傅还可以加工的很顺畅,螺纹三刀就搞定了,再用螺母试一下,这师傅的手艺看的是很过瘾,大家记得关注一下,给师傅们点个赞,谢谢!
 05:33查看AI文稿AI文稿
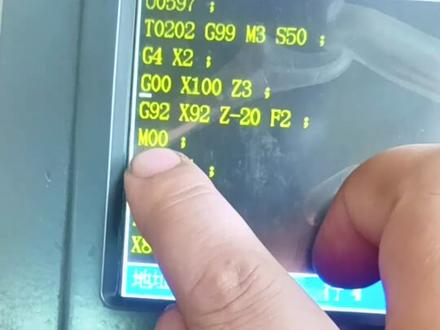
数控怎么进行修螺纹?先来看一下程序, 在程序的书写当中,这个转数要放慢一点,为什么?因为这台机器他是一个齿轮箱的一个数控啊,转数提高了以后,你按复位键,他停不下来, 接着这个循环定位做大一点。那么加工第一刀呢,是为了进行对刀的,所以我们啊在后面加上一个 m 零零, 然后既然我们进行修螺纹,那么把不必要的一些加工刀路给它省去,所以呢用刀跳断功能, m 九有 p e, 那么下面就有 n e 对应着啊,跳到这里来加工 这个刀具呢,我还没拆下来之前对好了,现在呢,我们啊 z 项也不用对了, x 轴也不用对了,那么这个六一夹上去,它这个位置肯定不对的,所以我们进行啊,只要这个刀的一个尖刀尖啊,对准这个螺纹的一个中心就可以了, 非常简单。好,那么程序我们弄好了以后,我们点击复位啊,点击制动,然后让他走,走过去,然后我们啊走过去,差不多了,我们把手放在复位这里啊,准备把它按停好, 现在转速很慢,好,走过去了,感觉要停掉的时候,我们就停掉就可以了,直接按复位停掉。好,现在停掉了,然后我们来到 首页啊,打开位置,找到相对编程,现在呢,找到了一个相对值啊,比如说 u w, 我们直接在那个啊,相对 w 这里归零就可以了,那就 w 零 再按这个取消啊,把它归零以后,然后我们点击锁麦啊,然后摇这个手手轮子慢慢摇过去就可以了,在这里呢,可能看不见,我们打开灯光啊,慢慢摇过去就可以了, 好压过去,现在差一点点啊差一点点。再往再往右边压一点,好再往前面试一下, 好再往右边摇一点。对,这个的时候要小心啊,方向键不要按错了,现在差不多看一下再往里面摇一点, 现在感觉再往,哎,现在到中心了啊啊就这样已经对好了 就这样已经对好了,然后啊退出来,手慢直直退出来,看到这个数字啊,零点三八就是 w 正零点三八啊,我们啊首先退出来再说, 记得记住这个 w 零点三八就行了 然后呢我们可以在这个 定位啊,因为他是 w 零点三八,我们可以改这个定位就可以了啊 z 啊三点三八修改,那么修改了这个以后 啊要不要去啊修改其他地方呢?我们这个转数不可能是用五十的这个转数去加工,我们把这个转数也提高啊提提高到三百五十 s 的三五零啊修改,那么其他呢就不用去改他了 啊,那么点击复位点击制度啊,然后呢关上门窗啊,新手的朋友呢啊最好把这个单段啊点一下,因为啊你要看一下他,你对的对准了没有,万一啊,发现发现问题你还可以刀补偏一点点。是这样的,但是对于我们来说这个单段是 是多余的啦啊万事俱备只差东风啊,然后点击循环启动 啊,刚才啊刀补没有进行偏移,我们刀补在因为在修螺纹啊,我们刀补再去掉一点点啊,去掉就忘记了啊 好,这个是二号刀啊,那么在找到找到二号刀的一个刀不偏移啊,在这里输入 u 负的零点一五我们就补进去,四五十就可以了啊,点击输入补进去以后,我们同样的方式啊,点击复位,点击制动啊 后就可以自动了, 现在已经加工完成了,现在就是把它把那个外径再修小一点了,现在就是 ok 了,非常简单啊。
2277小妖数控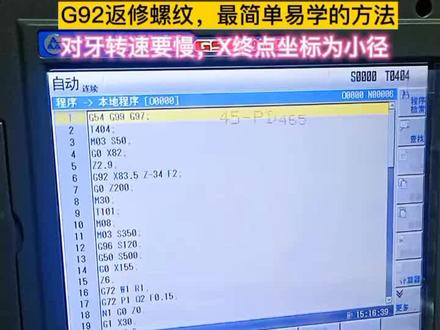 00:38查看AI文稿AI文稿
现在用鸡脚二法术螺纹,首先我们编好一段鸡脚二程序,我们通过视觉来对牙,然后通过热指方向来调整牙的进到角度,现在牙已经对好,我们把 x 坐标改回来, 然后我们调到自动模式,按启动键,然后进行螺纹返修, 现在是在返修螺丸,第一刀切的不光滑,我们第二刀可以打开切宵夜,然后把爪子调的更高一些。好,现在我们的螺丸切好了。
413CNC数控逆向编程 03:35查看AI文稿AI文稿
如何挽救一个价值三万块的零件,今天我们将采用一种很少人使用的方法来清理断裂在螺纹孔里的丝锥,我们可以看到这个零件前面的螺纹孔攻的都很好,就是到了最后一个,这里出现了问题,为了挽救这个价值不菲的零件,今天将使用放电方法,这种方法还是非常牛逼给力的,大家不要着急,慢慢观看。可以看到这是一个很大的螺纹孔,应该是一个 m 二十的大小, 这里我们先把放电工具给组装起来, 组装完成之后,我们先对孔进行深度测量,可以看到孔的深度为五十一点零四毫米,现在我们打开机器开始操作, 这里使用的这个青铜杠的直径是五毫米,现在正式开始操作。这里我们是无法一次清理所有东西,需要大概三次左右的方便操作, 现在第一次放电完成,现在进行简单的清理, 然后对不同的方向慢慢敲击, 现在对准右侧开始再次放电, 现在这个动药比第一次大很多,现在就可以稍微清理思追了, 但是这里的底部我们还是无法移除,这里还需要再进行放电一次, 第三次放电结束,这样我们就可以完全的清除断裂在里面的丝锥, 现在在对周围的 进行简单的打磨,最后再进行重新的攻螺纹, 这种方法不知道大家感觉如何?
4453源研科技 02:35查看AI文稿AI文稿
今天给大家分享的是螺纹修牙,对于要求比较高的就要螺纹,就要修一下牙,首先呢我采用的呢,比如说我这四分之三十四牙的这个牙刀呢,就是十四牙的,刚好他在修的时候, 这个螺纹刀就可以把它修成很光滑,上面摸起来呢就有一种圆弧的感觉,就有圆弧,所以在车外圆的时候啊,我一般都会留十丝给这个螺纹刀让他修掉,如果没有要求的话,我就会用 这个外圆刀,然后把这个给刮一下,小脚刮一下就算了,看一下实际操作,就这样,反拉一下就算了,如果没有专用的牙膏呢,我就会精走一下轮廓,然后就是机器六,然后这个地方 就是改大他修他两刀,要注意的时候就转速一定要跟上面一样,防止乱压。 你们看效果还是不错的啊,毛刺剃的挺干净,不知道我模仿的有没有那个到位啊。我做的是一点五的裸距,二十八乘一点五的龙人龟的收尾啊,特别的陡到这个地方,那我做的话就是 稍微长了一点,但是也不影响我用尖刀修的话是不行的,后来我就用这个割草刀修了,你看我懒得换刀吗?是吧, 我觉得刀要稍微宽一点,不然后面修了没用。看一下程序 还是挺漂亮的啊,看一下图形啊,加一个螺纹退尾啊,螺纹倒角倒多大?我都是倒看我这个倒角, 这是比龙纹的底径稍微小一点,比龙纹的底径稍微小一点。拍的不清楚 能不能看见倒角比龙纹的底径小一点,比龙纹的底径小一点啊,我是这样倒的,我不知道你们是怎么倒的, 看一下专用的牙刀啊,上面都是有圆弧的,上面都是有圆弧的,摸起来一点都不刮手。
875数控车床编程教学


