模切机前沿送纸怎么调
送至单元调整电源指示灯合上电源开关,电源指示灯亮,关闭电源开关,电源指示灯灭。 电源开关位于机器最后一个单元组电控柜内。 运行按钮, 按下该按钮,机器警示铃响,设备开始运行,再按一下设备停止运行。 前后交滚按钮, 按下 后交滚或前交滚按钮,可通过加减按钮或触摸屏调节前后交滚间隙。 按下加号,后胶滚或前胶滚间隙加大。按下减号,后胶滚或前胶滚间隙减小。在触摸屏调整电量中输入数值, 点击自动按钮即可调整后交滚或前交滚间隙。 前挡板按钮,按下该按钮。 可通过加减按钮或触摸屏调节前挡板间隙。按下加号,前挡板间隙加大。按下减号, 前挡板间隙减小。加速按钮,按下该按钮,机台运行速度加快。 减速按钮, 按下该按钮,机台运行速度减慢。左右挡板按钮,按下左挡板 或右挡板按钮,可通过加减按钮或触摸屏调节左右挡板位置。按下加号,左挡板向左或右挡板向右。按 左挡板向右 或右挡板向左。 在触摸屏调整电量中输入数值, 点击自动按钮即可调整左右挡板的位置。左右挡板同步按钮,按下左右挡板同步按钮, 可通过加减按钮或触摸屏同步调节左右挡板位置。按下加号,左右挡板分开 按下减号,左右挡板合拢,在触摸屏中输入数, 点击自动按钮即可同步调整左右挡板的位置。 点动按钮 按下该按钮,机器点动,松开后机器停止单一送直。 该按钮主要用于试机。点击该按钮送纸布,只送出一张纸板。 送纸按钮, 该按钮主要用于正式生产。点击该按钮, 机器连续送纸。 警铃按钮, 该按钮主要用于开机前提醒机器 周围人员注意安全。按下该按钮,机器警示零下。 急停按钮, 紧急情况下按下该按钮,整机停止运行。本机各单元均设有急停按钮功能相同。 触摸屏,点击左下角风机控制按钮, 该页面分别控制送至风机、印刷风机和主机。点动,风机数值越大,吸力越大, 点动数值越大,主机速度越快。点击手动控制按钮, 左侧送至按钮为手动控制,送至开关, 红色停止,绿色为手动送至状态。 连续按钮控制送至方式,红色为连续送至,绿色为隔张送至。 拍至按钮,控制左挡板拍至动作,红色停止, 绿色工作。 右侧沉积控制按钮分别控制送纸布、吸尘电机的工作, 红色为关,绿色为拍。 后挡板调整, 根据后挡板侧面控制按钮,可调整后挡板后退、前进、 上升、下降。 机台开合机组,需要打开时, 按下机组侧面向右或向左按钮,机组向右或向左移动,同时发出警报声。机组向左移动到相邻单元时,两个机组自动合拢锁紧。当两个或多个机组合拢时, 只有最左侧机组的向右向左按钮可以动作。
粉丝3848获赞1.9万
相关视频
 00:44查看AI文稿AI文稿
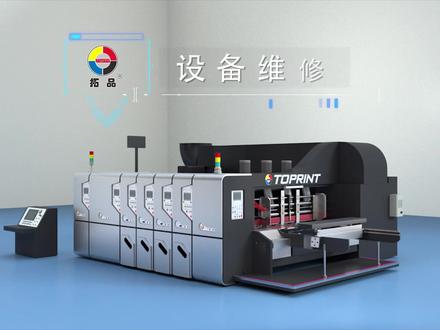
设备维修 故障一、送直走位 解决方法,一、检查封门开关,应是封门开关略小于纸板长度。 二、调整送指风机频率。点击送指步,触摸屏风机控制按钮,在送指风机中调整频率, 使纸板牢牢吸附在送至平台上。
 02:48查看AI文稿AI文稿
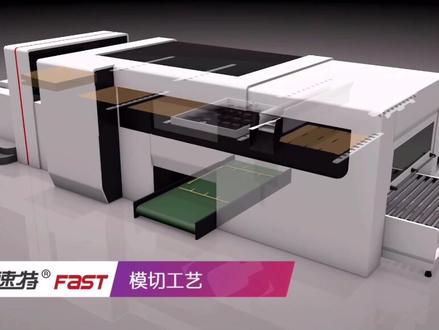
今天给大家讲一讲膜切机常见故障的排除方法。一、平压平膜切机的纸张供给主要是靠飞达的吸纸和送纸动作完结,选用书纸袋加压指轮的办法传递纸张。在书纸过程中会出现以下毛病, 一、走指不稳,需常常调理。该毛病主要是于国产膜切机而言的,因为国产膜切机多数没有选用带吸气的传送带,简单致使走指不稳。纸张定位精度不高。梳指导轮、梳指带压制毛轮、前规挡块、 侧规板块等简单磨损。在走纸之前对纸张进行敲纸、打边,并在走纸过程中加以调理,可有用处理此疑问。二、书纸不管畅导致书纸不顺利的因素有多种,主要为纸张变形,打印品外表过于润滑或由其他机械毛病导致。 一、由纸张变形导致的书纸不顺利。因为魔切加工是全部打印加工最末端的一道工序,纸张通过若干工序加工后简单发作变形,特别是通过高温高压的上光 覆膜后的纸张变形更加严重,这是飞达通常不能顺利的送纸。二、由打印品外表过于润滑导致的书纸不顺利。上光覆膜后的商品,因为其外表过于润滑, 会给书址形成必定的艰难。关于以上两种状况,有精力的操作人员会在上旨之前做好前期准备工作。 比方装纸时在纸张中加入一些木蝎子或纸卷,使纸张保持平坦。在上纸时预先进行打边、敲纸工作,或把磨切机的速度恰当下降,通常能够防止此疑问的发作。三、机械毛病导致的输纸艰难, 飞达吸嘴吸力不够,间隔只对上平面的方位不合适、规则的定位不精确等机械因素,会形成梳直过程中呈现斜章、双章、空章等毛病。只需平常做好摩切机保养工作和机械部位的调理,就会防止因为机械毛病发作的梳直艰难。三、机械故障 自动平面膜切机往往存在移动平台偏转的问题,主要是义务落入膜切位置,通常先报告移动轴感下方的切块位置, 并将移动平台旋转到上线点,监控移动平台与上镜平台之间的相对位置,以确保等距离在平台的四个角和上部静态平台之间,膜切机被夹紧的地方。四、电器故障 由于自动膜切机的中心控制由 p l c 控制,主要检测点电器开关和输出动作由 p l c 控制, 其内部程序为梯形逻辑题。因此,当出现电气故障时,维护人员要先了解梯形逻辑图,然后找出故障原因就会很简单,有问题大家可以在评论区留言或者私信我为大家解答疑问。
255浙江戴氏印刷机械有限公司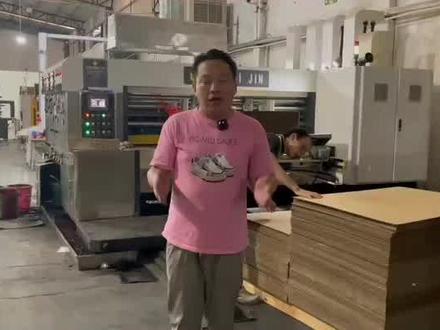 01:52查看AI文稿AI文稿
哈喽,大家好,今天我向大家来介绍我们这一款机,就是一件换单的前沿送直,两个颜色大开槽, 现在正在做货。这里是浅远种植,前面有个触摸屏,触摸屏呢就是整台机在这里调校,有一些微调,下面这里有很多按钮开关,随便微调一下就可以了,整台机调低很方便, 太熟换单这里一组浅远松子这里一组印杀,印杀不能有记忆功能, 这里一组开槽布,开槽布呢我们要把尺寸输进去,长宽高输进去,他就帮你挑好机,像这种呢, 接下来很好调演奏,每天的散单也好,大单也好,通通搞定,你看一下印刷出来的效果,很轻,对吧?很清晰了, 两个颜色印杀。那现在我们来提速,提速了,声音很近,很安静的, 你看一下速度,现在大概是八十码左右,我再往上提升一点, 现在的很快了,来看一下,而且这个速度转到这么快,机身很稳定,声音呢也是很小。那我们这款 机用的齿轮是磨齿的,所以说你开到很快的速度也没有什么关系,没有什么噪音,印出来的效果好,套设精准,放纸都放不赢。
 00:44查看AI文稿AI文稿
幺零五零的设备的飞达,这个是调前后,这个调上下,这个调上下的,这个调排水器的角度, 调右边两个,这个是调左边两个,左边两个这个是调送子性的高低,这个是调送子的送子,右边的一个,这是左边对面是调送子,这一个上下调节 本条飞达的结构,四西四送。
 01:32查看AI文稿AI文稿
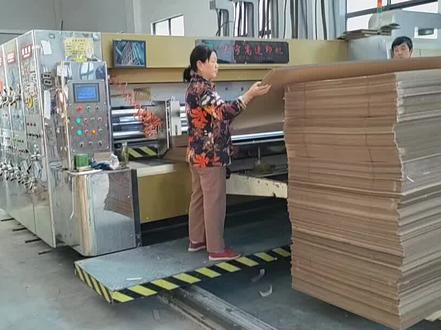
有些人不知道前沿是碰到稍微宽一点的直板,后面一定要抬起来一点,然后靠他上面推油,然后如果直板有点翘的话,这样前面他会不停的进去。 这个是四联电动调刀的,一般产量一天要过万把值的比较适合, 然后人抖动强度会低很多。后面呢是一台骏马机,然后用来省人工的, 配的有打火机、半自动定香机、半自动粘香机、 加香机和定香机呢,都是要求压线要好一点,压线如果不好的话就需要停很长时间才能正常的。 然后呢,还有一台四伏式的定向机,是留作费用,防止机器有故障的时候, 这就是一个三机场配的设备。
32合肥天宇纸箱机械 00:19
 02:55


