激光切割学到什么程度可以出师
激光是个很爽的岗位,他不管多么复杂的产品,多么复杂的异形,到了他手里总能够给你切出来,然后给人的感觉就是特别简单, 你们以后去的钣金厂里面,他可以没有数冲,转塔冲,但是他一定有激光。很多人都在纠结我到底学数控冲床好还是激光好,那我一定的答案是激光。因为自从激光切割器诞生之后,我们转塔冲床的市场份额就逐年的降低, 就比如我们厂里的 vt 三百金方圆液压动力现在放在角落里面吃灰, 所以今天我有必要给你们介绍一下八九千的激光师傅,他是如何开激光的。本期视频绝对干货,请点赞收藏!首先第一步就是我们钣金工程,把展开好的图纸考入到我们的激 光器里面,然后激光师傅进行排版编程,你们现在看到的就是激光师傅他已经编程排版好的一个东西。第二步,调整好我们的切割参数,然后进行寻编。 这个呢是我们的激光头保护镜片,随时要更换,它的作用主要是保证我们的激光头不受伤害。这个呢是我们的喷嘴,我们根据不同的板后去换成我们想要的喷嘴。现在我们的师傅走边完成,开始切割 循环启动。按好之后,我们的师傅接下来就是坐在凳子上玩手机玩到手抽筋。最后给大家看一下,这是我们控制整台激光的遥控器,他的按钮就那么多,你说学起来简不简单?我觉得超级简单,而且它的性价比不比 cnc 低。
粉丝3.0万获赞17.9万
相关视频
 02:17
 00:36查看AI文稿AI文稿
前几天发了两个视频,看到很多网友都在下面留言讨论各个工种的工资,那我今天就来单独说说开激光的工资。开激光就是三天学会,七天操机,一个月就能出师,月薪八千,轻轻松松。 因为一张板切割下来可能都要两三个小时,大部分时间都在玩手机。还有你会发现每个开激光的电脑旁边都会有个手机充电器,因为手机电量根本不够用。 总结下来就是上手快,工作轻松简单,工资还可以,所以说还干什么普工?
2741钣金工程兵 00:23查看AI文稿AI文稿
那些说开激光三天就能学会七天操机一个月出师的,这简直是危人耸听,想学精一年都难。 还有人说一张板割下来要两三个小时,大部分时间都在玩手机,月入八千轻轻松松。那些还要上下料一个人看几台机的兄弟立马站出来骂,你们觉得呢?
 00:30查看AI文稿AI文稿
工作险,激光切割还是选 cnc 加工?正常激光切割两三个月就能学会,即使你不太聪明,五六个月也能学会了。 而 cnc 出事要一两年,就算是比较简单的钣金折弯,也需要用半年以上的时间去学习才能真的学会。就公司来说,不同的地区也是有所区别,但是两个行业差距不大,你会怎么学?
 00:56查看AI文稿AI文稿
如果你想知道当光学激光, 如果只是学激光切割操作的话,一般需要一周的时间,工资有四到五千, 如果学的好的话,还是有前途的,会排版和编程的话,底薪工资有七到八千,上万都有可能。新手一般需要二三个月至半年, 如果有 cat 的基础的话,还是很容易上手的。激光切割机的危害主要有,一、眼睛容易被刺激。二、空气容易被污染,很容易吸入有害体。三、操作失误,皮肤容易被烧烫伤。 解决方法,放评论区,有什么想咨询可以留言。
357老魏搞激 00:17
 00:26查看AI文稿AI文稿
入门激光切割谨记的三件事,一、激光切割不单纯是一项体力活,不但要把基本工学扎实了,灵活运用才是硬道理。二、别看现在的你还是个只拿四五千的小学徒,再过几年你也是个懂技术的老师傅。三、开始师傅不教你的东西, 你别慌,在我这也能学到不少东西。关注岗春激光,更多专业知识都在这。
 01:45查看AI文稿AI文稿
没学历没背景就不配月入过万吗?但凡你去干我说的这些职业,这些行业的老师傅普遍都是学历不高,工作稳定且高薪,首当其冲的就是激光,简单到让我有危机感,自编自操一个月厨师开大功率的会更高。行业,薪资七千至一万二。 数控,冲床,需求量没有以前那么大了,但是说能不学就不要学了。行业,薪资六千五到九千,龙门上好料还算轻松。 七千至一万二。现切割慢,走私机加工行业天花板,他是车间为数不多有空调的岗位。薪资待遇,七千至一万三。焊工,真男人的职业较为辛苦,但是说耐不住工资高啊。薪资待遇一万至一万五。 钣金工程,除了朝九晚五坐办公室的优势,他的技术含量相比于 cc 编程就是弟弟。行业,薪资九千至一万八。折弯人不动机器 就不用啊,不要怕,折到手指也要去干。七千至一万。模具设计学习的周期太长了,画图也难,全都是曲面,考虑的东西太多了,所以薪资待遇九千至一万八。 cnc, 超级仔,全抖音最热门的职业,八千至一万一。但凡你今天找你,明天就可以上班。最后一个王炸 cnc, 五洲自编自超所有超级仔的归宿。行业,薪资一万至一万八。 plc, 没点学历和底子就算了。如果说你想学,我首先问你,你有懂不懂?电工,基础行业,薪资九千至一万五。还有飞镖,生动化,钳工,电器电火化,磨床,生产管理,手心机,数控车,数控洗 补车,补习等等等等,这些都不需要学历,但凡我说的这些岗位,你只要去学,只要去干,他的工作真的很稳定,而且全国各地都有,他是一个通用行业,所以你还需要迷茫吗?对不对?
2493钣金梁工 01:50查看AI文稿AI文稿
光鲜激光切割机新手教程。什么是断点定位?什么时候会用到现在?我按开始我开着红光的,所以他不会出警方的,放心 啊,我现在加班,加工到一半加工到一半,我现在要下班了,我要我是,所以我就按停职了,知道吧?下班了吗?然后你现在回来怎么办呢?你想继续你刚刚刚刚执行的任务,你现在怎么办? 所以就很麻烦,你不知道这功能,这功能就快很多,你就按一下这个有个断点定位,你找一下在哪里找一下? 对,你就点一下,你就会发现你切个头他就动到他之前断点的那个地方, 你可以按一下前进或者后退,按一下前进后退,看一下有什么反应,是吧?他有反应的,有反应证明你断点从未断点定位是成功的, 可以专点定位到你想进的一个地方, 问题你才可以按开始的,你看按停止你就能开始,你就只能点断点定位了。就一般你下班的时候中中间下班的时候你按的停止,你想继续就按断点定位 啊。对,因为就会快很多,就不用重新一个一个对点找了。这个是个小技巧来的,但是他有局限性的哦,比如说你重启了,重启了,然后你回原点了,你重启都要回原点的吗? 回原点之后他断一定会失效的,所以你尽量当天做完这个任务,你第二天再做的话是得不到保证的,万一这个机制被别人推过了呢?
539老魏搞激 02:08查看AI文稿AI文稿
新手上路切割厚板必备口诀,喷嘴抖动、抬高高度,焦点不够,高度来凑,抬高高度加大气压,速度不快,断面不稠。双喷一点六,厚板任你六,打好基础,亮面也有, 表情虽高但是不招风。 初中。
 00:29查看AI文稿AI文稿
有新来的徒弟抱怨激光切割师傅不教自己,师傅觉得自己多年积累的经验和技术凭什么要教给徒弟?那么该如何在师傅那学到本事呢?过来人说道,多做多看多问,多请师傅吃饭。 如果师傅不交,那就是你的问题,人情世故很重要,关系走近一点,吸烟喝水都想着点,师傅有付出就有回报。还有说交给徒弟饿死,师傅教你是情分,不交是本分,都是出来打工的,你的激光师傅怎么样?
175激光破势 00:28查看AI文稿AI文稿
光纤激光切割机适用于钣金加工、不锈钢加工、金属加工、金属制品。年轻人学激光切割有前途吗?激光切割学徒一般学要多久?如果只是学激光切割操作的话,一般需要一周的时间,如 我要学习到排版和编程参数的话,一般需要二三个月至半年。不明白去评论区关注我,下期讲讲激光切割机学徒工资待遇以及有哪些危害。
262老魏搞激 12:00查看AI文稿AI文稿
啊,下面啊我来介绍一下我们工艺设置里面的几个基本功能啊,第一个是起点啊,当我们对我们呃自动添加的引线啊不太满意的时候啊,我们可以通过我们的起点去修改一个引线的位置。第二个我们也可以啊,从外侧 图形里面啊,可以把这个引线的角度和长度啊都自己认为设定一个。 然后对于啊激光切割来说呢,它是存在一个割缝的,如果我们没有进行一个割缝补偿,就会导致我们切出来的土形的尺寸 跟实际上会有个偏差,比如说图形中的一个啊,外径二十,内径十五的一个圆环,如果没有加各方 控补糖,我们切出来这个圆环的一个啊大小就会跟实际不一致,因为它由于割缝的原因啊,我切外面这个二十的圆的时候,实际切出来的大小是小于二十的,然后切里面 十五的圆切掉以后呢,剩下的部分是比十五大的啊,因此我这个时候我假设这个割缝是零点一毫米啊,我进行补偿以后,我们可以看到啊,我 我的外膜是外扩的,然后我的内膜是内缩,这个时候呢我可以保证我的外膜切下来经过补偿以后,切下来的尺寸是二十个毫米,然后内膜切下来是十五毫米, 然后当呃我们啊遇到一些啊,比如说我们在 cad 供编好的一个图形啊,进来以后呢啊有可能导致我们这个 内外膜判断有问题,这个时候呢啊我们是需要啊去人工的去改这个内外膜的阴切氧切的啊,我们来看这个图形啊,现在比如我区区分一下内外膜,然后添加引线 啊,发现我们其实啊这个引线添加是有问题啊,它的前长度是小一点, 就相相相当于这个圆,我们被当做了一个啊外膜来处理,但实际上他这个 内膜,因此我们需要通过我们啊工艺设置里面的阴切阳切去沦为的去改变我们这个啊内外膜的类类型。 这个主要是因为我们这个现在啊我们这个供边图形啊这个外轮廓,其实是啊我们这个软件是没法把它识别成一个外模的,因此就会存在啊这类图形的内外膜判断会有点问题 啊,并且这样就 ok 了,然后我我们可以使用我们批量修改功能, 这样每一个每一个内容我们都可以看到这就是一个啊阴切的一个内膜。 然后对于啊有当我们加工一些啊,比如说一个长条形的一个啊弓箭的时候呢 啊,如果我们直接啊加工的话啊这种零件一般切割下来都会啊翘起啊,有可能会啊影响切割头控影, 因此我们会在啊这种长条形的两端。嗯,添加微联, 我们在威廉位置呢,我们 会有一段的距离是不出方的。 好,我们可以啊手动添加微联,或者是啊我们按住呃,在添加微联的时候按住那个 shift 是可以把这个微联给删除的,我们也可以用自动添加微联的方式 啊,有微量数量量啊, 对按就添加了两个 v 脸。好,当我们批量加工这种长条形的领件的时候 啊,假设我们的啊切割顺序是从下往上啊,排个序,然后啊我们起点在这里,那我就是相当 是哈每一个在长条形里面都是一个顺时针切割,那我第一个弓箭切割完以后去加工第二个的时候呢,我们发现啊,我加工到这个长边的时候,其实这个时候因为我上面这个长边已经加工过了, 所以啊会导致我在加工这个厂边的时候呢啊,我的我们的切割头啊,因为我们这个板子他这个支撑比较少,有可能会啊抖动抖起来,但是我换一种 啊,我把反向,我把我的切割方向反向,像这种当我从下往上加工的时候呢啊,我们来看这个顺序加工完,然后到第二个我加工这根长边的时候,由于这根长边没有加工,所以他对我们板 材的一个支撑相对会牢固一点,就这个时候啊,我们的整个加工顺序也是更合理的,因此我们有时候会需要啊修改这个切割方向,然后来达到一个更好的一个切割效果 啊,当然我们也可以啊统一设置这个切割方向,顺时针或者逆时针。 下面来看一下我们的啊缺口功能,当我们想要在加工弓箭的终点啊留一个缺口的时候呢,我们可以在这边啊封口这个下拉菜单, 选择缺口,然后我们可以设置一个缺口的大小啊,比如这个时候我设了一个三毫米的缺口 啊,我也想把这个缺口补上的时候呢,就封口。好,我们也可以设置一个过切,这个过切距离五十五毫米,那我们走完切到终点以后,其实会再多往前切五个毫米, 是我们过切功能,然后这个多圈呢,主要是用来我们可以把这个图形,如果是用在打标图层的时候啊,我们可以啊连续打标三次,这个加上一个打标的效果。 然后对于啊一些折弯键来说啊,我们是可以在软件里面去啊生成一个啊,由于折弯的一个四放角的, 就我们在这个啊四个角啊添加了一个释放角,这样当我们啊这个攻击力到下一道工序要去折弯的时候,就方便折弯一些啊,这个倒圆角呢,我们是可以单独的对每一个角啊进行一个倒圆角处理, 这不同于我们左左下角这个倒圆角 他是对呃可以单独对每一个角进行处理的, 然后啊我们这个冷却点呢,是啊,我们可以在 绘制一个矩形出来个影像, 我们点这个冷却点以后可以在啊这个图形的任意位置添加一个冷却点啊,当我们加工到这个点的时候呢,会停光吹气一段时间,就是会把光关掉,然后一直在里面吹气,执行一个啊冷却点延时。 好,我们按住 shift 也可以把这个冷却点给删删掉。 好,当然我们也可以自动添加冷却点啊,引路一点冷却,还有尖角冷却九十度,那这个时候其实是好,我们在引路点这个位置还有四个 九十度的角都会啊,增加了一个冷缺点,后面可以清除冷缺点。那清除冷缺点的时候 啊,我们引路点这个冷却点,是啊,没法自动清除的啊,如果要清楚要手工去清楚。 另外啊,当我们需要一个呃比较尖锐的尖角切割效果时候啊,我们是可以用我们的环切功能, 然后顺成环缺线, 像这样子,我们的啊,切割尖角的时候,我们的切割路径是会啊,和传统的方式不一样,会有个环切出去的回来的一个切割路径,这样可以保证尖角的一个切割效果啊。最后我再来说一下我们 那个停靠点的设置啊,这个啊,我们的停靠点啊,指的是啊,我们的程序零点相对于整个加工图形一个所在的位置啊,我们现在设的一次这个左下的停靠点,那就意味着 啊,我们的加工图形相对我的停靠点是一个右上方,当我们使用浮动坐标器的时候,因为我们用浮动坐标器时啊,我们切克头所在的位置就是我们的程序零点, 那这个时候啊,我要加工这个矩形,我是往机床的右上方去加工的,当我停靠点啊是在右下时候, 那这个时候啊,我的加工文件就是这个矩形,相对我的停靠点是在左上方,那我就会往当前切割头的左 左上方去加工这个矩形, 然后我们这边还有一个啊,可以 勾上排除掉背景图层在计算位置啊,这个是什么意思呢?就是啊,当我们啊,比如说有两个图形,然后有一个我们把它变成白色的背景图层,那这个时候呢啊,我们其实是根据这个圆的啊,一个 绿色图层的一个位置,一个左下,然后这个时候再去加工这个圆,如果是我们没有勾上这个选项呢,会把这个白色图层给算进去的。 然后还有一个啊,我们可以通过一个绝对位置,通过坐标指定的方式好,然后来确定停靠点一个位置,相对图形的一个位置,比如我这样点, 那更常用的其实是我们这个相对位置,我们用一个相对位置关系搭配我们的一个服装坐标系啊,可以进行一个啊,相对比较简单的一个加工。
927激光大佬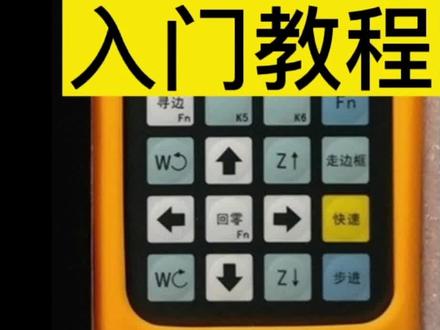 00:15查看AI文稿AI文稿
激光切割入门教程分享,开光闸红光堆到板材边缘,点走边框,红光轨迹一定压在板材内,关闭光闸点开始就可以切割了。激光入门教程每天分享,感谢点赞关注!
1360激光器维修收二手激光


