z37摇臂钻床的操作步骤
今天给大家讲解摇臂钻床操作面板各个按钮的作用,现在讲解开始,主轴启动,主轴启动,主轴停止,主轴停止,按住了是上升,横臂上升,对,横臂上升,然后松开,按住了是下降, 对啊,这个是急停,这个是转换按钮,这个是横臂,这个指的这边是横臂,这旮沓呢?松开,指着这个横臂按,松开,按住横臂松开,嗯,按住了,掐紧, 这个呢?脖子这面是单向的,主轴箱松开,嗯,这个掐紧, 脖子中间是同时松开,看,同时松开,同时掐紧, 然后变速,这个有小红点看着啊,小红点对应的这个,这个是二十五转,搁到这面,摁鼓轴启动,往下压,一定往下压, 压了还有个啊,这面是正转,嗯,这么是反转,然后呢?往上提,这是空刀啊,哎,然后变速还是,这是六十三转,这么是上面是净给,上面是净给,几点几的按下去, 这是转正转,一样操作,按下来,反转,反转,这个是正,这个是空刀啊,零位,这就 ok。
粉丝1929获赞1.4万
相关视频
 01:16查看AI文稿AI文稿
钻头四面刃魔法基础教学本视频演示标准操作流程,内容仅供技术参考。钻销加工中钻头几何角度的对称性直观重要,两侧切销刃的长度与顶角必须完全一致,若存在偏差,钻销时会产生偏心力,导致单侧受力及孔径误差。 首先修磨第一后角,将钻头固定在托架上,保持水平平稳接触砂轮。此步骤严禁旋转钻头,目的是磨出平整的主切削平面。 接着修磨第二后角,保持原有握持姿态,将钻柄末端向下倾斜十至十五度。该操作用于切除后跟多余金属,增加溶解空间,避免后刀面干涉弓箭。观察主 负后角交界处的棱线,标准的四面刃结构,该棱线清晰并与对面的切削刃保持垂直对齐,这是确保两侧切削力平衡的依据。磨削过程需严格控制接触压力,采用少量多次的进给方式,防止因摩擦生热导致刃口退火,从而降低钻头硬度。 以上是钻头基础刃磨的标准流程,保证几何角度对称与正确的后角设定,能有效降低轴向切削阻力,并延长钻头的使用寿命。
4364海克摇臂钻床 00:40查看AI文稿AI文稿
薄版钻头磨削流程第一部分,边角切线磨削本视频演示标准操作流程内容仅供技术参考。在此磨削工艺中,砂轮接触点的选择与进刀角度是成型的关键。操作需利用砂轮边角配合极大的切线角度进行开粗,至在磨出外圆锋利的刀尖。 同时必须严格控制进刀量,预留出中心定心尖的位置。钻头几何角度的对称性直观重要。完成单面磨削后需旋转一百八十度修磨,另一侧 两侧切削刃的深度必须完全一致。若存在偏差,如一侧切削刃过高,钻削时将产生偏心力,导致钻头摆动及切削不同步,严重影响加工精度。
342海克摇臂钻床 01:56查看AI文稿AI文稿
今天给大家讲一下这转床的一个小常识,为什么总是啊我给大家讲自己啊要会调节一下子这个阻住箱的卡紧, 或者是说自己啊会调一下立柱的卡紧作为一个常识,这个东西很有必要,因为五菱是整机运到你厂里的,打开以后基本就是这个状态,在长途运输中啊,免不了颠簸,免不了会串移, 那这种情况下你一上来插完电了,卡一的差一点你就不会调了,马上就说了你这床就有问题,你这设备质量不好跟那个没关系。 在长途运输中有很多情况是没法预设的,尤其像摇臂转床这种简单的这个出加工设备,会出现串移的情况,就例如说辅助枪卡紧压板下面的调紧螺丝,这螺丝稍微串一点有可能就不能卡紧了, 你这个时候就需要你手动啊调节一下,包括立柱也是一样,上面背帽啊,有可能退一点或者紧一点, 就这些小常识,新设备来以后试车验机的时候,自己啊稍微懂一点的小常识,能免了很多很多的麻烦。调节主柱箱和调节立柱的一些小技巧,你日后他肯定会用上,整个这个钻床就是由金属加工完以后装盘而成的, 他不可能说保持一个形态不动,他一定会磨损,甚至说以后可能一定会损坏,像这些小的问题你肯定也会接触着,像太专业的咱不说,像这种简单的维护, 简单的维修的方法,自己还要掌握一点的,就是自己不掌握也要操作者多多少少掌握一点 这个地方在工作中的安全性,包括操纵性跟你操作者也是有一定关系的。像这些所谓的调节的问题, 根本就不是机床本身的质量问题,这个就是一个调节,这个很正常,任何一款机床经过长途跋涉、千里迢迢的运输都有这种需要微调的项目,并不是质量问题。
58国帅机电赵雷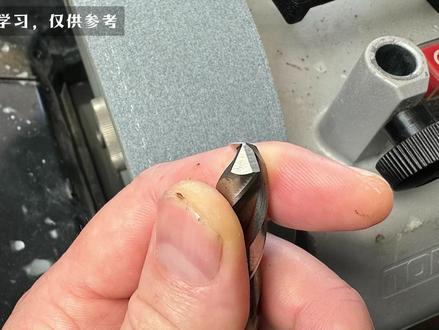 00:43查看AI文稿AI文稿
麻花钻四面刃魔法纠错指南本视频演示标准操作流程,内容仅供技术参考。若钻尖出现不对称或中心线偏移, 通常源于砂轮表面不平或手势不稳,磨削时严禁左右晃动。钻头必须保持与砂轮面的全接触及压力均匀。若第二后角切削面过陡,说明钻柄下压幅度过大,需将角度回调,重新确认钻柄并向下倾斜十至十五度,以恢复正确的几何结构。 博学主任时必须确保钻头在砂轮上保持绝对水平。沿红线锁匙机准在保持水平的同时缓慢旋转钻头,切勿发生上下偏斜,以确保认可平直。
96海克摇臂钻床 00:41查看AI文稿AI文稿
为什么长期使用的摇臂钻床有时会出现钻孔震动大,还总钻钻头?在排除了钻头磨损严重、转速进级选择不当或者弓箭装甲不牢固这些常见外因后,如果问题依旧,那就必须做好两项关键的深度调整工作。磨损产生的间隙是震动的原因。 第一步,调整间隙。重点检查主轴箱与摇臂、摇臂与立柱的结合面。调整箱条螺钉,将间隙控制在零点零三到零点零五毫米,标准是手摇阻力适中且无晃动。若主轴跳动大, 还需调轴成预警螺母。第二步,查加紧,锁紧后用力推摇臂或主轴箱能推动就是加紧力不足,极易导致跑偏。液压机型需调压力或查磨损机械机型直接调锁紧螺母。
33海克摇臂钻床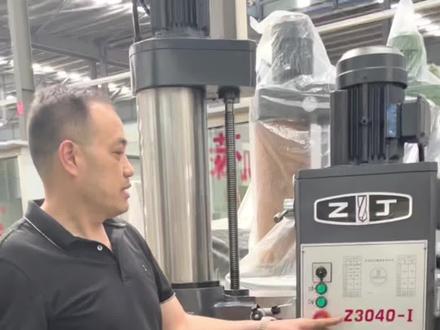 02:07查看AI文稿AI文稿
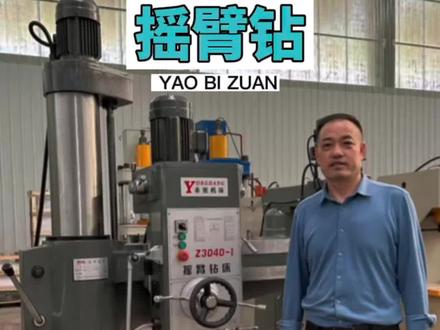
这台设备呢 z 三零四零杠一,我们呢即将发往安徽,在发往安徽之前呢,我们把注意事项呢说一下,首先接通三项三项链,这是总开关,把电源打开, 这个呢是水坝,咱还没有加水就不要动这个开关了。然后再把低速高速呢打到一个档位上,然后打正断,主图在正断,正断就可以打自动进刀了, 不要自动进刀了,就可以往前一推拨开,这一款呢是主毒形成三百的加大形成, 这边呢是主竹乡的一个雪雪景板, 这个呢你不用的话打孔时候就是雪底的上升,上升之前呢要把这个松开,决定把松开 前后呢,这个学习码是起前后作用的啊,哎,前后摇起来比较很灵活, 还要一个呢,加油啊加油。这边呢打开这个小的油油窗表,然后呢把油呢加到红点以下,如果超过红点呢, 他要会渗油的,一定不要超过红点,上面呢是这个油帽打开,然后油加到侧面的一个油窗的红点位置就就可以了, 这个呢是自动进刀的一个速度哎,可以快可以慢哎来调节这个手柄。
493苏州永航机床设备-官方号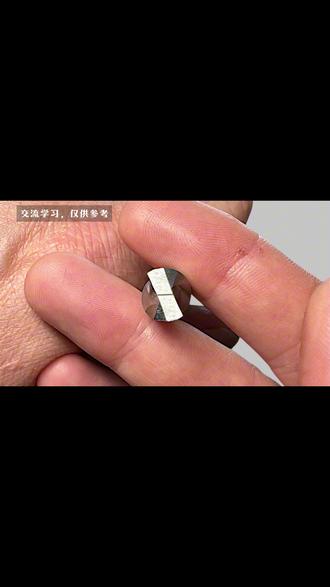 00:41查看AI文稿AI文稿
手工膜四面刃头常见错误及其修正方法本视频演示标准操作流程,内容仅供技术参考。 第一点,切削面弯曲,若切面成波浪状,表明砂轮表面凹陷或研磨时钻头左右晃动,需使用修整时修平砂轮并保持接触充分且均匀,避免钻头晃动。第二点,后角角度偏差。若角度过陡或过浅,请检查钻柄位置,需微调降低钻柄高度, 将后角严格控制在十至十五度标准范围内。第三点,唇口不对齐。若切削刃不对称,细钻头为保持水平状态所致,需旋转研磨主斜面时,务必确保钻头与砂轮上保持水平对齐。
487海克摇臂钻床 01:53查看AI文稿AI文稿
本这一款一号呢是三零四零杠一的,呃,这是总开关,总开关打开以后呢一定把上升的这个掘金板呢松开才可以升降啊,才可以升, 还可以这样你如果不把它松开的话,会导致这个小的小香啊受力啊损坏,所以呢上升下降之后一定要松开,还有这个转速啊,一定要 手足断的时候一定要正转,正转才可以打自动剪刀,哎,在这边,哎,停掉,即将停掉时候变下来,哎,再速度,哎,这个 用这个自动进刀,不用自动进刀,把它推下推出去,哎,我们这的贷款金呢, 这个严禁就是说呢,你翻转翻转千万不能打自动剪刀,如果你翻转打了自动剪刀,现在我在这主图在翻转,如果打了自动剪刀他总是往上顶就把这个箱子顶坏了,所以说翻转绝对不能打自动剪刀,只有自动断的时候才可以打自动剪刀 啊,这个关键呢还有一个保护装置,到了下面还有一个自动停止啊,堵住行程是三百啊,堵住是加大行程的啊,是三百的啊。 这边呢是赌毒的学识啊,这边呢是就是说我们速度,一猫速度和一条速度 啊,快啊慢啊,直接的用这点来调就可以了啊。
4515苏州永航机床设备-官方号 02:26查看AI文稿AI文稿
说我对新手不友好,咋的,吃醋了?在床上说新手不会操作,说我没教他们,不就这点事吗,安排一下呗,这玩意还有吃醋的,来今天照顾你们新手。 其实怎么造啊,就是教你们怎么开这玩意很简单,我一直我也没拍过这玩意,我感觉这玩意挺简单的,但是一直有人问我,今天咱就拍一下这玩意应该怎么操作,太太简单了。第一步开开就是开始键, 关机键上升,一直按着上升 按这个下降,但是他俩之间切换是有时间的啊,不是一下一下来回那么按的,按完上升停一会,然后 等那个阀回去了,然后再按下降,这样就没问题了,然后这个急停就不用说了,这边的把手往下压变速, 每一次调节这个转速跟净给量的时候都要往下压一下这个把手,然后才能把这个转速给变过来,然后长转,直接搬过来就长转反转, 这是反转,想要主轴上那个钻头的时候,不得劲的时候就这不是卡吗?往上抬一下,这个是主轴的零位,这样咱拿手就能扒拉动了,然后走近点,把它往后一拉, 这个的挂上啊,这个挂上他就走近点了,这个平时挂着就行,然后打开,这就是正常可以往下转下,如果想要走微动的话,给这挂上,把这拆开往下走,手一边扒拉他就一边往下了, 别的没啥了啊。对,还有一个关键,这个定的这个深度,这个深度我不教你们了。我为啥不教你们,这玩意挺坑人的。里边里边有个小头老爱断。 所以说这功能能不用就不用了,如果你们实在要想用的话,你不行再问我,我再告诉你怎么整这个我就不这么公开的告诉你,而这玩意也没啥了,如果再有哪块不会让你们再问珠子我为啥没拍呢?就是 我也没当回事,但是真有人问我。那得了,那我就拍一期怎么操作的吧,要不该吃醋了。拜拜,这期完事。
 00:40查看AI文稿AI文稿
这款设备为三零四零杠一接通电源打造低速主轴启动,这款主轴形成三百, 这个是骑上升学机法,松开上升,后面设置了纤维器上升下降防止顶车。这个手机法是骑前后左右的,松开以后 标配可以全达三百六十度水平火。
 00:51查看AI文稿AI文稿
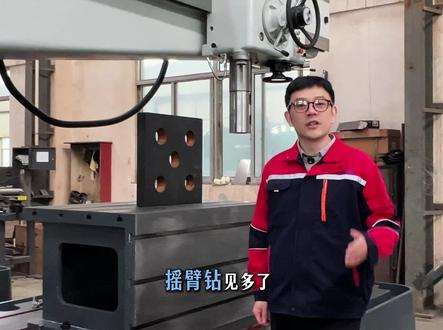
摇臂钻见多了,这么大的摇臂钻床您见过吗?如果您还在为了钻孔的精度差,大尺寸的供电不好操作,不如看一下我们的这款摇臂钻床。无论是大小工厂加工还是个体接单,它的效率直接拉满 这台摇臂钻床的主轴转速能实现多档调节,摇臂可大范围的旋转,搭配稳固的底座,不管是厚钢板还是铸铁件,包括五金配件都能稳稳的适配。它的优势首先就是摇臂能上下升降,还能水平移动,不用挪动,大尺寸的工件能轻松的搞定钻孔、扩孔等工序。 祖宗铜器经过严格的校准,钻孔无毛刺不跑偏。最后就是经久耐用,机身采用高强度铸铁材质,核心部件经过热处理,稳定可靠。不管你是做机械加工、五金配件,还是承接各种定制化的订单,这台摇臂钻床都是您生产的好帮手。
222液压机厂家(国重液压)

