拓竹3d打印机怎么改热嘴温度
粉丝1.8万获赞7.5万
相关视频
 07:10查看AI文稿AI文稿
说真的啊,无论你有没有三 d 打印机,今天这个视频你都得看一眼,为啥呢?因为这是把钱花到刀把上的典型案例。大家好,我是逍遥散会,欢迎收看从零开始的三 d 打印入门到精通实战指南。 最近我的打印机那个原装热端喷嘴简直了,就是个粘人精,尤其是打 petg 的 时候,稍微不注意就给你来个黏料果头,打印质量直接拉胯。我寻思着,那我把套摘了呗,结果呢,还是不行, 而且摘了硅胶套可能会导致热端温控异常,属于是拆东墙补西墙。然后我又试了涂 w d 四零神油,持久度还是不行呀。最后我悟了,与其在内折腾,不如直接换。 于是二十一块钱入手了个第三方硬化钢热端喷嘴组建。家人们,拓竹原装的硬化钢喷嘴组建要六七十元,加上人工费不得大几百。 学会这波操作,绝对会把你的省钱技能点满了。先来科普一下喷嘴这玩意到底有啥讲究。目前市面上常见的喷嘴材质主要有三种, 黄铜、不锈钢、硬化钢。黄铜喷嘴便宜大碗,导热性好,但是 软,打个几百小时就磨损了,尤其是打那些带碳纤维金属填充的耗材,那叫一个消耗品。不锈钢呢,比黄铜硬一点,但导热性略差。硬化钢 这玩意硬度高,耐磨寿命长,就是价格略贵。拓竹原装的硬化钢热端要七十九块钱,而我这个第三方平替只要二十一块, 差了快四倍。再说说喷嘴直径,零点四毫米,是现在三 d 打印机的标准配置,打印质量和速度平衡的比较好。拓珠 a 一 系列就是用的零点四毫米,所以咱们换的时候也选这个规格就对了。 哎,有人可能会问了,原装热端能单独换喷嘴吗?不行,原装的热端是一体化的,想换整个热端都得换,这可能就是厂商的小心机,你懂的。 所以啊,如果你经常打 petg 或者碳纤维耗材,强烈建议备一个硬化钢热端组建,这就是把钱花在刀把上的道理,刀刃是耗材,刀把是喷嘴, 刀把坏了,刀刃再好也没用啊,以后喷嘴磨损了换喷嘴就行,不用整个热端都扔,这波属于是长远投资了啊。 好了,理论讲完了,现在进入实操环节,手把手教你换热端,学会这招,历省大几百。这波操作我建议收藏,以后绝对用的上。 第一步,关机定位。首先建议先关闭打印机电源,然后把工具头移动到方便操作的位置,别让他卡在角落里,你手伸不进去会很尴尬。第二步,退料拆盖。 拇指按住右侧那个扳手,可以切断耗材,或者你提前退料也行,反正别让耗材卡在里面。然后用手按住前盖底部,轻轻往前一拉,咔哒前盖就下来了。 第三步,拆硅胶套。注意,这一步一定要等喷嘴冷却,刚打印完的喷嘴温度两百多度,你手伸过去就是烤猪蹄,小心把硅胶套往下取下来, 如果沾料果头状态,硅胶套非常容易损坏。第四步,拆热端。掰开卡扣之后,哎,这里有个坑,第一次拆热端一般都很紧,你得用手往右上方使劲用力,别怕坏他,就是那么紧,热端就非常费劲,轻松的拆下来了。 第五步,检查螺丝。这一步一般人不会告诉你,拆下热端之后,看看后面这几条螺丝,顺手拧紧一下,因为如果他们松了,会导致手层不均匀,或者打印的时候有异响,滋滋滋那种,听着就难受, 记住了啊,你记住这个小细节,很多教程都不讲。第六步,装新热端把新买的硬化钢热端从下往上放进去, 热端有磁性,会自动吸住归位,然后把卡扣先左后右扣紧,检查一下卡扣安装是否正确,正确姿势是这样式的,看到没有? 最后把盖子盖上就 ok 了。怎么样,是不是很简单,只需这六步,轻松搞定!维修店老板看了都流泪,但是还没完, 哦哦哦,你妈个头啊哦,有完没完啊!热端换完之后,第一次使用有一个关键步骤,热拧紧。啥意思呢?就是把热端加热到两百五十摄氏度,戴上手套, 用扳手把喷嘴再拧紧。为啥要这样?因为热端加热之后会膨胀,如果你冷态拧紧,一加热就松了,可能会导致漏料,所以记住拆装喷嘴也要热拧。 还有最后记得要在操作屏上修改喷嘴信息参数,这个别忘了,不然打印机还以为你用的是旧喷嘴,可能会出问题。好了,热端换完了,实测效果怎么样? 经过九九八个多小时的连续打印测试,粘头现象没了,打印质量提升明显,这二十一块钱花的太值了!以后我会持续跟踪使用情况, 有啥问题第一时间跟屏幕前的各位股东大人们汇报 好了,以上就是本期视频的全部内容,总结一下,三 d 打印机热端蘸料果头,别急着找售后,自己换一个硬化钢热端,二十一块钱搞定,力省大几百。 如果这个视频对你有帮助,别忘了一键三连,你的转发收藏是我持续制作干货视频的动力。下期视频我会详细讲解如何更换没有料盘的耗材。细节决定成败, 这个技能你肯定用的上。感谢观看,我们下期不见不散,拜拜!
7868逍遥散会 00:48查看AI文稿AI文稿
就为了这个部件,我打坏了这么多东西,打坏了至少三到四次,找了各种原因,本来以为是热床不粘哦,调整了温度,然后调整了各种参数,还是不行,我觉得是模具的问题,就把热床增加了湿度后,再加了一圈 支撑,结果果然是模具的问题,这一圈每次打到这里就就会失败。他是有断层的,加固了之后这层断层他是磨损掉的才打印完成。所以有的时候可能不是参数或者是 设备的问题,有可能是模型本身有问题。当然现在天气冷啊,大家可以把热床温度调高五到十度,可以让底板粘的更牢固一些。
 02:11
 02:55查看AI文稿AI文稿
拓除 prs 显示挤出电机过载怎么办? 按一下切刀刀 柄,拆下前盖,搭到 x 轴上, 按压黑色部分,拔出进料管,拔下热端硅胶套,等温度降低到四十度以下再操作,或者戴手套操作。拆下热端, 取一段耗材插入 挤出机案,向下多按几次,如果正常出料挤出机无问题, 可以看到出料挤出机无问题,是喷头堵了,挤出机案向上,将耗材拔出,安上喷头,戴好手套,挤出机温度调到两百八十度, 挤出机温度到两百八十度后,用通针上下来回通五次。用此方法不行的话,就拆下喷头,用打火机加热,将喷头耗材顶出, 通完喷头后插入耗材挤出机,按向下按键,可以看到耗材正常挤出, 插入进料管,安上前盖。
34自定义玩家 09:13查看AI文稿AI文稿
买了个打印机,喷嘴哈 唾珠 p e s 的 旧的泥就得断了。二号那天起床就发现断了, 当时正在打印气泡罐还没打完就坏了,这几天在等配件到。 这个是导热硅脂,就跟 cpu 上那个差不多原理吧, 刮一刮抹匀。这个是温度传感器,之前看有人拿这个测体温来着, 装好之后扣上锁扣,把风扇也装上。 let's go! let's go! 这里小心别太大力把排线弄断了,接口都有防呆设计的,不会弄错的。 这里一直在拧螺丝,快进一下 盖子盖上就搞定了。
90忧郁的杰尼龟 01:19查看AI文稿AI文稿
今天我们学习如何更换破竹 p 二 s 的 喷嘴。首先确保工具头内已经退掉, 然后将热床降到方便操作的位置,关闭电源,打开工具头前盖,并将其挂到工具头顶部。捏住硅胶套两侧,将其取下来,解锁热端卡扣。先将右侧压环打开,再打开左侧的金属板,捏住热端散热片的上下两端, 取下热端,拿出新的喷嘴。喷嘴背面这个凸起位置啊,卡在卡扣和加热管组件之间的凹槽内,这要喷嘴安装到热端加热组件上才能与底座完全贴合。左紧卡扣要先合上左侧金属板,再压紧右侧压环。 卡扣状态一定是图片上,这样才是正确的哦。如果卡扣是这样的状态就是错误的。错误的卡扣状态可能会导致热端无法见量、手层打印不黏或者模型打印表面质量差的情况,所以务必正确锁紧卡扣哦。我们将硅胶套安装到热端上, 要确保尖端露出哦。装回磁吸的工具头前盖通电开机,记得在屏幕上更新喷嘴信息,更换完成后一定要执行校准再打印哦。好啦,快去试试吧!买拓竹,找星竹!
 04:50查看AI文稿AI文稿
如果你用的是拓竹 a 一 三 d 打印机,记住那个随机赠送的料盘支架别扔,会有妙用。 由于常用三 d 打印 plap 一 t g 耗材具有吸水特性,所以很多朋友选择用这种米桶保存耗材。今天咱就聊聊这个看似简单,实则坑多的话题, 如何正确使用十几块钱的米桶做三 d 打印耗材密封箱。大家好,我是逍遥散会,欢迎收看三 d 打印的系列教程视频。 无论你现在是否拥有三 d 打印机,相信看完本期视频对你绝对会有所帮助。刚说过,由于耗材吸水特性, 密封储存这事真不是可有可无的仪式感,而是刚需。所以很多人选择使用这种价格便宜的米桶作为开封后耗材长期保存的密封箱。 市面上这种塑料米桶密封箱配件基本都一样,干燥剂四个,轴承三根,管子还有个温湿度计。 拿到手第一件事必须把温湿度计背后那个小绝缘片拿掉,温湿度计才会开始显示工作。 有些版本带气动嘴,成本会贵一些,虽然看起来很专业对吧,但实际用起来贼麻烦。如果不想开箱退换料,每次都得按住那个黑圈才能拔管,次数多了,耗材导管磨损的厉害, 我个人强烈推荐选胶塞版本就行,拔插方便,导管也不会磨损,性价比高到没朋友。现在我们就开始组装密封箱, 这里有个小妙招分享给看到这里的你。如果你用的是拓竹 a e 三 d 打印机,记住那个随机赠送的料盘支架别扔,上面那个万向头是个宝贝,用随机赠送的长扳手就能轻松卸下来, 记得螺丝再拧回原处备运。 然后把接头接到耗材箱的导管上,瞬间获得一个专业级的进料导向,接头用起来会非常丝滑,接着就可以把干燥剂装好,放在密封箱底部即可。 重点来了,这种米桶有两种料盘安装方式,但大部分人都选错了。第一种,悬空挂住。 第二种,轴承底做法,把两根铁管穿上滚珠,轴承固定在米桶底部, 料盘放上去,你猜哪种更稳?我专门测试过悬空挂的方式,在料盘转动时会有明显晃动,而轴承底做法转动超级平稳。 道理很简单,悬空状态下,料盘的重心不稳,稍微用力拉料就会摇摆,而轴承支撑能把重量分散到底部,转动自然顺滑。具体选哪个不用我多说了吧? 所以你看,从拔掉那个小小的绝缘片,到选对胶塞,再到废物利用万向头,最后用对轴承底做法, 这一套组合拳打下来,你这二十块的米桶提供的干燥保护和进料体验,绝对不输那些几百块的专业干燥箱。 你在吹牛呢?你啊,相信我,把这些坑填平,你的耗材寿命能延长至少百分之三十,打出来的模型层纹都会更漂亮。 最后预告个扎心的事,脱除原厂那个热端喷嘴,用久了特别爱蘸料,像个糖葫芦,严重影响打印质量。下期我手把手教你换它,看完立省一百多,够你买好几个密封桶了!好了,以上就是本期视频的全部内容, 如果这期帮你省钱了,也被坑了,记得三连,你们的支持是我继续分享干货的动力,收藏起来,以备不时之需!分享给更多想玩三 d 打印的小伙伴们, 我们下期不见不散!
4980逍遥散会 01:22查看AI文稿AI文稿
我的 p e s 一 直好好的,突然打出来就这样了,怎么调整都没有效果,降速一半有点效果,但是打的也不行,还费时间, 而且竹子好像挤得也不对劲啊,这喷嘴肯定是堵了。正好可以和大家分享一种清理喷嘴最有效的方法。直接掏出我们的 h 二点零 p 头和一节 pet 耗材,一定要 pet, 因为需要粘性强。拿掉前盖风扇,拧掉喷嘴两颗螺丝, 记得先切断耗材,拿下喷嘴,注意喷嘴的电源线不要拆。设置喷嘴到打印温度,取出喷嘴剩余耗材,如果没有镊子且喷嘴可以挤出,就直接插入准备好的耗材,直接挤掉就行。 把准备好的 petg 耗材放进喷嘴,设置喷嘴温度到八十度,待喷嘴温度降到九十度,即可缓慢拉出耗材,如果太松就不要拉,再降低五度,如果太紧则增加五度。 成功拉出后,堵住喷嘴的东西就会被粘出来,这是最有效的堵喷嘴清理方式,不接受反驳。成功后,钢针可以在不加热喷嘴的情况通过去,并且挤出的耗材是非常顺滑的。看下清理后的打印效果吧!
321Zs_族 01:49查看AI文稿AI文稿
有很多老铁问我,这个打印速度该怎么调?怎么才能减少这种拉丝和堵头这种现象,给大家说一下啊?如果说你像我一样是打这种 p r a 的 话,嗯,一般来说我都是直接调两百度,对吧?因为两百度的话就是这个 p r a, 它比较稳定的一个温度,而且你像大部分我们市面上买的这种耗材,它也基本上打印出来东西都比较顺。 咱先说拉丝,拉丝的话,他不一定只是咱温度的一个问题啊,但是首先你得把各项参数全部给他调一下,对吧?一个一个参数给他试,把原因给他找掉,给他排除掉。如果说你打印出来的东西,你发现拉丝了, 对吧?你就试一下,咱降一个温,对吧?但是你别一下子调三十度啊,四十度这种的,你就五度五度的降就行了, 降到不拉丝为止,对吧?还有一个就是堵头了啊,有些时候吧,就是他经常会堵头,但是就我碰到的就这么一种情况啊,就是你打印的时候听在这个机器, 他就是挤出机的时候咔咔咔响啊,那大概率的话,对吧?我来判定,一般就是温度比较低了,你料挤出来的时候很费劲,这时候你就给他升温就行了啊,这个东西就跟 粘和稠咱是一个道理的,对吧?五度五度的往上给他加,加到不响为止,一般来说 pa 在 两百一十度左右啊,他就比较顺了。 还有一个坑就是你比如说同一张 pa, 白色黑色温度他不一样,对吧?他也是不一样的啊,白色比正常低五度,黑色的话比正常高五度,咱就可以了啊,你换个颜色你就得重新试,对吧? 而且他这个温度他是测试出来的啊,也不是说你蒙出来的,你就从两百度开始起步,拉丝直接给他降,对吧?堵头了直接生就行了。
19昱拓-阿飞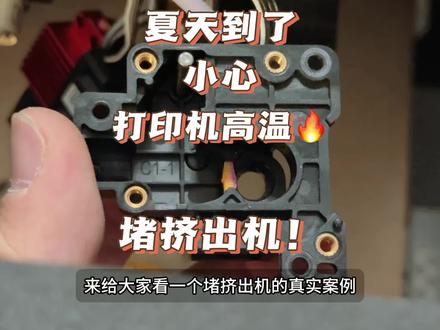 02:54查看AI文稿AI文稿
来给大家看一个读挤出机的真实案例,夏天到了,温度高了,为什么让你们打增高架?为什么让你们开门打印? 这是 x 一 的挤出机,这是齿轮,这面是咬币,这就是内部仓温急热这个打印头这个区域的位置,四十多度甚至五十度了, pla 四手料直接在计数器齿轮这受热融化堆到这了,我这个齿轮直接是拿螺丝刀别出来的, 它化成这样,现在是抽也抽不出去,怼也怼不出来,只能把这里剪掉,然后一点一点的把它退出来,这就是非常好的实力, 根本不是堵头的问题,你这个只有大拆技术机才能解决。而且如果你是叉二 d 的 话,你在这个位置有一个观察窗对吧?你拆开之后,它这个位置正好就是技术机齿轮融化位置 就是这个齿轮,它是金属的,它导热,然后它的温度高了,这个料就卡在齿轮这个位置, 如果你是 x 二 d 用户,他正面维护的那个小开窗根本到不了这个区域,那你整个大拆技术机可以去参考大师哥这个视频。这就是为什么我之前告诉大家买 x 二 d 你 要夏天小心这个问题的原因。 现在这节热熔堆叠之后形成的料头,这个嘎达已经被我剪下来了, 然后极速机就顺利的拔下来了,这就是那个丝绸 p l a 豪宅。 所以说夏天到了增高价,增高价,打 p l a 的 时候开开门 是吧?该安排安排上啊,不要抱这个侥幸心理,我是已经拆习惯了,你们新手的话,遇到这个问题你麻不麻? 除非你上这玩意主动通风散热,主动舱温控制,对吧?你像 p 二叉一 p 一 x 二 d 那都白扯打 p l a 尤其室内温度高,尤其丝绸,丝绸温度也高,增高架开门保证散热,然后关注着点你那个仓温,把它控制在四十度以下。今天就说这么多, 谁懂?凌晨大半夜机器挂了,维修着痛苦。你不想像我一样就趁早的把这个事解决掉。安排上我们下期再见。
152三金的折腾日记 07:421521子源Aden
 05:10查看AI文稿AI文稿
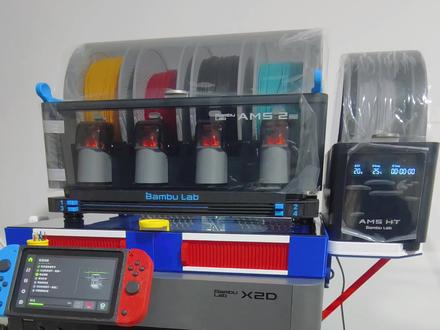
这个应该是叉二 d 的, 就是这个完全体了。嗯,也有很多人说得准备那个什么两个 ams 二 pro, 但是实际上没有那个必要。我觉得 啊,因为这已经是有四色了,加上这个 ht 的 话是五个颜色,五个颜色在日常打印中已经是完全够用的情况,已经完全够用了。 嗯,比如说你在这里边儿放上四个 p l a, 这里边儿就放一个 p t g, 或者这里边儿放四个 p 啊, p t g, 这儿放一个 p l a, 就 专门打支撑用。 嗯,也不是说就这个必须得是供那个辅助喷嘴儿的,就是有那个后台变轨器嘛, 它可以随时切换到这个主喷嘴上,你也可以当啊打印一些单件,或者是用这个打印这个工程耗材,因为它的最高烘干温度是呃,八十五,而且是自带这个边烘边打的这个功能, 同时这个也可以就是放到这个位置,然后打这个 tpu, 嗯,是很方便的。嗯啊,除了这个以外,还有这个配件。嗯,编码版,这应该就是叉 r d 的, 就是完整版。 如果你要是有两个 ams 二 pro 的 话,它不能放的这么利索,你得把另一个 ams 得找一个地方摆摆上。 嗯,那样的话其实占用的空间啥的就比较多了。嗯,如果要是有条件的话,你可以再买一个这个干燥箱,嗯,就是放这个位置专门打 tpu 用的,比如说那个加油的那个干燥箱 啊,或者是 polo maker 的 那个,都可以放到那个位置,然后从它的上出料口连接到这个 tpu 的 管子里边,然后也可以边轰边打。 嗯,另外也可以就是买买两个这个 amsht, 然后一个放下面,一个放上面,那样的会更好看一些。我觉得, 但是实际上他的发挥的作用也不是那么大,这五种五五个料料盘的位置已经是完全足够用了。当然你要是有条件或者是钱比较多的情况下,可以买两个 ams 二 pro。
344HY 白熊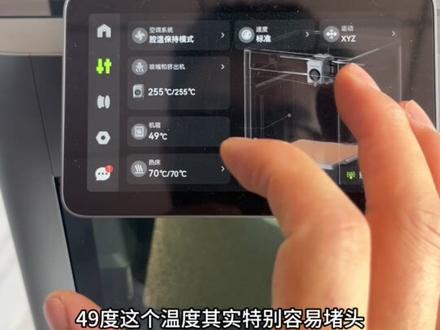 00:48查看AI文稿AI文稿
夏天到了啊,打印机里面的温度是真的非常高,我们把这个排气散热系统给装上。 这是装了啊,你看里面的温度保持在三十六度,非常好的温度。这个是 ps 的, 现在还没有装,里面的温度非常高,四十九度,这个温度其实特别容易堵头。然后我们来看一下, 看这后面这是个排气管,你可以把这个这个排气管排到室外去。这个呢是一个调速的开关,外接十二伏电源啊,这个整体非常漂亮,非常非常美观啊, 盖子给它装上,非常完美。
28陈同学瞎折腾 01:33查看AI文稿AI文稿
有些老铁买回来的耗材连测都不测就直接去打印,其实耗材都是需要去测试的,不是说你上来都用一样的温度,今天我就手把手教给大家怎么去设置最合适的打印速度。 首先打开软件,我这个打印机的话是拓轴的 a 一, 但是你打测试件的时候,你就把打印机设计成其他的打印机, 如果没有的话,就在这个地方给他创建一个,随便创建一个就行,然后点击一下校准,点一下温度,就是你用哪个耗材你就选什么耗材就行了,温度直接用默认的就行, 一般来说 p r a 都是两百三到一百九区间,然后就到我们魔性塔这个地方了,他每一层就是代表不一样的温度去打的, 然后再把机器切回到你要打的机器就行。你比如说我这个是 a 一, 直接点击切片就可以了,记住切片之前一定要切回到你要打印的那个打印机,然后这是打印出来的测试件,可以看到它每一层其实都是用不一样的温度打出来的, 不同温度之间打印出来的表面光泽度啊,包括说悬垂啊,他是不一样的啊。你像我这个一样,温度到两百二十五的时候,他旁边洞里边就拉丝了,其他温度也有拉丝的情况,但是有的多有的少,但现在来看,两百一十度这一层他就比较光滑, 也没有任何拉丝,所以说以后打印的时候你就直接调两百一十度打就行了。关注我下一期教大家怎么测试喷嘴的流量。
5332昱拓-阿飞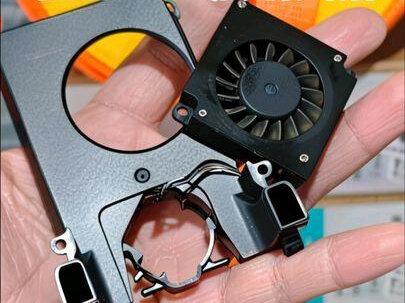 13:58查看AI文稿AI文稿
h 二 d 的 用户都收藏吧,你们肯定会用上。热断风扇很难换,但是用斜修的方式,二十分钟就能搞定。 这四个螺丝是装它的,这两个长螺丝是这里的,这个螺丝和 这个螺丝是这种。这两个 m 一 点五的小螺丝 是固定这块电路板的,就两颗第二块电路板这两边的螺丝是这种 m 二的粗口。调整好拖链的位置,到这个这个程度,线材就能漏出来了。这里需要断开这个排线, 用螺丝刀在后面撬一下,就把这个线就撬出来了,然后在这面把这个线给它拽出来一些,这个就是热端风扇的插头,给它断掉。这里我用的是挖耳勺, 断了。现在这个热端风扇就暴露在我们的视野范围之内了,它的对角有两颗螺丝,给它拆掉。热端风扇的固定螺丝是两个小银色的螺丝,在这个角度 拿螺丝刀子别一下,它就出来了。它的故障原因很简单,就是单纯的里面进灰了,像现在这样, 经过简单的清理和打油,已经修好了,但是呢,我不打算继续安上去,留作备用。我买新的总成了,这是在刚刚的总成上面拆下来的新风扇。
193网吧掌柜的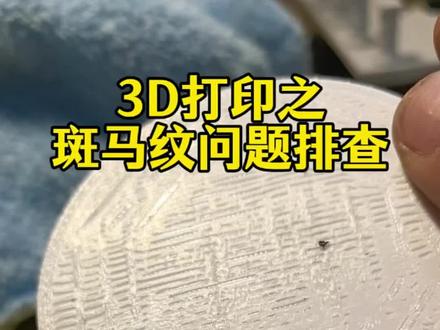 04:15查看AI文稿AI文稿
赚不赚钱无所谓,情绪价值必须到位。 p 一, 有人遇到过这种情况。没有,就是感觉流量不足,然后有斑马纹。 这是挤出机螺丝,我提前拆了啊,不然录起来太麻烦了。 好,我们先先检查一个问题,盖打开之后把几十根拿出来,注意看 挤出来的缝隙里边能看见吧,全是挤的料,先把这个清理了啊,这是第一个能看见吧,就是挤出来这边挤的这种料,给它抠出来 能看见这个是吧?第二个就是检查这个喷嘴的孔是不是磨损很严重,那我这个就磨损已经很严重了,能看出来是吧?好,再拿一个磨损较轻的,我们做个比较 孔,明显变得不一样大了。右边这个是磨损较重的,差不多有了零点六了,这是零点四的喷嘴,那左边这个磨损较轻的,磨损较大的话,也会影响它的挤出量, 看出来有没有明显对比。再就是这个导热传感器, 导热传感器这个探头清理干净之后,把喷嘴里边的这个 放导热传感器这个孔一定要挤进点。导热硅脂,这个时候我已经撕开了啊,导热硅脂不要加错了啊,不要加润滑脂,导热硅脂用这传感器怼一点,怼里边让它贴实了,怼满了, 这是导热硅脂,如果怼不满他有空隙的话,温度传感器灵敏度降低的话,也会影响他的流量,包括他的挤出量,包括他的温度控制。 再就是这个白色的散热片,散热的这个导热的这个片这个地方也要涂满硅脂, 导热硅脂啊,导热的不是那个润滑的,贴实之后把卡簧套上, 看清楚方向,不要搞反了,线放到卡槽里,然后压上风扇就可以了, 风扇压上螺丝拧紧,这颗弹簧螺丝要顶紧拧到底, 找一段耗材丝塞进去,手动转一下,看它的松紧程度什么样,只要紧就可以。 安装回去之后别忘了最后把这硅胶套一定要装上。装上之后,然后我们一会试试效果,来开始打了看看啊,这是之前的斑马纹效果,斑马纹啊,然后再看看现在打印的效果, 是不是问题解决了。来来来,最后做个成品的对比,这个是打到一半底下那个白色部分就已经斑马纹很严重了, 这个我们只看白色部分呢,已经打完了的,这个是成品打完了的啊,这是我那个鱼缸上那个八卦啊,这什么效果? 再看看这个,还有啊,这里奉劝大家一句啊,没事别自己动手瞎改参数, 竹子的默认就挺好用,出现问题了排查问题,不要随随便便的网上看一堆大神说的,改这个改那个,啥也不用改,就用默认参数,然后排查问题。


