拓竹x2d改打印参数教程
大家玩三 d 打印的时候有没有遇到过这种糟心问题?模型在欺骗软件里看着完好无损,一点毛病都没有,可一旦打印完成,成品就莫名出现错位、错层这种瑕疵。这个问题我之前困扰了特别久, 一直百思不得其解,后来终于找到了核心解法,只需要打开一个隐藏参数就能彻底搞定,它就是 olegni 动态墙体算法。 olegni 的 本质是动态可变线宽的墙体生成逻辑,和老式的固定线宽切片相比,优势直接拉满。第一,精准还原细节。 当模型有很窄的薄壁细小特征时,它会自动缩小挤出线宽,避免打印不出来或模型变粗。第二,减少墙层式问题。 比如模型宽度刚好卡在零点二个线宽时,传统模式要么留缝要么重叠, eric 会自动调整线宽,让路径完美贴合。第三,优化打印效率,在不影响强度的前提下,通过动态线宽减少不必要的路径,间接节省打印时间。我们现在重新打印测试一下。 开启 erapnik 之后,可以明显看到模型表面变得格外丝滑,错层瑕疵直接消失。如果你也经常遇到打印错层、墙体不规整的问题, 赶紧去开启这个参数试一试。希望今天的分享能帮到正在玩三 d 打印的你,觉得有用的话记得点赞收藏,回来报个喜,我们下期再见!
粉丝875获赞3789
相关视频
 02:10查看AI文稿AI文稿
拓主 x r d c 安装好了,该怎么使用呢?第一步,更新固件,点击设置点击固件,点击更新,等待更新完成。 第二步, ams 上料出使化在打印机屏幕上,从耗材设置或者助手页面跳准至出使化页面。选择自动模式,将打印所需耗材放入 ams 二 pro 料槽, 轻推进料口,然后将耗材插入约两厘米 a m s。 检测到耗材将自动送料,点击检测打印机将自动检测 a m s 二 pro 连接至哪个几出机。 第三步,外观料盘上料取一卷耗材,记住耗材类型和颜色,根据绕线方向放置在料盘支架上。将耗材插入铁轱辘料管,向前推送,直至无法前进。在屏幕上我们会看到提示, 辅助挤出积以尽量,然后点击编辑,选择耗材的类型和颜色,点击确认, 然后点击尽量观察喷嘴是否有材料挤出,如果材料未挤出,我们可以多次点击重试, 直到看见喷嘴顺利挤出耗材。在屏幕上点击继续这样尽量操作就结束了。 第四步,检查热床在放置打印板前,请检查并清洁热床表面,确保无异物残留。 若存在异物,在加热过程中可能对软磁贴表面造成不可逆损伤。捏住打印板的两岸,对准热床上打印板的线位器,轻轻放下打印板。第五步,打印模型在首页点击打印文件,选择模型,确认使用的打印板和喷嘴配置正确。 选择两个热端使用的耗材,点击打印即可开启打印任务,等待打印完成。最后一步,取下模型。打印结束后,等待热床和模型冷却至室温,取下打印板,轻轻弯折打印板,取下模型和擦拭塔, 清除打印板上的一起出现,再将打印板重新放回热床。好了,快去开始你的三 d 打印之旅吧!买拓竹,找星竹。
 11:44查看AI文稿AI文稿
作为一个三 d 打印圈的老玩家,如果你让我毫不犹豫的挑选出一台代表了消费级多色打印新时代的那台机器,那么毫无疑问一定是拓竹叉一 cc, 它的出现呢,彻底改变了消费级三 d 打印的格局。而时隔四年,经历了 p 一 a 一 h 二 p 二系列的发布之后,我们终于等来了这台原祖级旗舰机的更新,这就是拓竹新一代的中尺寸旗舰机型叉二 d。 这次呢,他希望用全新设计的双分头结构以及远近程的几处技术来重点解决三 d 打印中的支撑问题。所以叉二 d 相比透露出自己的终端机器 p r s 到底能有多大的优势,身上又下放了哪些来自 hr 的 新技术?今天考拉就来带大家一起来看看叉二 d 的 实力展现。 在外观上呢,叉二 d 依然延续了拓竹的家族式设计语言,尺寸呢,和叉一 c 还有 prs 基本上是相同的。这一代的外壳没有再采用叉一系列成本高昂的铝合金,而是用回了工程塑料。我们也和拓竹深度交流了一下这里面的考量呢,一方面是工程塑料的导热系数比较低,保温会更好, 另外一方面呢,是刚度也比较低,不容易向铝合金外壳引起共振。但是呢,产品定位上叉二 d 还是比 prs 要高出一级的。所以呢,拓竹也给他安排上了 h 二系列同款的侧边玻璃窗, 这里刚好能够看到 crossy 的 运动框架,方便大家实时观察机器的运行状态,也更方便出问题时进行检修。但我觉得主要还是为了好看,透明探索版,哎,即刻就是好这口的,特别是当你把它放在一些展厅里面的时候,这种刻意露出的工业美真的会更加吸引人一点。 除了外观之外呢,叉二 d 的 机身运动性能和加热参数和 ps 基本是一致的,三百度的热端,一百二十度热床,六十五度主动强温,还有这个酒精考验的二五六乘二五六打印平台,从一代到现在都可以通用。 而这一次叉二 d 最显著的升级就是这个全新设计的双喷头远近程一体挤出系统,它并不是 h 二系列的简单技术下放,而是一种全新的设计思路。 h 二系列主打的就是省料的多色打印, 但是呢,大家用着用着就会发现一个现象,就是无论多色再怎么省充刷在时间的耗费上,换头和多色就是要花大量时间的。所以呢,能拆件单色打印的时候,大家还是会更加青睐分件打印,包括在 mac 上,大多数的模型也都特别标注了 no ams, 无需换色。 所以呢,其实多色打印的使用相对来说还是比较低频的。而且呢,像一般的工业设计作品,其实也不会花花绿绿的,一般来说就是一个主色调加上一两个辅助色,再加上一点点缀,就足够做大多数的产品了。但是呢,在三 d 打印中,却有另外一个东西非常高频的出现,就是支撑。 我相信深度的爱好者对支撑肯定都是又爱又恨,一方面没了他还真的不行,但另外一方面,拆支撑确实很麻烦,同种材料做支撑你必须要留间隙,但是呢,这样的支撑接触面质量就会有显著的下降。尽管我们从很多年前就开始研究水滴孔吸收层,还有分件打印等等的技术, 比如说水滴孔最主要的功能就是让你竖着打印,圆形的时候顶上能够不塌,吸收层可以让你打印悬空的孔质量更高。分件打印则能够尽可能避免大面积的支撑, 但是呢,这些其实都只是为了对付支撑这个敌人的权益之际,那么有没有办法能够彻底解决支撑的问题呢? 有,比如说你可以用 pla 做主体,用 pva 来打印支撑,因为相互之间不粘合,所以呢,支撑和主体不需要留间隙。打印完成之后,把零件放到温水里面, pva 是 溶于水的,所以等到 pva 都溶解了,你就能获得一个非常完美质量的 pva 模型。 这个技术其实很早就出现了,只不过 pba 确实很贵,普通玩家未必舍得这么干。也不知道什么时候,大家开始发现 pla 和 ptg 是 可以互相做支撑的,这个想法确实很绝,因为两种材料都很便宜, 所以从那时起,就有大量的人开始探索互为支撑的办法。那具体哪些材料可以互为支撑呢?我们要了张表格,大家可以截图保存一下, 大家也不用担心时间的浪费。注意到,如果两种材料的结合面换成支撑材料,这样就能够减少很多的换料次数。 但是呢,在过往的单喷头机器上,我们就会发现一个问题,当我们多色打印 pla 的 时候,冲刷是为了让新打印的颜色更加的干净,就算是冲刷量不够,有旧的颜色混进来,虽然可能会影响美观,但是呢,结构上一般不会有很大的影响。 不过呢,打多材料就不一样了,一旦打印的主体混进了一点点的支撑材料,整个结构的层间性能就会得到巨大的影响。而单喷头的冲刷是很难保证不同材料的冲刷干净的,所以这个时候呢,双喷头相比单喷头影响的不仅仅是打印效率的问题,还有更关键的结构性能的问题。 我们用叉二 d 和 prs 做了一个平行的实验,用 pla 打印了一批 z 向强度的实验样件,其中呢,我们人为的加入了一个支撑面,用 ptg 去做支撑,冲刷参数全部都是默认的。打完之后我们拿去做拉伸的测试,就会发现双喷头打印的零件在强度上远远高于单喷头的零件。 这里就可以看出,如果想要获得完美的支撑,又要不影响魔性的力学性能,那么双喷头其实几乎是 b 选项。 不过呢,双份头的加入一定会影响工具头的质量,工具头越重,惯性越大,打印的动态性能一定会受到影响。拓竹的 h 二系列是采用了一个挤出机加上一个凸轮切换机构来实现双头进料的, 这个技术呢,确实比放两个挤出机要好多了,但是呢,里面还是需要放两个电机,并且呢成本相对来说还是比较高的。那么有没有更进一步轻量化的方法呢?这个时候拓竹捡起了一个大家好多年都不用了的技术,叫做远程挤出, 在叉二 d 上,左右两个喷头并不是同等的定位,左边的喷头是主喷头,采用了一贯的近程挤出技术,因为挤出头离这端近,弹性的影响少,因此就可以获得比较高的打印质量,也可以打印 tpu 的 柔性的材料。 右边的喷头则是辅助的喷头,采用了远程挤出技术,所以呢,挤出机并不在工具头上,而是装在机身的背后,这样的话就不用给工具头增加太多的负担。那当然远程挤出还是会有一些限制,比如说像 tpu 这类材料肯定是用不了的,并且呢,打印速度不能超过两百毫米每秒。 同时呢,由于塑料管比较长,材料在管子里面会有弹性的形变,因此打印的精度是没有进程挤出那么好的。当然理论上是这么说,但是拓主本身的压力,提前补偿就做的比较好。所以呢,实际体验下来,辅助喷嘴正常打印 pla 或者 pet 这类材料,其实打印质量都没有太大的问题,可以放心使用。 那么这两个喷嘴是怎么切换的呢?本着大道至简的原则,这一次脱除并没有安排复杂的电控逻辑,而是使用了纯机械的手段。在工具头上有一个拨杆,需要换头的时候,工具头会在后方切换拨杆的位置,拨杆会带动齿轮齿条来实现辅助挤出头的升降,并且呢,用一个平行四边形的连杆来实现挡板的移动, 左右喷头的热端是完全一样的,就减少了我们维护的成本。这次切刀的机构也做了全新的设计,切刀的开关挪到了后面这两个孔的位置,切刀顶杆会顶起里面的连杆来实现耗材的切断,辅助喷嘴这边做了个腰形孔,使得切刀和换头互不干涉,简直是天才的设计。 在实际的打印中,这套系统总共的换头时间不超过十秒,配合上提前预热,算上打擦料塔的时间,完整的一次换头也就二十五秒。 而且呢,得益于整体的轻量化设计,这次工具头的最大打印速度高达一千毫米每秒,配合上一些高速的耗材,可以实现很高的生产力。 在这样的配置之下,叉二 d 的 玩法就很多了。比如说,我们可以放心的用 pla 和 p t g 互为支撑打印。平时呢,打印一些需要精细质感的 pla 模型,就可以使用 p t g 来作为支撑,比如说像这种树状,还有国际象棋这种带很多细节的模型, p t g 的 支撑就非常的好拆。 平时的一些比较复杂的结构件,现在可以放心用双材料支撑,不用担心影响性能。而当我们需要打印韧性好一些的零件,就可以用 p t g 来做主体, p o a 做支撑。比如说像这种圆形的弹簧零件,就是很典型的怎么放都需要支撑的零件,用 p o a 支撑就可以获得很好的底面效果。 此外呢,像鞋子这类柔性耗材的打印也是最近很火热的问题。那讲到柔性耗材的打印,不知道大家有没有印象以往呢,我们打印柔性耗材,最担心的其实就是材料在管子里面的过度拉伸,松料必须要非常的顺畅,才不会影响挤出的流量和打印的质量。 这二系列都有专门的 tpu 辅助进料口,但这样的被动优化还不够好,拓主这次推出了一个 tpu 助力模块,相当于在近程挤出前面再加了一个远程挤出来,保证终端挤出机的稳定工作,进一步提升 tpu 耗材的打印质量。 实测下来呢, tpu 欠挤出的问题有了比较好的改善,打印的稳定性得到了大幅的提升。现在呢,我们可以用两百毫米每秒的速度来打印稳定质量的 tpu。 除此之外,像打印探险蚁龙的时候,还可用 abs 或者 a s a 来做支撑,获得质量非常好的工程级零件。那么这个对于直接打印终端应用结构的用户来说,也是一个很有用的需求。 除了用双喷头打印支撑之外,我们还可用互锁梁技术来实现不同材料的融合打印。比如说像 tpu 和 pla 混合打印就可以实现软硬的结合,比如像车轮这类的零件可以实现一次性成型,或者像最近很火的批把材料,还有硬质材料混合打印可以用来做软体机器人等等。 讲到这里,关于叉二 d 双喷头打印,相信你已经基本有了解了。不过呢,对于多色双喷头玩家,似乎还有一个问题没有解决,就是 因为每个 ams 上都只有一根管子,他要么接在左喷嘴上,要么接在右喷嘴上。这样当我们打印多色模型的时候,就只能各自的喷嘴负责各自的颜色你是没法任意选择的,包括我们知道不同颜色之间冲刷量也不同,相近的颜色冲刷量会减少, 两种材料互为支撑的时候,我们也会希望主喷头总是能够打印主体材料,无论你用的是 pua 还是 p d g, 因为辅助喷头打印会比较慢,这点可能叉二 d 会比 h 二 d 更在意一点。 那么今天他们终于找到了解决的办法,就是现在会有这样的一个两进两出的变轨器,可以连通两个 ams 和两个喷嘴。变轨器里面呢有一个导向的指征,就像火车变换车道一样,把 ams 的 耗材导引到对应的出口, 这样的话,不管是哪个 ams 里的耗材都能够进到左边或者右边的喷嘴中。同时呢,在切片软件上也能够有更智能的规划,帮助你更好的减少打印的时间。现在这个功能在拓竹所有的双喷头机器上都可以使用了。此外呢,拓竹 h 二系列上的视觉编码版校准系统,这次呢也现放到了叉二 d 上, 这套系统通过视觉读取二维码定位来实现更精确的 x y 补偿,那我们实测下来,轴承的配合精度可以到达零点零五毫米左右,这里我们列了一个表格可以给你作为参考。那随着打印机逐渐进入千家万户,除了在硬件实力上提升,兔主也十分关注用户的体验,比如说打印过程的颗粒物就一直是近期讨论的问题, 特别是一些有鼻炎或者哮喘的爱好者,用开放的机器会觉得比较难受。在 x d 上我们会看到这样的一个三级的空气过滤系统,就是背后这个不小的方盒子, 里面包含了初级的过滤害怕过滤网,还有椰壳活性炭滤芯,能够有效的减少打印时的气味和颗粒物排放。此外呢,叉 id 这次也更新了更亮的 led 灯进行照明,这样无论是肉眼观察还是记录延时摄影都会有更好的效果。 全机的三十一个传感器集成的 ai 检测功能,能够帮你及时排查打印版异物,还有炒面、室外等等的问题,给家庭爱好者提供更好的体验。那至于噪音的问题,以前大家主要关注的是电机的噪音,随着主动电机降噪技术的成熟,那么现在大家发现风噪是另一个噪音的来源, 这一次差的也进行了风噪的优化来进一步实现静音。整体上只要不开狂暴模式,噪音都能够控制的比较好,静音模式下可以控制在五十分贝以内,可以尽量减少对家庭用户的打扰。 那么以上的这些就是这一次拓竹叉二 d 系列的首发体验了。整体上来说,这次升级对于追求更高性能和体验,但是呢,没有大尺寸需求的爱好者来说,我觉得会非常有价值。 那么在市场定位上,现在四千出头可以买到拓竹的 prsc, 高一级的 hdrdc 大 概是在九千元上下,所以我估计叉二 d 的 定价可能会在六千元左右。想当年叉二 c c 刚发布的时候是一万块钱不到四年,现在高端的打印机越来越周边的内容和软件 做主,让全世界都记住了 makeover 这个中国的模型网站,并且呢也积极的为内容创作者营造更良好更可持续的创作环境,让我们得以见证创客文化在中国的生根发芽。所以屏幕前的你对叉 id 的 产品和技术怎么看呢?欢迎在评论区留言跟我们进一步的交流。那么这期视频就是这样,我是考拉,关注我了解三 d 打印的更多黑科技。
6671喵星考拉 03:06查看AI文稿AI文稿
今天我们来开箱货主 x 二 d 机,先检查外包装是否完好。打开外箱,取出快速入门指南和工具盒,移除纸卡和顶泡棉。取出打印机周围的固定材料, 捏住塑料袋两角,提出打印机放置在稳定的平面上。移除防潮袋,取下备用铁弗笼料管,取下上盖玻璃移除保护袋。撕开胶带,移除前门保护袋, 去掉门把手处的泡棉,移除侧面是窗上的保护膜。取出配件盒,移除顶部所有泡棉。 拿出工具合力的 h 二点零内六角扳手,拧下两颗 a m s 固定螺丝,向上。取出 a m s 二 pro, 移除机箱内所有泡棉。取下干燥剂,用 h 二点零扳手拧下固定架上的三个螺丝。 移除固定架,拧下热床顶部的一颗固定螺丝,下拉左右侧丝杆顶部的红色塑胶保护键,打开并移除。剪断光杆上的扎带。 将工具头拉向前门,剪断工具头上的扎带。我们找到配件盒。拿出屏幕,移出排线固定胶布,按住排线两侧端子,将排线插入屏幕。将排线收回打印机槽内。插入屏幕, 向左推锁紧带,上上盖玻璃,撕掉这两处固定胶带。拿出辅助挤出机,取下这个小盖子,插入线篮, 装回小盖子,用手拧松辅助挤出机左侧机口的螺母。将铁氟龙料管插入机口,深入到底。将辅助挤出机插入打印机背部孔位,下压锁紧,确认左侧铁氟龙料管插入到底。使用开口,右脚扳手拧紧螺母, 直到听见哒哒声。下一步移除料管,插入主挤出机进料口。 将白色料管插入辅助挤出机进料口。取出料盘支架组建,将料管支架向下插入料盘支架上的凹槽。将料盘支架滑入底座。将缓冲器左侧连接的白色料管连接至料盘支架上。打开 ams 二 pro, 移除泡棉,取出外排套装, 取出干燥剂,移除外包装后放回原位。将 ams 二 pro 放置打印机顶部。将缓冲器左侧连接的灰色料管插入 ams 二 pro 的 出料口。取出六 pin 连接线,分别插入 ams 二 pro 和打印机缓冲器的六 pin 接口。 将外排风扇插入打印机背部孔位,按压风扇左推锁紧。将六片连接线的两端分别插入外排风扇和打印机缓冲器的六片接口。我们将线缆整理整齐,插入电源线,并开机 根据屏幕指引进行操作,直到完成首次校准。完成校准后,取出热床底部的泡棉。好了,一切准备就绪,下期我们讲解拓竹 x 二 d 首次打印教程,买拓竹,找星竹!
 00:42查看AI文稿AI文稿
打印鞋总是拉丝,参数没调对,其实改几个参数就行,今天教你怎么调,今天用的是蓝小度八十五 tpu, 拿拓柱默认的九十 a 预设来改。打开切片软件,在浩瀚列表里找到拓柱 tpu 九十 a 点。编辑先把温度调到两百四十度, 最大体积流量有辅助精料器设三点二,没有设二点八,然后切到参数覆盖,回抽长度设两毫米,回抽速度时,装填速度时 百万点保存重命名成 l 加八五 x 二 d 专用。记住了,温度两百四十,体积流量三点二除以二点八,回收长度二,速度十,装填十。下期讲支撑设置,关注我,下期见!
369普罗米修斯盗火者 01:53查看AI文稿AI文稿
你还在纯手动为三 d 打印模型上色吗?南极熊获悉,拓竹在两周前悄悄发布了最新的斑驳 studio 二点七点零公开测试版, 这次的更新简直逆天!首先是新增了全新的纹理贴图印刷功能模块,我们可以直接将带纹理的模型文件转化为模型表面的分色模型, 并支持导入 o b、 j、 g l、 t、 f 和 g l b 格式的纹理模型,这让 ai 生成的 g l b 模型可以直接导入到切片中进行自动颜色匹配。从南极熊的测试效果看, 自动映射的分色效果已经相当出色,你可以根据需要选择颜色数量并预览分色效果,仅需要再进行一些细微调整,就可以获得完美的可三 d 打印的分色模型了。如果你想给单色模型分色,只需使用第三方 ai 工具 给单色模型进行 ai 贴图,再导入到切片中进行分色处理即可,这将大大提高模型分色的效率。不仅如此,这次更新还解决了多色模型切割后的颜色丢失问题, 用户再也不用因切割多色模型去重新给模型上色了。另外,堆叠混色的渐变色功能也新增了单个零件渐变效果选项, 让每个零件都可以显示一个完整的、独立的渐变。不过,南极熊测试的版本不论是否打开单个零件渐变效果选项,都会切片成打开独立渐变的效果,后续版本应该会修正回来。 尽管如此,依然要说拓主软件开发的能力实在是太强了。唯一需要注意的是,目 前 beta 版本中保存的三 m f 文件暂不支持上传至 macworld 短战,如有上传需求,还需使用正式版本南极熊。感谢你的观看,记得点赞关注哦!
257南极熊3D打印 00:56查看AI文稿AI文稿
很多人现在都不知道这个层高该怎么调,今天给大家去说一下啊,你如果说是打那种带弧度或者说带斜坡的这种啊,就像这个花瓶一样,对吧?你最好是调成我们零点一二毫米,或者说更细一点, 因为如果说你这个层高大了的话,对吧?他这个斜坡打印出来就跟楼梯一样,楼梯大家都见过吗?就是一层一层的,他很粗糙。 如果说你是打这种像这个一样,对吧?他是一根柱子,他是直上直下的,他没有任何弧度,那你就直接用我们零点二八毫米打就行了,对吧?反正没斜坡,嗯,稍微粗一点也看不出来,对吧?而且打印出来的速度还挺快的。 呃,或者说咱懒得想,那你就直接调我们零点二毫米就行了,因为现在零点二毫米是我们就是大部分人调的这个参数调的一个层高,他不快不慢,对吧?而且这种的话他不容易去翻车。
38昱拓-阿飞 00:28查看AI文稿AI文稿
我的三 d 打印机满血复活了。先看看更新固件后打出来的效果,拉丝窝头,各种炒面不粘板,对比一下恢复固件后的没啥大问题。 标定些拉丝了,不过问题不大,打出来的首层是好的,连续打了好几个键都没什么问题,板子都懒得擦了,更别说去洗板子了。 nice。
59Karl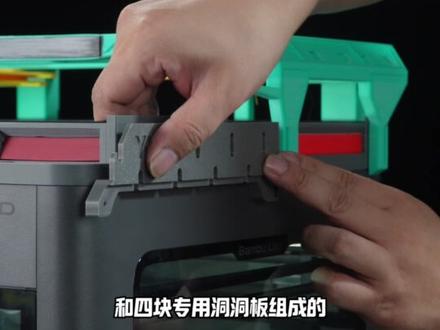 03:56查看AI文稿AI文稿
经过两个星期的调试, ebox 叉二 d 增高架完整重置版终于完成了。在 ebox 一 锅熟主架的基础上,优化了所有拓展模块的叉二 d 版、 新的 ams 增高模块、新的洞洞版模块以及 amst 的 支架模块,而且简单好组装,省时又省力。 再增高部分,为了匹配拓逐新的旗舰机皇在原有的版本基础上调整了 x 二 d 的 后部空间,使得更加清爽和整洁,并且调整了前脸的造型和两侧的拓展接口。安装也是非常的简单,两个主模块对接后,使用烧钉固定在 e box 高架的主架上即可。 拓展的热盘架可以放入两块热盘,玻璃架做了角度保证,在打印机疯狂摇摆时依然稳如老狗。 前面的石英灯区也做了保留,想要安装石英灯就把前面板撬开,需要注意的是,这个灯是需要拆开,只使用里面的配件和灯带的。 第二个就是 ams h t 的 支架模块,第一种安装方式分成三个部分,架面、支架、线位架。将两块架面打印完成之后对接到一起,线位架插入卡扣, 支架滑入下部的卡槽对准长方形处,椭圆形处是给洞洞板预留的,后面会讲,然后将组装好的 a m s t 支架插入到再增高架的侧面即可。这里需要首先拆下再增高的两个烧钉。 最后就是洞洞板模块,它是由两个洞洞板拓展模块和四块专用洞洞板组成的。先将两个洞洞板拓展模块卡入增高架的侧面拓展孔,四块洞洞板使用连接键组装到一起, 这里使用 m 三杠十的自攻螺丝固定牢固方便连接键的背面预先贴好一毫米厚的纳米双面胶, 然后固定在洞洞板的拓展架上。同样使用 m 三杠十的自攻螺丝,下面用纳米胶贴在机箱的侧面即可。 洞洞板在叉二 d 侧窗处做了镂空和双色设计,使用三角形填充,在保持叉二 d 原位造型的基础上,保证了洞洞板的功能与强度。 因为洞洞板模块和 ams at 模块使用同一个拓展孔,所以你在安装洞洞板的情况下使用 amst 上支架,就需要更换一个洞洞板支架。把支架滑动到 amst 背面椭圆形的位置, 然后扣入再增高和洞洞板模块的孔洞中即可。 同时我也开发了一个洞洞板的 ams h t 支架,如果你不想把 h t 放那么高,可以使用此支架将它挂在洞洞板的侧面。 e box 增高架一开始就是采用模块化的设计理念,也可以根据自己的情况组合出不同的支架样式。这里是不同的组装方式,供大家参考, 点赞、收藏加关注,完美打印不迷路!有其他需要的模块也可以在评论区告诉我,可能就是在下次更新的时候一并扩展了哦! e box 让 diy 变得更简单!
2043工匠YiBox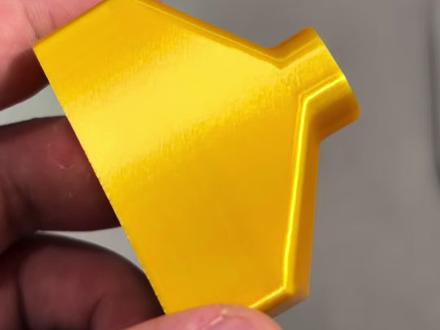 00:57查看AI文稿AI文稿
这是用破主 p 系列打印的漏斗,可以通过一些参数的调节把它的微缝隐藏隐藏起来, 就好比这个它的微缝其实是在这一边相对来讲就会好好看很多,尤其是在哑光上面,会表现的几乎看不到这条微缝。但是 叉系列但是叉二 d 的 只用同样的方法去调整这个参数,去想去隐藏这个 z 缝,但是它 z 缝始终还是在这个侧面,根本无法做到去一定承受的上的消除,包括这里也是 即便是同样参数也无法做到。所以我觉得叉系列的切片好像跟其他的切片不太一样, 因为从目前来讲的话, p 系列和 a 系列的切片软件上切出来同样的参数,切出来的效果基本上是一致的,但是叉系列居然切出完全不同的效果来,这就非常的费解。
54🌈不卖瓜的瓜成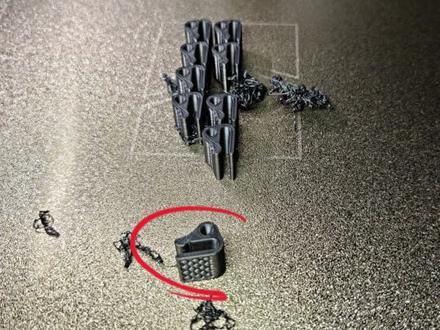 01:35查看AI文稿AI文稿
好了,现在机子已经在竹子老家了,咱们继续来聊一聊评论区一些有意思的回复。首先就是这种板子脏了,让我清洗板子的说,我用手摸板子沾油了的,还有较准的问题,这些就是还没看到或者是没仔细看我后续发的公单内容, 没关系,我在这里详细的解答一下,这是我当时发给售后的公单,做测试前的具体内容以及翻车细节。我打印之前先恢复的出厂设置, 开机校准一遍过后我再重新校准了一遍,还把打印板拿出来,热水加洗洁精,双面反复清洗,洗完再浇一遍热水,当时摸的边缘感觉阻力已经很大了,完全不可能,油的 耗材也是我提前烘干的,打印前湿度二十四,这在广东已经很低了。打印开始前在软件里打开了所有的校准, 这也就相当于我打印前校准了三次。然后我还用纸巾再把打印板擦了一遍,但是打印出来的首层依旧不粘板,还有点裹头,测试用的材料也是我最开始用的 p l a, 更新前从来没有发生任何不粘板或者裹头的现象, 做完这些操作后,打印出来的首层测试是长这样,细节是这样的,还有打印中途拍的明显的一坨不粘板的线。这一板就是我更新完打的第一批零件,刚更新完就上了一盘炒面,很多人说看起来像是不粘板子,其实那个飞出来的零件是我抠的,只不过抠完了才想起来拍个照。 也有一些人觉得炒面和不粘板就是板子脏了没洗,和更新固件无关。那来看这个就是我更新前打的最后一个零件,可以看到首层是完全没有问题的,一些发白的瑕疵是掉地上磕到的,所以我除了怀疑固件更新的问题,也没办法解释为什么首层打印会不粘了。
31Karl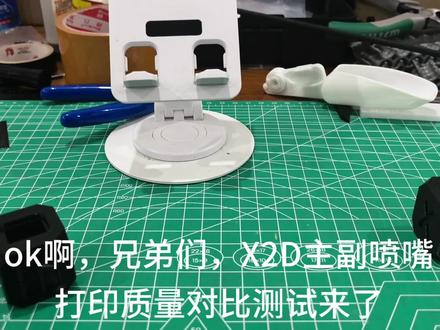 01:40查看AI文稿AI文稿
ok 呀兄弟们 x i d 主副喷嘴打印计量对比测试来了,下午调整了一下辅助喷嘴的 k 值以及流量比例,目前仅打印了测试方块。首先是主喷嘴的打印情况,使用自动 k 值以及自动流量校准, 在使用默认参数的情况下,这个效果大家觉得如何?然后系辅助喷嘴的打印效果展示, 里面有挤出过度的情况,应该是流量比例没有调整好。 总体来说确实是没有煮喷嘴的打印质量好,但是也不至于特别差,还是可用的。接下来是同框对比视频,无解说。
22candy 01:06查看AI文稿AI文稿
抖音的兄弟们是真给力啊,昨天啊,求助大家怎么去解决这个大件工艺工件打印的时候会翘边的问题,结果今到了今天给了好多好多个注意啊,我是从头看到尾 啊,摘选了一下,于是昨天夜里啊,就开始从降速这一条参数上面去尝试啊啊,我发现降速确实是可以改善这个翘边的问题,你这个就是 降数以后,但是降数自己盲目的去调的话会出现啊炒面,因为我这个盖子之前还有个一模一样的炒面了,已经报废了。那于是哈,我今天又适当的改变了下参数,发现,哎,是可以缓解撬边的, 但是呢,这个陈文不满意,所以说我现在采用了一个邪修的办法,我之前打印过一个双截棍,那我现在把这个参数套用到这个盖子上啊,又打印了另一半,嗯, 如果 ok, 明天我就把这个参数放出来大家分享一下,看看啊有没有人能帮助到的啊?
41见月 09:09查看AI文稿AI文稿
用了一段时间了,然后现在感觉得做个记录,防止我以后又忘了,就重同样的错误再发生一遍。第一个就是炸盘,就这个盘,当时脑子一抽,觉得他 搞得这么紧,放到这里面会不会一下子就卡死了,他搞不动了,后来才知道这是带转轴的,他自己会转,你不用把它解开。好,我就松了一圈,然后炸了。 开头的时候也是找不到头,这一般一个新牌,他是拿了个黑胶布把头贴在侧面的,很好找的。我不知道,然后群里问了一下,他让我直接拿剪刀剪好,我就拿剪刀剪了一下,好,现在就变成这样了。一个牌分了两堆料, 这个为了弥补炸牌的错误,打了个横横向的牌,实际上屁用没有,就只能剪一段,然后绕一点,就这么用,用这个辅助挤出头,然后打印了一堆,都是坑。 这个竹使盒,这里面接的就是插到后面用的这个千万不要用这个很蠢呐。这个没有用,包括什么滑梯什么的,没必要 就打这种全密封的,给它分,分死了整个口不要漏。然后这个空气,空气这个过滤的一定要加,太重要了,要不然就全是粉尘,你又看不见,但是就是很呛鼻子,嗓子也疼,然后头也疼, 这个很重要,一定要搞这个空气净化,太重要了。还有就是更新固件,如果刚开始第一次用的话,更新固件没有办法使用的时候一定要记得插个 u 盘,我这个 u 盘都二十年前的 u 盘,只要插个 u 盘,有个外部存储空间,它固件更新就 ok 了。 我是这样的,我不知道别人,然后大哥推荐的打这个机甲分的这个,这个东西放这个分子筛干燥剂的完全没必要,你就需要一个,其实这个也没必要湿温度计,因为在这里直接就可以看见, 直接就可以看见,所以我感觉就是创造了个需求,没必要有分子筛,直接这样。小豆豆他送的有那个小袋,你给他装起来,哎,一放 也不至于打印这么一个破烂。这个东西你插这很紧的,两边挤的死死的,严丝合缝的,你给人观感当然不错了对吧?很好,但是你没有留,留出他的弹性空间,他是不会长久的,这对这个机器不是个好事。还有增高架, 增高架我研究了一下,不是老说这个上面会磨那个铁浮龙管道吗?但是在我看来完全没有必要啊,这个东西他磨不坏啊。 不至于啊,这些都是伪需求呀。我感觉。然后就刚开始第一次打个小船就测试一下他这个是个什么感觉,第一次用吗?什么异响什么的我也分辨不来。没用过,所以他就算他现在是有异响的,在我感觉可能是正常的,就这么个情况, 空气净化器,然后那个封闭主使盒一定要搞,然后就是一定要买这个,这个油标卡尺,这个太重要了,不买这个真真的不行,尤其是像我这样,我想打点自己需要的东西,严丝合缝的,如果不拿这个东西测量的话,根本量不准。 拿这个尺子白开,因为他没有极度的锐角,他不是很平整的,但是这个 打出来他是一层一层的吗?所以他肯定是圆角,他不可能是锐角就很锋利的,所以你拿那个量不准,所以油标卡尺是必须的。然后这个水口钳不用买太贵,这个三四十就行了,已经非常好了。买厚的不要买薄的 水口钳,因为他的剪切是在一个平面上完成的,不会留尾巴,要不然普通剪刀他一剪不就错开了吗?这个重要,然后放到外面,最重要的是一个油表卡纸说明书,一个拓竹的使用指南,这个一定要放在外面,随时翻随时看,就尤其像我这种第一次接触的。 然后这个铲刀,铲刀他上面有个硅胶保护套吗? 这个就拓竹官方旗舰店买的,他这个后面还带磁吸的,很方便,非常方便。这个产的这个反正很完美,买一个就完事了,五十块钱,铝合金的,很精致。 这是打的小工具,半径规啊,这些东西一点用都没有,这个最没用,如果你在那个拓竹 app 上发现了这个东西, 就那个叫班布汉迪那个 app 上这个他是他介绍的,是你往这上面套的那个抹布无纺布,你这样子可以很方便的擦这个盘清洁对吧?你这套动作一一看,是不是觉得非常完美,很合适?打一个吧,没必要, 因为这个盘是磁吸的呀,你把它拿出来直接放厨房水槽直接洗就行了。哎呀,哪需要这个东西啊,根本一点用都没有。 然后现在正在打的是个笔记本支架,这个强度特别够, pla 强度特别够,反正在家放的时候尽量用 pla 材料。这个还是好一点点吧,别的我也不懂,也不知道,刚开始用,然后就是个空气净化器,这个盖 我买了一套,就是那个什么蛋蛋蛋的打印,三 d 工厂他这一套有一个这么个方案,就是空气净化方案里面用的小米的滤芯啊,挺好用挺不错的,就发过来。这不是碎了吗?我给他粘起来,我还是怕他那个这这有空吗?漏气, 一漏气了我就害怕,因为上次就刚开始用的时候,用了很长一段时间都是直接用它自带的过滤, 就这个自带的过滤没加管子的时候一点用都没有,真的一点用都没有,一定不能用,然后自己又想办法凉着搞吧,然后就我只会草图大师嘛,其他的也不会用草图大师建了个模型 就怎么说呢,用直尺怎么量都量不了,尤其是这个,像这个弧角,像这个坡角,你拿直尺量它,本来它就是微弧面的,只能用油标卡尺卡死,所以打了很多板,很多板,很多板, 一个成本就五块钱,就全浪费了。然后最后打,打出来一个模型,然后导入导出成那个 s t l 格式,草图大师完全可用啊,如果你只会这个的话,你不用花时间去学别的软件, 你也不用管别的,直接做出来,只要他检测为实体就可以了,只要他是个实体就可以了。然后你就导入到这个 windows 里面的那个软件,他拓竹自带的官方软件,然后打出来,哎,严丝合缝的一放,哎,很完美, 但这试错成本太高太高,不想不想再来一次,一定记着竹子盒千万不要打开放的, 因为那个整个是个大窗口,他往外他不断在排那个微塑料颗粒,他一旦他加热了,那些烟尘你肉眼是看不见的,你稍微敏感一点,哎,很难说,这个健康方面很难说,然后密封箱分子筛是一定要买的, 尤其是像我在海南这个这个破地方,你看现在的湿度, 目前就这样吧,然后就问一下有没有群啊什么的,把我拉进去啊,一个人研究要踩很多很多坑的,然后很多黑话也听不懂。狗叫,我到现在都不知道这个机器能怎么狗叫, 你看我安静一会拍一下我,我反正很很难讲,我感觉这个门槛高吗?也不高, 机器也不是很贵,但是使用的成本一点都不低,然后我就奉劝就说现在比如说失业的呀什么的要靠这个想赚钱不是很现实,一台机器打印时间非常长,就这么一个结构件,六个半小时, 你开什么玩笑,又是材料又是电啊,你还要会建模,你要说给孩子打些什么小玩具,你就注意好这个就行了,空气过滤啊,排气搞搞定就行了, 你要接到窗外,你要保持你窗户是关闭的,你就光刚好留了一下他的排气口,你可以接到窗外,如果不是这种情况的话,你一定是这样, 我这要位置够,我可能会买个更大的风力更强的,把它过滤的更彻底一点。这个我是上次搞的头疼了一晚上,害怕了, 官方说的无害,那是无害, p l a 是 无害,是植物的,但是一旦高温了那就有害了,你喝开水你还烫嗓子呢,更别说这个东西好,目前就这样,有群一定拉我啊。
2428画不完图的南风 00:50查看AI文稿AI文稿
一直在关注三 d 打印,但是一直犹豫有没有必要买,这不前几天看到拓竹发了 x 二 d, 果断入手,嘿嘿。这是刚打的一个穿线孔风扇的固定器,装起来是这样,两个通过穿线孔拧在一起就固定住了。 说说我觉得入坑必打的几个配件哈,都是 macworld 上找的。首先是这个铲刀,刀片是送的,角度设计很合理哈,这个工具盒很不错, 适合放一些赠送的配件,卡扣设计可以直接盖上。最后一个就是废料收集盒和滑道,不然每次废料都是直接从背面出来哈,这个必打哦。对了,开箱后一定要按说明书组装哈, 一页一页仔细看,别自己乱来。不说了,我要收拾这一地的零件了,大家有什么好才推荐的也可以评论区说说哈。
 02:01查看AI文稿AI文稿
调了两小时参数打印,第一盘直接翻车。新手玩三 d 打印是不是跟我一模一样?参数全程按教程一个一个扣的,别人一次就出完美成品,到咱这不灵光了。别怀疑自己,真不是你手笨,也不是机器不行, 是你坚持的三个好习惯害了你。第一个罪恶人才总想快点打完,打完就能收菜收钱了,疯狂提速,但提速后的耗材挤出量产生的层纹冷却不足,造成的拉丝频繁翘边你是不管不顾啊。以上有一条跟不上你就白忙活了。 第二坑,自我感动式调参数,这回这个模型裙边太厚,有点废料,改个宽度吧,打好又太难拆了。改个距离吧,这个温度减五度,那个速度加十度,越改越觉得自己专业, 结果一打一个不吱声。第三个坑,翻车翻帕,这个能理解,百分之九十的新手每次打赢都坚持上来就加十圈,群殴总怕粘不住平台,甚至整板发层,你觉得这是双保险,稳的一批?那热床上的油脂耗材残留你是一点不管啊, 平台附着力有的地方能到百分之一百二,有的地方基本为零,你就算加一百圈群边他还是拉不住,该翘边照样翘边。新手就得有新手的觉悟,别搞那么多骚操作,你就用官方给你的默认参数原封不动的打 成功三次以上,再一次只改一个参数做测试。加速打印同样要测试耗材的挤出冷却速度能不能跟上。最后板子别太埋汰了。定期清洁,家里富裕的打印前用酒精棉片擦一遍热床,想省事的就上温水加洗洁精洗一遍, 只要取件时你先洗洗手,再少扒拉几次板子,打十几盘照样粘得紧。二零二六年的科技玩三点一没有那么难。新手还翻车,大多因为自以为是。你踩过哪个坑,评论区告诉我,挨个给你出解法。


