激光切管机方管外凸坡口如何画图
粉丝245获赞1847
相关视频
 01:00查看AI文稿AI文稿
市面上的拨口机,你们常见的一般他的速度都是非常的慢,加工加速度都只能达到零点三,零点四个 g。 今天我身后这台高速拨口,你知道这四个字的含金量吗?带你了解一下 点火, 凡是需要焊接的地方,都需要打拨口才能焊得更牢, 那么普通的拨口机本身一天能做一百吨的活,如果用上高速拨口,那么一天就会多出来三分之一甚至三分之二的量。
205小罗说激光-Hymson 03:57
 00:33查看AI文稿AI文稿
又是一期客户打样,这次我们来切自行车配件的样品,客户需要用到激光切管机的坡口切割工艺,在方管的一侧切割出平整的斜面, 从而避免管材壁厚对后续管件拼接的干涉问题。然后需要在这个宽高五十毫米三个厚的方管上精准切割多个小圆孔, 并在管材其中一个角上开一个四十五度的方孔,来检测设备的开孔精度和位置。精度怎么样?看下切割样品,大家觉得这个加工效果怎么样?
 00:20查看AI文稿AI文稿
今天分享一招家具管会用到的方管沉孔割圆工艺。首先在画图软件中画出带沉孔的样品图,将它导入设备后,点击系统的编辑功能,点击圆孔,设置坡口切割,调整沉孔的坡口功率及切割速度,即可一次成型,让管件后续装配更方便、更美观。
 00:24查看AI文稿AI文稿
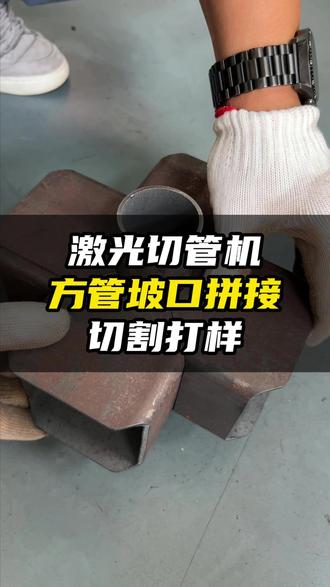
激光切管机破口工艺的应用场景你想知道吗?现在切的是方管破口拼接的样品, 在两侧切割四十五度的破口鞋面,然后中间保留一个圆弧,方便后续圆管拼接设备。切割头通过偏摆切割给壁厚切出斜度。后续拼接的时候,无论是拼接外侧还是内侧都能实现严丝合缝,更加贴合。
 00:26查看AI文稿AI文稿
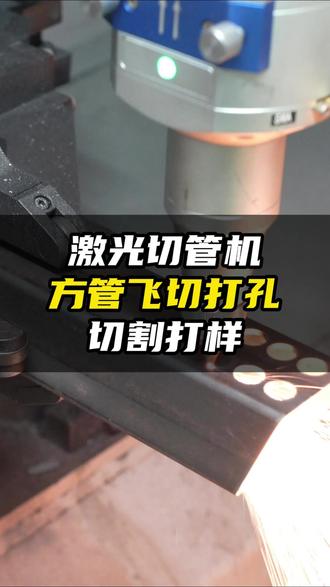
实用的方管批量打孔工艺,加工起来到底能有多简单?首先打开设备的简化图功能,对需要批量加工的孔 设置阵列功能,选中图纸的一个孔位,鼠标右键即可设置一键飞切。这类工艺通常被用于货架、护栏、散热管等产品的密集圆孔方孔切割,通过连续切割提高孔位加工的效率,精度也更加稳定。
 00:31查看AI文稿AI文稿
激光切管机不仅能切中小管材,切割大管材也很重要。视频里的这台是我们二二零卡盘的激光切管机,现在在切的是一百乘两百毫米的 h 型钢。 在常规环境下,这台设备切割直径两百二十以内圆管、宽高两百二十以内方管以及其他最大外径两百二十以内的异形管都是能达到一个比较理想的效果的。能切割的壁厚需要看管材的材质、设备的功率以及辅助气体的选择来具体分析。
 00:26查看AI文稿AI文稿
管材切割经常会碰到的一个问题就是四十五度角的拼接会有一个壁厚的干涉,这时候除了直接用带坡口功能的激光切管机解决外, 还可以像太仓的这个金属加工厂一样,通过子母扣拼接工艺在管端加工出匹配的工头凸台与母槽凹槽,解决四十五度等斜接时的壁厚干涉拼接错位问题,让框架加工更加方便。
 00:25查看AI文稿AI文稿
管材坡口加工难,龙信激光坡口三维切管机 t 十二核心搭载高速坡口切割技术,四十五度坡口垂直切割,将冠线切割一击搞定,无毛刺,免二次打磨,直接提升焊接质量。 全自动上料加精密卡牌设计,上料快,定位准,兼容多种管材材质,二十四小时稳定量产。如果你也对我们的 t 十二感兴趣,点头像发起对话吧!
 02:53查看AI文稿AI文稿
当栏杆放好以后好开火,这个是十二乘五零的三零四的不锈钢,一个扁钢, 然后上面我们切的是五一个五一的弧度,因为上面客户要放五一的弧度的管子,但是这个栏杆客户要求是在楼梯上面用的,所以说要求这个 五一的这个符要有一个二十七度的一个斜角,然后这个斜角因为我们的激光是平面激光切割机,我们没有破过激光现切割的话时间又太慢, 客户要求两天就要发货,然后我们自己做了这么一套字具,可以用平面激光切出脱口的一个效果。来看一下这个就是我们切的一个脱口的这么一个状态,包括双面的毛饰都是没有的。然后看一下我们这个管, 这个是五一的管,五一的管,然后我们放到上面来看一下,五一的管放上去以后是完全重叠的这么一个状态,然后它是斜的, 切完以后我们用两脚尺给它测一下切的角度是不是能符合客户的要求,来,我们来看一下啊,好, 目前就是完全贴合的这么一个状态,贴合以后呢,我们用两脚趾在上面 扬出它,这个角度完全符合客户的要求。我们一起来看一下我们是做的怎么样一个字据,可以让我们的平面激光切割机变成扑克的这么一个效果。来,首先看一下, 来看一下,等一会切啊,然后我们这个字据其实比较简单啊,我们利用两块板 一个高低差,将这个栏杆进行一个抬高,抬高好了以后他就会有一个角度,然后这个角度呢就正好是我们需要的一个角度, 然后前面我们做了一个靠山,当栏杆放好以后好开火, 我们通过抬高切割头的这个切割高度,然后呢增加了这个焦点来看一下,割完以后呢它的背面也是没有一点毛刺的,然后它的剖口的这个效果也就出来了, 最终就完成了客户的这么一个要求,所以说只要思想不滑坡,方法永远比困难多。


