拓竹h2c激光切割教程
你敢信吗?三 d 打印机还能做剪纸?下面我就来分享一下制作方法。首先给打印机换上切割刀, 先拆下打印头,再装上切割刀,再拆下打印板,装上专用底板, 这个底板是有粘性的,把要切的红纸粘上去, 打开窗画模型就可以开始切割了。 握住 h r c 打印机,切割头的下边有锋利的刀尖,切割头按照路径运动就可以切出想要的形状。经过二十分钟切割完成。 现在把切好的窗花从底板上揭下来, 下一步我要试试自己设计窗花了。好了,我们下期再见。拜拜!
粉丝3665获赞1.1万
相关视频
 01:33查看AI文稿AI文稿
曲面雕刻是拓轴 h 二 d 和 h 二 c 系列三 d 打印机的一项高级功能,它利用高精度激光模组和集成的测高激光器,实现在曲面物体上进行图案雕刻。 比如在易拉罐、保温杯、餐具、头盔、面具上雕刻文字或图案,或是工具手柄等物体上进行蓄力号打标档。话不多说,开始操作。将要雕刻的物体放入机箱内并固定好。 注意激光模组不高于物体上表面。打开版本 switch, 我 们直接进入制作页面,不会基础操作的小伙伴自行查看上期教程哦。在右侧工具栏选择对应的材料,在上方工具栏选择曲面加工,然后拍摄背景照片。 将图案摆放到和雕刻的位置。点击测量工具并直接框选需要测量的区域。 为避免俯视图偏差,请设置大于图案的测量区域。打印机通过测高激光器进行高精度曲面建模,生成点云数据后,可预览物体三 d 轮廓。 在准备页面将图案对齐至点云区域,可以通过点云预览图案在曲面的摆放位置和效果, 摆放好后点击制作就可以发送任务。开始雕刻了,前往打印机跟前,根据提示按步骤操作,制作过程中不要远离打印机哦。快来评论区分享你的作品吧!买拓竹,找星竹!
 01:28查看AI文稿AI文稿
破解 hr 系列打印机如何切换激光模式?一起来看看详细操作步骤。首先取下工具头前盖,并取出打印板,安装激光模块, 然后布置激光电板并完成激光电板安装,接着安装排烟管, 再安装顶盖。硬件安装完成后,开启设备电源进行激光校准。 激光校准完成后,放入打印材料,启动设备开始切割。 激光切割模式切换与操作完成,开启您的激光创作之旅吧!
 02:40查看AI文稿AI文稿
从夯到拉瑞平拓逐三 d 打印机第二期,距离上一期瑞平快要半年了,是时候再评价一波了, nice! 首先是 h 二 c 真正的旗舰 vortex 换料系统,体验特别棒,废料极少,甚至能做到零废料, 而且换料的速度非常快,进料、换头、加热都是同步进行的,再配合上拓足的高清硬件与稳定系统,让多色打印的体验有了质的提升。我也已经使用了很长时间,使用体验非常好,但是考虑到价格因素还是有些昂贵, 只能给到顶级。与之形成鲜明对比的就是 h 二 d, 妥妥的背刺之王, h 二 d 拥有的 h 二 c 全部拥有,唯一比得过的只有那可怜的大了一点点的热床尺寸。在活动期间, h 二 d 的 价格甚至比 h 二 c 还要高,上市半年就直接被无情碾压, 更不要说那个升级套装卖你五千大米的同时还要耗时半年就直接被无情碾压,更不要说那个升级套装卖你五千大米。纯纯的小丑直接拉完了 h 二 s 可能大家都要忘记他了,现在看来毫无特点,样样比不过他人,跟他的老大哥 h 二弟坐一桌去吧!拉完了, 接着让我们欢迎 p 二 s, 我 愿称之为新时代的王,全面改进了 p e s。 的 痛点,四伏电机、 ai 检测、快掐热端、 触控屏幕,不管是从功能还是体验都迎来了全面的升级,首发的价格也降了下来,绝对是拓主现在综合性价比最高的打印机。直接给到夯! 下面都是老产品了, p e s。 虽然是上一代产品,已经被 p r s。 取代,但其性能依然强劲,依旧能够很出色地完成打印任务,淘汰它的不是能力,而是时间。这里从以前的顶级调整到人上人, 然后是 a 系列 a 一 一就能打千元价位的不二之选。最最推荐的入门机型,即使没有风箱,打印质量丝毫不逊色于 p 系列,而且更加便捷,随便找个台面就能摆放。但是 p 系列已经完成换代, 今年 a 系列应该也会升级,所以从夯降为顶级。 a e mini 拥有独一份的小巧体积摆摊神器,最适合小孩哥的三 d 打印机。但是现在的社区模型越来越复杂,体积也逐渐变大, a e mini 的 小尺寸真的有点力不从心。 考虑到其优越的性能,以及不到千元就能拿下的价格,依旧给到顶级,期待之后的换代升级。最后提一下,已经淘汰的 x 系列 p e p 等已经没有热度和存在感了,感谢来过这次就给个 n p c 吧,比 a 七二 d 好!
3873阿汁 01:57查看AI文稿AI文稿
给江西软件职业技术大学安装 hrc 全功能版。今天受专业老师的邀请过来安装 hrc 全功能版,这应该是目前全网比较详细的全功能安装演示视频了。好了,废话不多说,走到学校门口了,给老师打电话,说出来接咱,嘿嘿,感觉大学老师都挺亲切的。老师带我们去教室,路过区块链学院, 这几个招牌放一起挺高大上的。快到了,这就是咱们今天的目的地,退役军人教育学院。到达教室,不愧是退役军人,教室里鸦雀无声,都在自主学习,我们的到来一点都没有影响到这些可爱的人。由于是 h i c 全功能版,所以前一天就已经送过来了,老师已经拆箱了, 省事了,嘿嘿,这应该是学生的练习展示了。好了,我们也要开工了,先进行一下整机检查,再安装换气扇,检查一下配件是否齐全,分类放好,再把两台多色系统装上,开机校准一下 ms 校准完成,再校准一下热端挂架,趁校准空隙,旁边的 a e 也一并安装了。这么快就下课了,感谢两位老师带我们去品尝了大学食堂的饭食,太好吃了,所以就忘了拍视频了。吃完饭顺便参观一下红色展厅,检查一下激光组建 和雕刻组建。下午要安装演示休息也要向 v k 学习一下。用 a e 打印了一个铲刀,现在安装一下。吃饭之前用 h r c 打印了一个关节,小熊猫刚好打完了,准备安装激光组建,先把底盘装好,再装好激光头。 第一次安装小电脑会提示需要下载激光固件,再把紧急制动安装好就完成了,记得制动按钮位置不要弄错了,按照提示安装。激光校准中精度还是很高的,没有出现跑位偏移,线条粗细分明。用电脑发个激光任务打印测试一下,成品展示效果很棒。接着换上刀切组件,发个雕刻任务测试一下, 效果依旧完美。这个板子上有胶,撕的时候不要急,顺便借这个贺卡祝大家二零二六新年快乐!最后再把烘干机安装好,收拾一下就搞定了。 nice, 记得关注再走哦!
 05:36查看AI文稿AI文稿
哎呀,今天我们来开一个更大的快递,过竹的 h r c。 那 除了更大的平台之外,它还有个 word doc 系统,它可以自由地切换那个热端头,提高你的多色打印的效率。下面呢咱们就来一起开箱,它 快速上手指南下面有一个配件盒,我们打开看一下,那这个呢是一个外挂料牌的支架,这个是它自带的工具盒,里面会有一个热端, 这也是这个套装独有的哈,这个套装里面啊,他一共有五个头,一个零点二的,三个零点四的,一机,一个零点六的。那除此之外,我还买了一个热钻的套件,这边干燥剂克福龙管一些插头,装的时候再看一看, 这三十公斤怎么拿出来呢?切一点都不累。对哇,巨大,这个不留胶哎,可以撤下这个顶板。 那么下一步呢,就是找来这个工具盒,然后它里面有对应的螺丝刀,这一面一共有四个螺丝,所以咱们先拧松,第一个, 这是第二个,这个是第三颗,第四颗泡沫拿走。除了刚才拆的四个正面之外,他在旁边这边还有一颗,及这边里边还有一颗,这个角度呢,看的会比较清楚,这颗啊是比较小的一颗, 拆完了六颗螺丝,你就可以把上面的两边的这个固定板给拆掉。我这个呢不是激光板,所以如果说有激光的套装的话,它会在这边有一个长盒子,是单独的哈,然后咱们就可以拿出这个 ams 多色供料装置,然后因为我之前那个 ps 也是 ams 的 二代的 pro, 所以呢我可以把两台多色功料装置都连在一起,也就是我可以打一个八色的作品,后面呢我可以出一期视频啊,咱单独说一下,然后从上往下看,我就要把这个拿下去,四个顶角分别有一颗螺丝,第一根,第二根, 这是第三根,第四根,然后呢就可以取下这个支架了,下一步啊就是把中间这个小盒给拆了, 拆这个的时候感觉真的很难拿劲啊,这个就拆下来了,正中间有四颗螺丝的卡槽,刚刚好可以卡在里面,这边还有两颗,一边在这边,一边在这边,然后就是剪这个上面的固定带,哎, 把它拉出来,把这个小纸盒给它拿掉,可以拿掉这个泡沫,然后从上到下这边还有一个蓝色袋子,然后把这个线的泡沫拿走,然后把旁边这个东西撕掉,这边还有一个 活动一下之后也是取掉,取掉这个小的泡沫,然后脚边有一个,这边有一个正中间, 然后他是一个偏差的状态,然后只要是里面这种带着叹号的,基本上都要拿掉,然后这边还有一个 也是小的带叹号的标志,这些都要拿掉,然后下面这个大泡沫啊,先不要着急,到最后开机的时候再拿就行了。盖上这个巨大的玻璃盖板,严丝合缝,来到这个机枪的后面安全钥匙, 这个应该是散热扇啊,这边是他的那个出主使的地方,把这个拿出来,他有两个触角,然后就插到下面这个位置往里一怼,然后咱们就来安装这个 ams, 我 先把它膜撕掉, 这里面有一个电源线,两个特福隆的管子,然后以及一根六拼的这个连接机器跟 ams 一 根线泡沫先拿下来,干燥剂的话,把这个外包装拆掉,整个放回去就可以了, 然后把它盖上,这边还有一个安全锁,因为它有两个喷嘴,所以说如果说我们在上进料口插入的话,那它就是右端就会有多色的能力,那如果说我们把下的进料口去接到它的话,那就是左端有多色能力, 如果是我刚才说到两排的话,但是左右两个喷嘴它都可以多色去打印,它到不能再插就可以了,这边也是一样,然后我们再连接这个插头 插到后面,这样的话机器和这个就连上了。然后最后一步呢,我们把这个电源线一插,设备已经连接完了,下面通电开机,然后可以打开看一下,这边还有一个呼吸灯,然后整个的平台也是超级大,我把 ps 的 打印板放在上面,大家感受一下,真的是大超级多。简单的设置一下, 找来这个软件,因为我之前已经注册过了,所以我就直接去扫它就可以, 你看它积蓄前请确认完之后它有四颗螺丝,也就是那里面的两颗,还有这边和这边的四颗螺丝有都拿走了,底下上面的这个竖线带跟泡沫,咱们点击下一步, 它会花二十六分钟去叫,对,现在整个平台都升起来了,咱们趁乱把这玩意拿走,现在 hrc 呢,正在叫准,我把我的 ps 打算搬过来给大家看一下,你可以感受一下它大小的区别,那小老弟 ps 摆在旁边了,这个舱体是这么大, 然后呢?这个上面是一个小小一只,呃,上面他这个是一个喷嘴,而这个呢是两个喷嘴。大家给我出个主意啊,我这个这么大的苍体, 第一件应该打个什么呢?能看到啊,这个 hrc 呢有热端的挂架,以及呢能换各种各样的热端头。那我们下期视频呢,就详细来聊一聊。那后面呢,我也会出很多系列的视频,来说一说 hrc 跟 prs 到底有什么区别。 我是嘴,我们下期见,拜拜。新机已经准备就绪,然后这个是助手提示的各种各样的问题,下期视频来解决。
2722子源Aden 05:05
 06:41查看AI文稿AI文稿
二零二六年拓足全系列选购指南 a 一 a 一 迷你 a 二二 p r s 叉 d h r c 该如何选?我们不能只看价格,还要看它适不适合您。今天我就来做一份二零二六年拓足全系列选购指南。这一期啊,不是说明书,也不是只聊参数,我会根据真实使用场景来讲,每一台机器 适合谁,不适合谁,哪一些功能有用,哪些钱可以省下来。本期绝对无广,欢迎先体验一三 d 打印,我会推荐 a 一 迷, 而如果是普通用户啊,家用强烈推荐 a 一 大尺寸版本,可以看一下新上市的 a 二二二,而如果想要接单用三 d 打印赚钱,看一下 p e s p 二 s 还有叉二 d。 而如果经常会打印到工程材料或者是工作室,企业用户啊,则可以看一下 h 系列,比如 h 二 s h 二 d。 而如果您追求的是极致体验呢?想体验多色多材料以及低费料,那么只有 h r c 可以 选了。在买之前啊,先要问一下自己三个问题,自己是打普 普通的 p r a p t g 材料还是工程材料?然后看一下自己所需要的尺寸,是小尺寸还是常规尺寸还是大尺寸,另外就是看一下要不要打印多色模型呢?我会根据价格来挨个进行讲解。首先, a e 迷你 a e 迷你的打印尺寸是一百八十毫米乘一百八十毫米乘一百八十毫米,它的体积也是拓足全品类中最小巧的,而且打印也是最安静的,它适合学生、儿童以及打印一些小摆件。 不过由于它是旋臂结构啊,而且没有风箱,所以不适合打印工程材料,我对它的定位就是超级超级安静,适合入门以及家用。第二台是 a e a e, 我 们可以理解为它是放大版的 a e 迷你打印,尺寸是二百五十六毫米的立方体,对比 a e 迷你,它的旋臂结构改为龙门架结构,打印也会更稳一点,但由于打印尺寸的变大,在打印较高键的时候也会出现一些瑕疵。 a e 的 诞生呢,是完全改变了机器的全自动操作,甚至它比 一一啊都要多一个流量校准功能,也是目前啊很多农场的首选机型,最主要一千出头的价格,性价比非常的不错。再来看 a 二二啊, a 二二是最近刚发布的,我不建议首发入手它,但是机器是真好机器啊,它的打印尺寸也来到了三百三十毫米乘三百二十毫米 三百二十五毫米。对比 a 一, 它的打印尺寸呢,是明显增大了很多,而且它还可以更换刀切主键呢,可以非常方便我们做一些手工。 a 二二的这个尺寸对于小型农场来说啊,是意义非常大的,家用的话我不推荐 a 二二,但是想要做农场, a 二二绝对是神机。第四台 p e s。 这是拓足最神的一台机器了,最开始拓足发布的是叉 e c c, 然后发布了 p e p, 也就是没有封箱的后面啊才做了 p e s 自带封箱版 p e s。 也是目前工作室、农场以及 接单用户最多体量的机器了。这台机器啊,在市面上可以说是到处都是啊,如果不是三 d 打印行业的朋友啊,想去找一些小型农场代打,那么大概率都是这台机器来完成的,而我自己啊也是 p e s 的 忠实用户, p e s 是 非常的稳的,也是拓足实至名归的神机,但是它对比 a 系列啊,噪音还是比较的明显。 p 二 s 是 后续 p e s 的 升级版,升级的屏幕增加了 ai 检测,但实际上啊打印质量和打印速度和 p e 没有任何区别,个人玩家为了更好的体验呢,可以选择 p s。 第六台叉二 d。 叉二 d 是 在 p 二 s 后啊紧急发布的一台,这台机器它是升级为双喷嘴,非常适合第二个喷嘴来打印支撑材料,让我们打印的模型啊更加的完美。 同时它也是 p 二 s 的 升级,个人觉得它并不适合叫叉二 d 啊,可以叫 p 二 d。 它的主热端的打印尺寸呢是二百五十六毫米的立方体,但是辅助热端的尺寸啊是会缩小一点的,同时辅助热端它是使用的远程脊柱机,只建议适合啊打印一些支撑材料。所以如果您经常是打印手办类型的话,可 可以看一下这台机器或者是啊打印工程材料啊,这台机器也要比 ps 更好一些。第七台 h 二 s h 二 s 啊,它的打印尺寸就变大了,是三百四十毫米乘三百二十毫米乘三百四十毫米,同时还可以扩展激光和刀切功能。最开始拓足是推出的 h 二 d, h 二 d 是 双喷嘴的,但是 h 二 d 的 价格啊实在是 太贵了,所以又降低了配置,推出了 h r s h r s 是 早先最适合农场的拓足大尺寸机器,但是现在有 a r l h r s 后续只适合打印一些工程材料了,如果只是普通的 p i p t 机,我会更推荐 a r l。 第八台 h 二 d。 h 二 d 也是拓足背刺之王的名声由来,刚出来的机器啊,售价一点四 w, 后面过了一个多月啊,活 活动价直接少了接近两千的优惠啊,让首发用户啊各种深讨,可以说也是从 h i d 开始啊,拓足的首发就不建议直接入手,可以缓一两个月啊,再考虑 h i d, 它是非常强悍的一台机器啊,对比 h i s, 它有双喷嘴,而且还可以选购十瓦和四十瓦的激光,是一个全能工作站, 但同样啊,它的定价有点太贵,它并不适合所有的人啊,现在的处境也比较的尴尬,因为第九台来了 h r c h r c 是 拓足真正的旗舰机型,而 可以看一下这个视频,他一次最多能打七种材料,他是直接更换的热端,打印速度啊也是成倍的增加,可以说 h 二 c 目前的技术啊,在任何第三方的三级打印机厂家都无法找到的,这就是拓足顶尖的工业水平。这 台机器就非常适合经常要做复杂多色模型的人,他可以在每个热端实现不同型号的喷嘴以及不同类型的材料,可以说是超级强悍。然后就是 ams, ams 是 拓足的换色盒子,也是拓足目前利润的主要来源之一。拓足的机器是非常便宜的,但是配件的利润是非常高的, a m s 啊,就是这样,最差的是 a m s 耐特, 这个不推荐大家入手,最少的是买这个 a m s 或者 a m s 二 pro, 它是自带烘干版本的 a m s, 可以 让我们打印机实现更多颜色的打印,比如这一台 a r r 就 能实现十六种不同颜色的材料自动切换。但是在二零二六年各大厂家都在卷多头打印的时代啊, a m s。 注定将会淘汰,因为后面打印多色将必然选择换头组建,或者类似于拓足这种换热端的组建,所以 ams 啊, 只适合短期替代。最后啊,给大家分享一份懒人选择表,您只想体验低成本的拓足生态。选择 a 一, 迷你普通和新手玩家选择 a 一, 想要低成本大尺寸,选择 a 二二二,高频使用,长期使用啊,选择 p e s p r s。 新厂需要打印工程材料,需要使用支撑,需要双喷嘴,那么就选择叉二 d。 大 尺寸机型呢?只要单头打印的,选择 h i s。 多头打印的,选择 h i d。 多色多材料,多头打印,选择 h i c。 总体来看,拓足的全品类呀,它的价格区分啊 还是比较明显的,我个人觉得除了 h i s h i t。 后续会难卖一点,其他的机型都将是拓足的热门机型。最后,再买三年打印机之前, 别问哪一台机器更强,要先问一下哪一台机器最适合您。您可以将自己的预算和用途发在评论区,我会帮您做参考,希望这期视频也能帮您少花钱,买到真正适合自己的拓足三 g 打印机。
2118阿文菌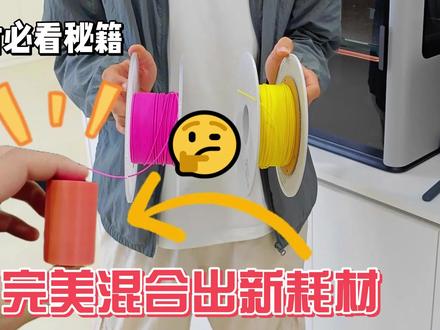 01:44查看AI文稿AI文稿
大家好,当我们手上只有两种颜色的耗材时,我们如何利用贴心软件的新功能把它变成第三种甚至是第四第五种颜色呢?接下来就跟着我的视角来给大家讲解一下贴片软件的新功能,混色。 我们混色功能就是可以利用两种颜色互相叠加,变出第三种甚至是第四种颜色的耗材。接下来我们就来实操一下。进入到我们新版贴片软件之后, 可以在左边的项目耗材列表里看到添加混色耗材的选项。添加混色耗材我们一般建议最好是要使用 cmyk 四种颜色耗材,这里我就以挺红色和黄色为例,点击添加混色耗材之后,可以注意到我们出现了一个全新的页面, 在这个页面里我们可以通过设置两种耗材颜色的比例,从而综合出一个全新的颜色。比如我要是让黄色部分多一点, 仅红色部分少一点,我们就可以在左上角注意到已经出现了一个新的橙色号材,这下我们点击确认,我们就出现了一个新的橙色号材,我只需要在我的模型上右键点击更换号材师选择这个混色的橙色号材, 接下来我们就可以切片看一下。切片完成后,大家可以发现我们已经使用了全新的混色号材,对模型进行了切片,如果我仔细放大查看,可以看到模型是由一圈黄色,一圈品红色组成的, 从视觉上来看,它就是组成了一个橙色的耗材。有了这个新功能之后,我们就可以使用手中现有的几种颜色耗材混合出全新的耗材颜色,极大的方便了我们创作者去实现更多的颜色创作,不过大家需要注意,我们这种操作需要使用到不停的换料打印,所以我们一般推荐使用双头打印机来实现, h 二 d 和叉二 d 以及 a 叉二 c 都是可以实现这个功能,并且不会产生废料的,如果是使用单头打印机打印机由于需要不停的换料,可能会产生很多废料,大家需要注意一下。
 09:18查看AI文稿AI文稿
在二零二五年的末尾,我相信每一个三 d 打印圈的玩家都会关注这张拓竹打出的王炸拓竹 hrc 旗舰机 vortex 系统通过六个热端的快速更换,极大减少了多色换料的冲刷,让多色打印技术迈进了新的时代。 那 hrc 从上市到现在也有接近一个月了,我相信大家也应该看过了许多三 d 打印爱好者的评测视频,那你可能会好奇,我作为一个在机械领域从本科读到博士,最后又留下做老师的人,怎么去解读这台机器?它是最优秀的方案吗?那么这期视频让我们带你走进拓竹 hrc 的 世界。 hrc 和早期发布的 hrd 和 hrs 都共享了拓竹二代旗舰机的架构, 从外壳运动结构到 ams 都是家族式的设计,其中的 h 二 s 是 单喷头, h 二 d 是 普通的双喷头, h 二 c 是 换头的双喷头。那如果你是透过一代机换过来的,还是能够感受到不少贴心的优化的,比如说底下的脚垫都换成了浮动的脚垫,用来减少传递给桌面上的震动。 二代的 ams 相比于一代进料速度快了很多,而且呢还增加了烘干和温湿度传感的功能。上方的自动风门在打印 pla 等低温材料的时候会自动打开进行散热,避免夏天打 pla 等低温耗材的堵头问题。 打印空间底面做平,方便清理废料,而机器两边的底部也做了搬运的草,最近呢,正好赶上公司搬家,对一台净重三十二点五公斤的大尺寸机器来说,这两个草实在是太有用了。而相比于一代机最明显可感知的优化,我觉得是打印过程安静了太多, 机械结构和算法的进一步优化,让打印过程的噪音降低到了四十六分倍。不过呢,为了优化打印空间, h c 的 切刀顶杆设计了一个避让机构,所以呢,换头的时候会听到清脆的折叠展开的声音, 可能会有那么一点丑。不过呢,如果你一直在用打印机,你会发现分贝数并不能准确的反应耳朵的可接受度,那我们也对这个打印的声音去做了频谱的分析,在中频耳朵比较敏感的部分确实是有了很大下降的,而偶尔清脆的切刀声音其实并不会让人特别反感。 作为透足最高端的产品, hc 的 基础素质自然是毋庸置疑的。最高温三百五十度的喷嘴,一百二十度的热床,六十五度主动腔温,以及零机四伏起出机和软材料专用的进料口,无论是打普通的 pua 还是碳纤维或者说 tpu 这样柔性的耗材都没有问题。 打印平台最大的尺寸是三百三乘三百二乘三百二十五毫米,不过呢,因为两个热端的可打印尺寸会稍小一些, 在我们使用的一个多月里,这台机器保持了非常稳定的发挥。这里面呢,最极限的一次打印是需要打印三只斑马,这 种模型放在以前真的堪称是噩梦,一盘要打六十个小时又是极限,这种场景其实是很紧张的,但是呢, h 二 c 圆满完成任务。当然,这次其实没有用波特克,因为双色还是左右投去打会更快一些,但是呢,在可信上,拓竹就是那么值得信任, ok, 所以 我们就花三分钟评测完了拓住 h 二 d, 那 么 h 二 c 其实就是在 h 二 d 的 基础上多加了两千七百块钱,换了一套多热端换料以及涡流高速加热的 vortex 系统。那我们接下来就来带大家重点解读这套 vortex 系统。 学机械的都知道,早在数控加工中心上就有刀库换刀的功能了,而 vortex 更像是把刀库搬到打印机上的一次尝试。 他的机械结构分为热端、挂架、热端和工具头三大部分。挂架的机械结构其实就是一个同步带模组, 因为要考虑工具头停靠的问题,所以呢,热端停靠的位置后面需要留出一定的距离。这里呢,用了一台电机驱动两个往复的模组的结构,左边的三个头和右边的三个头分别是两个独立的模组,一边往上工作,另外一边刚好往下让出空间。四伏电机能够准确监测电机的力和位置,保障热端的安装到位。 这次的这个热端呢,做了非常高度的集成,但是它的价格也相当的不普通,加热呢采用了八秒速热的涡流加热,这么小的一个热端里面集成了温度传感器和芯片,然后呢,为了给温度传感器供电,还需要有供电的线圈和稳压。芯片跟 耗材上的芯片不一样,这个芯片是可写的工具头,可以读写热端的信息,这就意味着热端可以记录自己曾经打印过的耗材。 我们知道不同颜色换料时的冲刷量是不一样的,比如说原本打印黑色要换成白色,那你中间就需要大量的废料冲刷去保证这个颜色的纯净度。那么当我们有多个热端的时候呢,系统就能够自动选定相近的颜色来减少冲刷的浪费。 此外呢,在多材料打印的时候,可以避免不同的材料混合对结构的强度造成了影响。最后呢,当我们在打印一些带纤维材料,对喷嘴的磨损去影响到其他的打印工作。 不过呢,有点可惜的是,对硬脆的碳纤维尼龙材料,目前还是好像只能用左边的喷头去打印,那这块的话,还是希望拓主能够再做做测试,争取给 vortec 开放碳纤维打印的权限。 工具头也是这一次 vortec 系统大家关注的重点,这里面呢,用到了非常精巧的换头的逻辑。 vortec 的 热端有前后两块磁铁,前面的磁铁以及两个圆孔和挂架连接,后面的磁铁和上方的蘑菇头用来和工具头连接。 工具头的右侧有一个锁紧拉柄,他控制的是里面一个定位卡槽的运动,当左挂架顶起的时候,会顶起拉柄,解锁组建的一根轴负责推拉这个锁紧拉柄, 拉开它,热端就能脱离工具头,然后呢,挂架上的圆柱销插入热端,把它拉下来。随后呢,工具头后退,释放热端,然后呢工具头就会去到下一个换刀点,用相反的操作顺序将热端换上。 所以呢,这就是整个 port 系统的工作流程了。如果用一个词形容这套硬件,那就是精巧,只加了一个电器就完成了这么多的复杂功能,那么这套系统的校准又是怎么去工作的呢? h c 的 热床背后安装了一套偏移校准传感器,可用它来实现粗校准。 两个喷头的金校准采用的则是视觉的方案,打图案之后使用相机拍摄进行校准,而 z 方向的校准采用的依然是拓竹的涡流传感器,那么这套系统已经在过往的各种设备中被验证过了稳定性, 而且呢,考虑到温度变化会对热床带来影响,在打印低温和高温材料的时候会使用两组不同的补偿数据,属实是细节怪了,那么 z 像的话肉眼看是没有问题的,手摸上去还会有一点点的突出,那么这个应该是换料的间隔冷却去导致的。 s y 方向的双喷头精度,我们打印了一个较准的模型,两个喷头的偏移误差能控制在零点零二毫米以内,在实际的打印表现上,我觉得可以名正言顺的排在第一梯队。如果你有两个 ams 二 pro 都接在右边的喷嘴,那么就可以实现右边的六个头加上左边的一个头总共七个颜色的免充刷打印。 打印更多颜色的时候呢,机器会根据颜色自己选择热端来减少冲刷。从用户体验上呢,首先在打多色的单件模型的时候,我们可以获得远超传统技术的体验, 减少了大量的冲刷时间和材料的浪费。但是呢,并不是所有模型都需要彩色的大单件的,毕竟呢,一次 vlog 换料还是需要三十秒左右,那么建议还是尽量用左右的换头来进一步的缩短时间。 那从我个人来看, vortex 其实还有另外一种用法,就是我们经常会遇到一些多色拼装模型的场景,比如说这个高达拉布布,总共有六个颜色,但是呢,这里面可能会有很多不同颜色的细小模型,需要很多次的部署打印和准备的时间,很难做到晚上放下去打,白天一锅收菜就能装。 又比如说这种带弹簧的解压玩具,往往需要使用 p t g 去打印弹性的原件,然后呢, p l a 来打印漂亮的外壳。那对 h i c 来说,我们只需要把单色或者使用颜色差不多的零件都各自组合起来,然后选择逐渐打印,借助 microtek 加上大平台的优势,就能够很好的提高这些多色小零件的打印体验。 近期呢,在多色三 d 打印的圈子里面,有两种不同的技术方案在同步推进,一种呢就是拓柱 vrt 的 更换热端的方案,另外一种呢,则是 snapmaker 的 更换工具头的方案。 snapmaker 主打的是平价策略,一台 u e 只需要四千五百块钱,而 h 二 c 如果要满足基本功能,至少要一万两千七百块钱,带两个 ams 二 pro 和一个 amsht 的 全能套装则要一万五千多。 所以呢,如果你只是打普通的打印材料,不打高温耗材,不打大于四次的话,其实 u e 是 非常实惠和高速的选择,性价比非常高,多色打印不需要进退料,所以呢,换头速度相当快,十秒都不到。 但是 u e 也做了许多的取舍,比如说没有标配顶盖,导致打 abs 会比较困难,噪音呢也比较大,也没有能封闭的材料盒子, 而且呢,由于技术架构和尺寸的限制,目前只能支持四种颜色的打印了。那如果你想要更成熟、更全面以及更稳定的设备,那么错除的 hic 应该是不会让你失望的。虽然因为要在同一根进料管里面去进料和退料,所以呢,三十秒的换料速度确实比不过 ue。 但是呢,波特克最多能够支持二十四色的换色,相比于四色多出了非常多自由度。灵活更换的智能热端可以让我们自由更换高流量或者不同直径的喷嘴,方便去适配更多的场景。而且像耗材烘干、主动腔温,更高阶的校准和 ai 功能也都比较成熟了,更适合追求高端和稳定的发烧友来使用。 不用质疑,在接下来的一两年里面, hic 依然会在消费级的三 d 打印市场中霸榜,成为各种厂家追赶的对象。二零二六年,不知道各大厂家有没有做好准备,所以呢,这就是考拉对拓住 hic 的 解读,如果觉得不错的话,也可以给我们一个一箭三连评论区,告诉大家你会买吗?
307喵星考拉 02:15查看AI文稿AI文稿
大家好,今天我们来给大家讲讲如何在切片软件里给模型进行上色处理。进入切片软件之后,我们首先要去设备页面里面找到自己的设备,对设备进行连接。服务器,我这里以我自己的 hod 打印机为例,您以您的 pos 打印机为例,我在这里连接好我的 hod 打印机之后,这里会显示 wifi 图标,就表示连接好了, 我再回到主备页面,将打印机这里切换为 hld, 零次切换为 p r s, 然后点一定要记得点击一下同步信息,然后点击继续同步后台,这样我们的切片软件就可以把打印机里面放置的后台都同步过来了。这几个星星设置好之后,我们就可以把它叠上去,把后台这里也叠上去, 然后这里我们就选择默认的零点二的标准参数就可以了。嗯,接下来我就导入一个模型,我这里以小船模型为例,可以看到我的耗材,我这里就是假如说是白绿黑金这四种颜色,接下来我要怎么涂颜色,对吧? 上面这里有一个模型编辑区,这个是涂色的按钮,我们点击一下涂色按钮之后,就可以选择我们所有的后台私里面的任意一个后台私,假如说我要把这个烟囱涂成金色的,我就选选这个金色,然后这个是画笔,画笔有几种类型,我们最常用的就是一个是圆圆就是可以这样去画, 另一个就是我们的叫填充,对于这种有棱有角的模型,我们就可以使用点边缘检测,然后单机点一下就可以把它涂为金色,假如说我要把这里涂为金色,我就再点一下,如果说选不到边缘,我就可以把这个智能填充角度调小一点,也可以调大,调大一点就是涂的面积会多一点,然后选绿色, 就是这样子去涂颜色,然后黑色,这样我们就是相当于给模型上好了我们的颜色,接下来我们需要去长度这里, 把吸出填充图案改成交叉层叠,默认百分之十五就可以。如果是说有一些特别奇怪的模型有悬空的部分,我们一定要把这个支撑点击添加支撑,仅在打印版生成, 然后我就点击预览就可以开始切片了,这样我就相当于是切片完成了,可以看到他就是按照四种颜色的耗材去进行的切片。然后我可以拖动最右边的进度条来看一下整个过程,可以看一下这个绿色的东西叫支撑,这个树就是支撑树, 然后我就点击右上角的打印单排,就可以给打印机发送打印任务,感谢大家收看。如果大家下一期想看什么类型的切片软件教程,可以留在评论区买破竹找一整三维。


